Độ dày lớp là gì, nên để 0,12 hay 0,28
Cập nhật ngày 02/10/2026 · đọc 6 phút
Máy in 3D không đổ một khối nhựa liền. Nó đi một vòng, đặt xuống một đường nhựa mỏng, rồi nhích lên một nấc và đi vòng tiếp theo đè lên trên. Độ dày lớp là chiều cao của mỗi nấc ấy.
Cưa đôi một bản in ra thì thấy ngay. Đây là mặt cắt dọc một mái vòm, dựng lại từ đường đi thật của đầu phun:
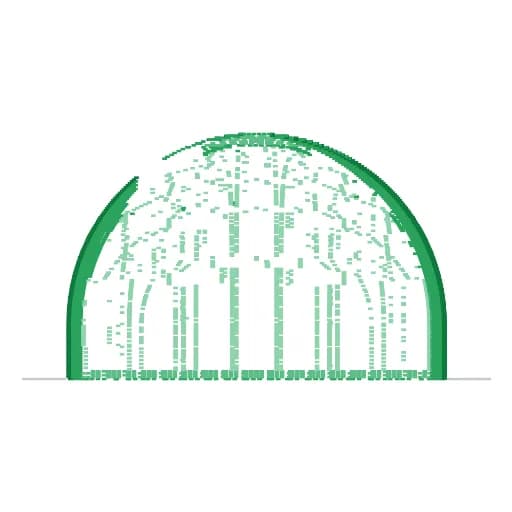
Ba nấc trên màn đặt in
Màn đặt in của xưởng cho bạn chọn ba nấc, và mỗi nấc đã có sẵn một chữ nói nó là gì:
- 0,28 nhanh, lớp dày, máy chạy nhanh, nhìn rõ vân lớp
- 0,20 thường, mức xưởng in hằng ngày
- 0,12 mịn, lớp mỏng, mặt nhẵn hơn, máy chạy lâu hơn nhiều
Không chọn gì thì xưởng để 0,20 mm.
Lớp mỏng đi thì bậc thang nhỏ lại
Chỗ nào thành bản in nghiêng chứ không dựng đứng, mỗi lớp phải nhích ra ngoài một chút so với lớp dưới. Nhìn gần thì đó là một cái bậc thang. Lớp càng dày thì bậc càng cao và sờ càng rõ.
Ba tấm dưới đây phóng to cùng một đoạn thành của cùng một mái vòm, cao đúng 5 mm, chỉ khác mỗi độ dày lớp.
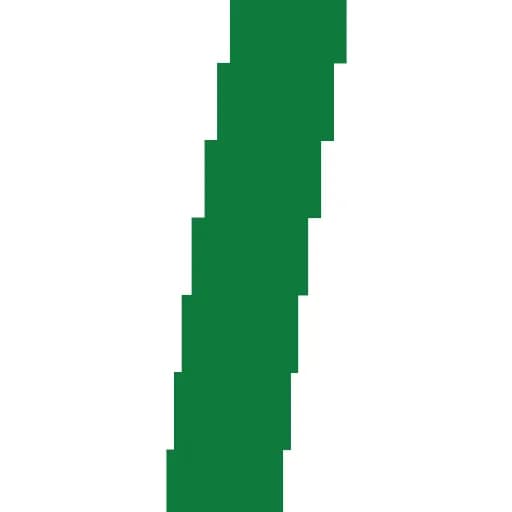
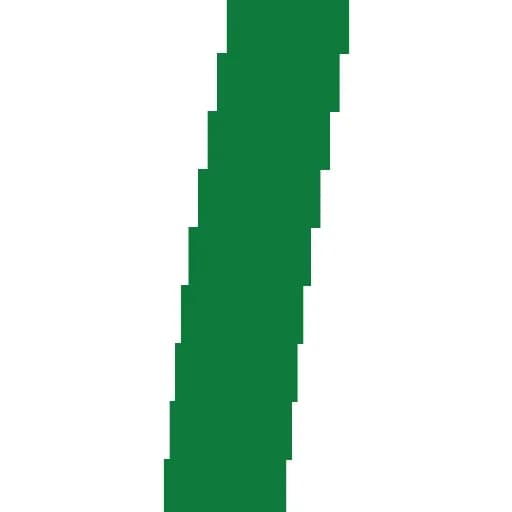
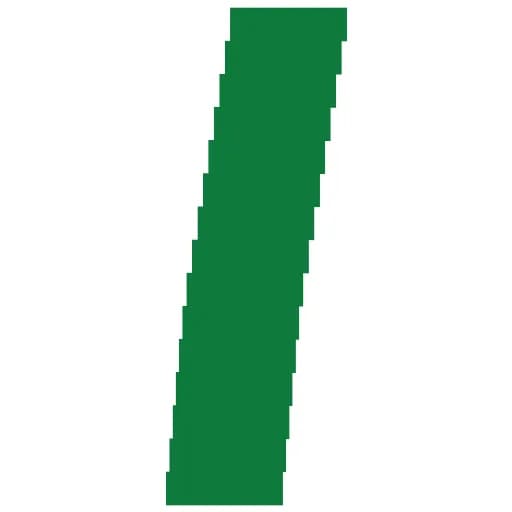
Đó là toàn bộ cái bạn mua khi hạ độ dày lớp: bậc thang nhỏ lại. Không phải bản in chắc hơn, không phải chi tiết hiện ra nhiều hơn.
Cái giá là số phút, không phải số gram
Xưởng cắt lớp thật ba lần trên mái vòm ấy, hồ sơ PLA của xưởng, chỉ đổi đúng ô độ dày lớp:
- 0,28 mm, máy xếp 93 lớp, hết 15,95 g nhựa, chạy 25 phút
- 0,20 mm, máy xếp 130 lớp, hết 15,39 g nhựa, chạy 29 phút
- 0,12 mm, máy xếp 216 lớp, hết 15,29 g nhựa, chạy 41 phút
Đọc ba dòng ấy theo cột thì ra hai điều.
Số gram gần như không đổi. Chênh lệch giữa nấc dày nhất và nấc mỏng nhất là 0,66 g, tức dưới 5 phần trăm. Cũng dễ hiểu: lượng nhựa phải đắp vào vẫn là ngần ấy, chỉ khác nó được chia làm bao nhiêu lát.
Số phút thì đổi hẳn. Từ 0,28 xuống 0,12 là máy chạy thêm 16 phút trên một bản in bé bằng nắm tay. Máy phải đi hết chu vi của mỗi lớp, mà số lớp tăng từ 93 lên 216.
Xưởng tính tiền theo cả gram lẫn giờ máy, nên hạ độ dày lớp là trả thêm tiền giờ máy chứ không phải tiền nhựa. Cách tính đầy đủ nằm ở bài Cách tính giá in 3D, công thức và ví dụ thật.
Ô ấy nằm đâu trong Bambu Studio
Hiểu rồi thì phải chỉnh được. Đây là đường đi tới đúng cái ô vừa nói, trong Bambu Studio trên máy tính của bạn:
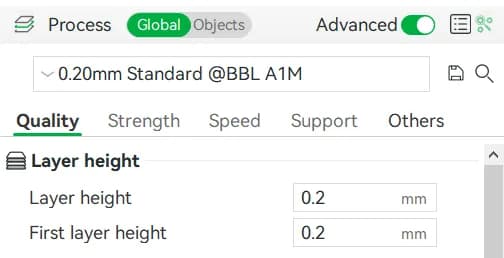
- Mở Bambu Studio, ở chế độ Prepare
- Cột bên trái, kéo xuống bảng Process
- Bấm thẻ Quality, thẻ đầu tiên trong dải thẻ
- Nhóm đầu tiên tên Layer height, và ô cần tìm cũng tên Layer height. Đây đúng là độ dày lớp bài này đang nói
- Ngay dưới nó là First layer height. Ô ấy chỉ đụng tới một lớp đầu tiên, không đụng phần còn lại, đừng nhầm hai ô
Ô này hiện sẵn, không phải bật công tắc Advanced ở góc trên mới thấy.
Một chỗ nên biết trước khi gõ tay: ngay trên dải thẻ là ô chọn hồ sơ, đặt tên theo chính độ dày lớp, kiểu 0.20mm Standard. Đổi hồ sơ ở đó là đổi luôn ô này cùng một loạt ô tốc độ đi kèm, nên đổi hồ sơ gọn hơn gõ tay một số lẻ.
Dải giá trị, và sáu nấc Bambu đặt sẵn
Ô ấy nhận một con số milimet chứ không phải một danh sách, nhưng nó có trần có đáy, và Bambu đặt sẵn sáu nấc để khỏi phải gõ tay.
Với đầu phun 0,4 mm, dải chạy từ 0,08 tới 0,28 mm. Wiki Bambu lấy khoảng hợp lý bằng 20% tới 70% đường kính đầu phun, và hồ sơ máy của xưởng khai đúng hai đầu ấy làm giới hạn.
Ô First layer height đứng ngay dưới thì khác: Bambu đặt nó bằng nửa đường kính đầu phun, tức 0,2 mm với đầu phun 0,4. Đừng hạ nó theo, lớp đầu mỏng thì bám mâm kém và cả ca in dễ hỏng.
Sáu nấc đặt sẵn, tên nguyên văn Studio hiện kèm chỗ nó hợp:
- 0.08mm Extra Fine, siêu mịn. Tượng nhỏ, mặt người, chữ nổi dưới một milimet. Ca in dài gần gấp đôi nấc tiêu chuẩn
- 0.12mm Fine, mịn. Đồ để ngắm, mặt cong nhiều, mô hình trưng bày
- 0.16mm Optimal, cân. Vỏ hộp bo tròn, nắp đậy, thứ vừa phải nhìn vừa phải lắp
- 0.20mm Standard, tiêu chuẩn. Mức xưởng chạy hằng ngày, và đúng cho gần hết đơn
- 0.24mm Draft, nháp. Bản in thử để kiểm cỡ lắp ghép trước khi in bản thật
- 0.28mm Extra Draft, nháp dày. Khối to đặc, đế kê, giá đỡ nằm khuất, thứ không ai nhìn gần
Đổi nấc ở ô chọn hồ sơ, đừng gõ tay vào ô Layer height. Mỗi nấc còn kéo theo một bộ tốc độ in riêng; gõ tay thì chỉ đổi mỗi chiều cao lớp, còn tốc độ giữ nguyên của nấc cũ.
Khách đặt in ở xưởng thì chỉnh ở đâu
Không cần mở Bambu Studio. Màn đặt in của xưởng cho bạn đổi đúng bốn thứ: tỉ lệ, số lượng, độ dày lớp và độ đặc ruột. Độ dày lớp là một trong bốn thứ ấy.
Dải nấc trên màn ấy không trùng sáu nấc của Bambu: xưởng bày 0,12, 0,20 và 0,28, đúng ba nấc ở đầu bài. Hai nấc mỏng hơn nữa xưởng có dựng nhưng đang tạm tắt, vì ca in dài thêm đáng kể mà phần đẹp thêm thì ít người thấy.
Vậy chọn nấc nào
Ba câu dưới đây dùng được ngay, không cần hiểu thêm gì:
- Bản in để cầm, để lắp, để kẹp, hoặc bản in thử trước khi in bản thật: để 0,28. Bậc thang không quan trọng, mà rẻ hơn thấy rõ.
- Bản in bình thường: để nguyên 0,20. Đây là mức xưởng chạy hằng ngày.
- Bản in để ngắm, mặt cong nhiều, tượng nhỏ, chữ nổi: hạ xuống 0,12, và biết trước là ca in dài gần gấp đôi.
Hai điều độ dày lớp KHÔNG làm được
Nó không làm bản in chắc hơn. Chắc hay không là chuyện số vòng thành với độ đặc ruột, không phải chuyện lớp dày hay mỏng.
Nó không cứu được chi tiết nhỏ. Đầu phun của xưởng là 0,4 mm và mỗi đường nhựa rộng 0,42 mm. Một cái gờ mỏng 0,2 mm thì hạ độ dày lớp xuống bao nhiêu cũng không in ra, vì chiều mỏng ấy nằm ngang chứ không nằm dọc. Lớp mỏng chỉ ăn thua với chiều cao.
Đọc tiếp
Phần ruột bên trong rỗng hay đặc, đọc bài Độ đặc ruột là gì, 15% có rỗng không. Chỗ nhô ra ngoài có cần chống đỡ không, đọc bài Lớp đỡ là gì, khi nào máy tự dựng. Toàn bộ thông số xưởng đang chạy, đọc bài Hồ sơ cắt lớp xưởng đang chạy.
Bài liên quan
- Độ đặc ruột là gì, 15% có rỗng không
Bên trong bản in 3D không đặc mà cũng không rỗng hẳn. Bài này mổ một khối hộp ở bốn mức 0, 15, 50 và 100 phần trăm rồi cân từng mức.
Thuật ngữ
- Lớp đỡ là gì, khi nào máy tự dựng
Máy in 3D không in được vào khoảng không, nên chỗ nhô ra phải có cột nhựa tạm đỡ bên dưới. Xưởng để máy tự quyết, và đây là cách nó quyết.
Thuật ngữ
- Hồ sơ cắt lớp xưởng đang chạy
Bộ thông số thật của máy Bambu H2S xưởng dùng mỗi ngày: nhiệt, độ đặc ruột, số vòng thành, viền chân bám. Kèm lý do từng con số.
Thông số in