Độ đặc ruột là gì, 15% có rỗng không
Cập nhật ngày 02/10/2026 · đọc 8 phút
Cầm một bản in 3D lên thấy nó nhẹ hơn mình tưởng, và đó không phải lỗi. Bên trong bản in không đặc. Máy chỉ in đặc phần vỏ, còn ruột thì đắp một cái lưới thưa đủ để đỡ mặt trên.
Độ đặc ruột là tỉ lệ phần trăm nhựa trong cái ruột ấy. Nhìn thẳng xuống một lớp ở giữa thân khối hộp thì ra thế này:
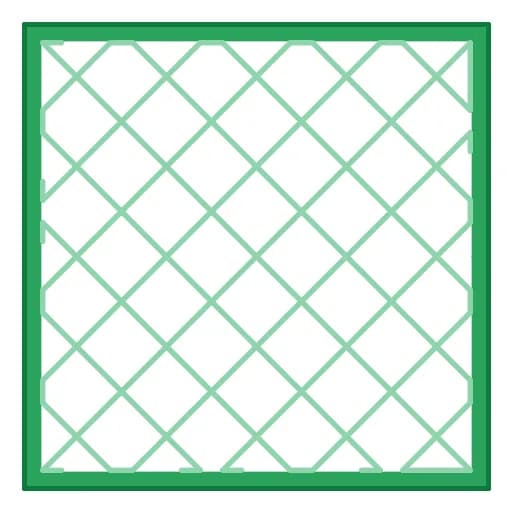
Vành đậm chạy quanh mép là vỏ, xưởng để bốn vòng. Mấy đường chéo thưa bên trong là ruột.
15% thì bên trong có rỗng không
Không rỗng, nhưng cũng chẳng mấy. Tấm dưới là một lớp giữa thân khối hộp khi hạ độ đặc ruột về 0 phần trăm:
Cân lên thì rõ hơn nhìn. Cùng khối hộp 40 × 40 × 16 mm, cùng hồ sơ PLA của xưởng, chỉ đổi mỗi ô độ đặc ruột:
- 0%, hết 9,97 g, chạy 29 phút
- 15%, hết 14,15 g, chạy 32 phút
Tức 15 phần trăm ruột làm bản in nặng thêm 4,18 g so với rỗng hẳn, trên một khối hộp nặng chưa tới mười gram khi rỗng. Gần một nửa.
Lý do con số nghe to như vậy: 9,97 g kia đã bao gồm cả vỏ bốn vòng, sáu lớp mặt trên và năm lớp đáy. Phần ruột chỉ chia nhau chỗ còn lại.
Đặc hơn thì chắc hơn, và tốn hơn
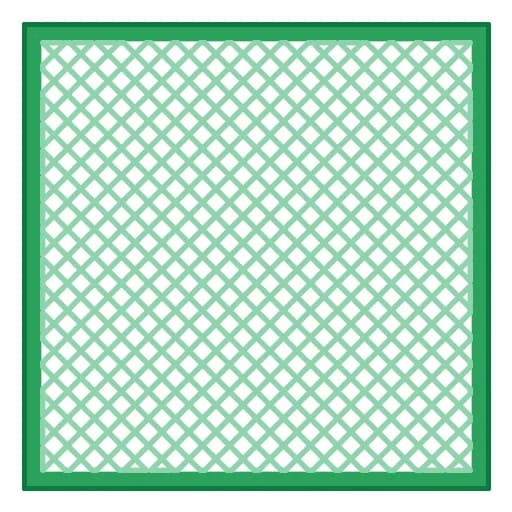
Bốn mức độ đặc ruột trên cùng khối hộp 40 × 40 × 16 mm, cùng hồ sơ PLA của xưởng:
- 0%, 9,97 g, 29 phút
- 15%, 14,15 g, 32 phút
- 50%, 23,06 g, 40 phút
- 100%, 35,53 g, 49 phút
Đổ đặc hoàn toàn tốn gấp ba lần rưỡi so với để rỗng, và máy chạy thêm 20 phút. Xưởng tính tiền theo cả gram lẫn giờ máy nên ô này đụng vào cả hai, xem bài Cách tính giá in 3D, công thức và ví dụ thật.
Để ý thêm: số lớp không đổi, vẫn 80 lớp ở cả bốn mức. Độ đặc ruột không đụng gì tới chiều cao, nó chỉ đụng tới chuyện mỗi lớp phải đi bao nhiêu đường.
Ô ấy nằm đâu trong Bambu Studio
Hiểu rồi thì phải chỉnh được. Nếu bạn tự in ở nhà, ô này nằm ở đây:
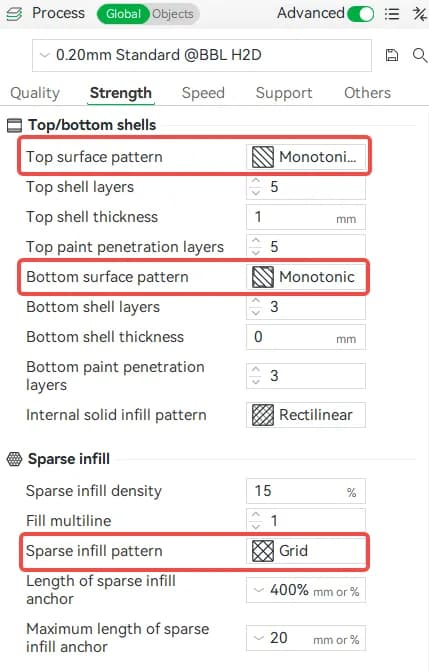
- Mở Bambu Studio, ở chế độ Prepare
- Cột bên trái, kéo xuống bảng Process
- Bấm thẻ Strength, thẻ thứ hai trong dải thẻ
- Thẻ ấy có ba nhóm xếp từ trên xuống: Walls, Top/bottom shells, rồi Sparse infill. Kéo xuống nhóm thứ ba
- Ô đầu của nhóm ấy tên Sparse infill density, đơn vị phần trăm. Đây đúng là độ đặc ruột bài này đang nói
- Ngay dưới nó là Sparse infill pattern, tức kiểu đan ruột. Hồ sơ xưởng để Grid, lưới ô vuông, đúng cái lưới bạn thấy trong mấy tấm ảnh phía trên
Ô này hiện sẵn, không phải bật công tắc Advanced ở góc trên mới thấy.
Hai nhóm nằm trên nó cũng đáng ngó: Walls giữ ô Wall loops, tức số vòng thành, còn Top/bottom shells giữ số lớp mặt trên với số lớp đáy. Ba thứ ấy quyết phần chắc của bản in nhiều hơn độ đặc ruột, xem mục gần cuối bài.
Dải phần trăm, và hai mươi hai kiểu đan ruột
Ô Sparse infill density nhận từ 0 tới 100 phần trăm, không nhận số âm và không vượt quá 100.
Ô Sparse infill pattern thì có hai mươi hai kiểu. Đừng để con số ấy doạ: sáu kiểu đầu phủ gần hết mọi đơn, mười sáu kiểu còn lại là chuyện của người đã biết mình cần gì.
Sáu kiểu nên nhớ trước, kèm chỗ nó hợp:
- Grid, lưới ô vuông. Đơn giản và nhanh nhất, và là kiểu hồ sơ xưởng đang dùng. Hợp gần hết mọi bản in
- Gyroid, sóng gyroid. Chắc đều theo mọi hướng, trong một lớp không có chỗ nào giao nhau. Hợp đồ chịu lực nhiều chiều, đổi lại tệp cắt lớp to và máy rung hơn khi in nhanh
- Lightning, tia chớp. Chỉ dựng cột ngay dưới mặt trên, tốn ít nhựa nhất trong cả danh sách. Hợp tượng trưng bày, mô hình để ngắm, thứ không ai bóp
- Cubic, khối lập phương. Chắc đều theo cả ba trục, cân giữa chắc và nhanh. Hợp đồ cầm nắm hằng ngày như hộp đựng, giá kê
- Adaptive Cubic, lập phương tự giãn. Như trên nhưng tự dày lên gần vỏ và thưa đi ở lõi, đỡ sụt mặt trên mà vẫn tiết kiệm. Hợp khối to
- Tri-hexagon, lục giác ba chiều. Chịu cắt ngang tốt nhất trong nhóm hay dùng. Hợp giá đỡ bắt vít, tay cầm, chi tiết bị vặn
Mười sáu kiểu còn lại, mỗi kiểu một dòng:
- Rectilinear, đường thẳng đổi chiều từng lớp. Nhanh và tốn ít nhựa, bù lại yếu
- Aligned Rectilinear, thẳng hàng. Tiết kiệm hơn nữa, nhưng mặt trên dễ sụt nếu nó cùng chiều với ruột
- Line, đường đan. Như trên nhưng các đường không song song nên khung đỡ chắc hơn
- Triangles, tam giác. Chịu cắt ngang tốt, nhưng mặt trên phải bắc cầu dài nên cần thêm lớp mặt
- Honeycomb, tổ ong. Cứng và chịu va đập tốt nhất, đổi lại tốn thêm nhựa và in lâu hơn hẳn. Xưởng đo trên khối hộp của mình thì nó nặng hơn lưới 10,2 phần trăm và lâu hơn 12 phút, xem bài Kiểu ruột: tổ ong, gyroid hay lưới
- 3D Honeycomb, tổ ong ba chiều. Thưa hơn tổ ong nên nhanh hơn, và các lớp bám nhau tốt hơn
- Support Cubic, lập phương đỡ. Dày dần theo chiều cao, chắc theo cả ba trục
- Cross Hatch, đan chéo. Giữ một chiều đan suốt nhiều lớp nên in nhanh. Hợp đồ không chịu lực
- Zig zag, ngoằn ngoèo. Đầu phun đùn liền một mạch, ít phải rút nhựa nên nhanh, nhưng yếu
- Cross zag, đan chéo lệch. Như đan chéo, thêm một ô chỉnh chỗ hai đường cắt nhau
- Locked Zag, đan khoá. Dành riêng cho bản in lấy chính phần ruột làm mặt ngoài
- 2D Lattice, giàn hai chiều. Chắc mà nhẹ, có hai ô góc để nghiêng giàn theo hướng chịu lực
- Concentric, vòng đồng tâm. Đẹp khi in nhựa trong, nhưng chịu lực ngang kém
- Hilbert Curve, đường Hilbert. Ứng suất bên trong đều, hợp bản in nhẹ cần mặt đẹp, đổi lại in lâu
- Archimedes Chords, cung Archimedes. Đường chạy liền một chiều, không dồn nhựa ở chỗ giao
- Octagonal Spiral, xoắn bát giác. Nhìn lạ mắt, nhưng yếu và dễ biến dạng ngang
Ở mức đặc 100% chỉ sáu kiểu chạy được: Concentric, Rectilinear, Aligned Rectilinear, Hilbert Curve, Archimedes Chords và Octagonal Spiral. Kéo một kiểu khác lên 100 thì máy cắt lớp từ chối, và đó cũng là một lý do nữa để đừng đổ đặc hoàn toàn.
Khách đặt in ở xưởng thì chỉnh ở đâu
Không cần mở Bambu Studio. Màn đặt in của xưởng cho bạn đổi đúng bốn thứ: tỉ lệ, số lượng, độ dày lớp và độ đặc ruột. Độ đặc ruột là một trong bốn thứ ấy: một thanh kéo chạy từ 0 tới 100, nhảy từng nấc 5, mở màn đứng sẵn ở 15.
Kiểu đan ruột thì không nằm trong bốn thứ ấy. Xưởng chạy Grid cho mọi đơn. Bản in của bạn cần một kiểu khác, kiểu tia chớp cho tượng chẳng hạn, thì nhắn Zalo trước khi đặt. Số vòng thành cũng vậy.
Chọn bao nhiêu là đủ
- 0% chỉ hợp với bản in để nhìn, đặt một chỗ, không ai cầm. Bóp là móp.
- 15% là mức mặc định của màn đặt in, và nó đúng cho gần hết đơn: đồ trưng, hộp đựng, giá đỡ nhẹ.
- 25% là mức hồ sơ xưởng để sẵn cho đồ cầm nắm hằng ngày.
- 50% trở lên chỉ nên dùng khi bản in thật sự chịu lực, kiểu giá đỡ bắt vít hay chi tiết máy.
- 100% gần như không bao giờ đáng tiền. Nó tốn gấp ba lần rưỡi mà phần chắc thêm phần lớn nằm ở chỗ không ai bẻ tới.
Muốn chắc hơn thì tăng vỏ trước, đừng tăng ruột
Đây là chỗ người mới hay làm ngược. Bản in gãy thì gần như luôn gãy từ ngoài vào, nên thêm một vòng vỏ có ích hơn nhiều so với thêm mười phần trăm ruột, mà lại tốn ít nhựa hơn.
Hồ sơ xưởng đã chọn sẵn hướng đó: bốn vòng thành thay vì hai, ruột 25%. Vì sao bốn chứ không phải hai, đọc bài Hồ sơ cắt lớp xưởng đang chạy.
Tự in ở nhà thì ô số vòng thành tên Wall loops, nằm ngay trên ô độ đặc ruột, xem mục chỉ đường phía trên. Đặt in ở xưởng thì ô ấy thuộc hồ sơ xưởng, cần khác đi phải nhắn Zalo.
Đọc tiếp
Lớp nhựa dày mỏng ra sao, đọc bài Độ dày lớp là gì, nên để 0,12 hay 0,28. Chỗ nhô ra ngoài có cần chống đỡ không, đọc bài Lớp đỡ là gì, khi nào máy tự dựng.
Bài liên quan
- Độ dày lớp là gì, nên để 0,12 hay 0,28
Máy in 3D xếp bản in bằng từng lớp nhựa chồng lên nhau. Bài này đo thật ba nấc 0,28, 0,20 và 0,12 trên cùng một mẫu rồi so số lớp với số phút.
Thuật ngữ
- Lớp đỡ là gì, khi nào máy tự dựng
Máy in 3D không in được vào khoảng không, nên chỗ nhô ra phải có cột nhựa tạm đỡ bên dưới. Xưởng để máy tự quyết, và đây là cách nó quyết.
Thuật ngữ
- Mối nối là gì, cái đường dọc trên bản in
Bản in 3D nào cũng có một đường dọc mờ chạy suốt thân. Đó là mối nối, chỗ đầu phun kết thúc mỗi vòng, và không có cách nào xoá hẳn nó đi.
Thuật ngữ