Hồ sơ cắt lớp xưởng đang chạy
Cập nhật ngày 29/09/2026 · đọc 12 phút
Hồ sơ cắt lớp dưới đây là bộ đang chạy thật trên máy của xưởng, và bạn lấy nguyên về máy mình được.
Máy là Bambu Lab H2S, đầu phun 0,4 mm bằng thép cứng, khổ in 340 × 320 × 340 mm, mâm in là tấm Textured PEI. Hồ sơ kế thừa bộ 0.20mm Standard @BBL H2S của Bambu rồi đè lên đó, và phiên bản hiện tại là 18, tức bộ này đã qua mười tám lượt sửa có ghi chép.
Phần chung cho cả PLA và PETG
- Độ dày lớp 0,20 mm, lớp đầu cũng 0,20 mm
- Bề rộng đường in 0,42 mm, riêng lớp đầu 0,50 mm
- Độ đặc ruột 25%, kiểu lưới ô vuông
- 4 vòng thành, 6 lớp mặt trên, 5 lớp đáy
- Viền chân bám kiểu chỉ viền ngoài, rộng 5 mm, cách bản in 0,1 mm
- Bù chân voi 0,15 mm
- Mối nối xếp thẳng hàng
- Lớp đỡ tắt sẵn. Bật thì dùng kiểu cây, bắt đầu đỡ từ góc 30 độ
Lớp đỡ có HAI ô người ta hay gộp làm một, mà chúng là hai thứ. Hai ô đi hai đường khác nhau:
- Khoảng hở phía trên, tức khe ĐỨNG giữa nóc lớp đỡ với mặt dưới bản in: PLA 0,2 mm, PETG 0,25 mm
- Mật độ mặt tiếp xúc, tức khe NGANG giữa hai đường nhựa ở lớp chạm vào bản in: 0 mm ở cả hai loại nhựa, nghĩa là mặt tiếp xúc đặc kín
Hôm 08/10/2026 ô thứ nhất có vài tiếng bị đặt về 0, rồi trả lại. Lý lẽ lúc đặt về 0 là: lớp chạm vào bản in sẽ in bằng một cuộn nhựa riêng, hai thứ nhựa khác nhau thì tự chúng không dính, nên khe bằng 0 vẫn bóc ra được.
Lý lẽ ấy chưa thành sự thật, và xưởng đo ra chứ không đoán. Xưởng cắt thử cùng một mẫu, một lần nạp một cuộn, một lần nạp hai, và hai tệp lệnh máy ra giống hệt nhau, cùng một đầu phun: lượt cắt nạp lặp lại cùng một hồ sơ nhựa cho mọi cuộn, nên máy không đổi sang cuộn thứ hai lần nào. Tức mặt tiếp xúc vẫn in CÙNG thứ nhựa với bản in.
Đo tiếp bằng toạ độ cao trong tệp lệnh máy, trên một vật hình chữ T có chỗ hẫng giữa hai chân: khe đặt 0 cho ra khe không khí 0,00 mm, tức lớp đỡ hàn liền vào mặt dưới bản in. Đặt lại 0,2 mm với PLA và 0,25 mm với PETG thì khe đo ra đúng bằng chừng ấy. Nên xưởng trả hai con số kia về, và bộ hồ sơ lên bản 17.
Ô thứ hai thì giữ 0: mặt tiếp xúc đặc không kéo khe đứng lại, đo cả bốn tổ hợp đều ra cùng một khe. Cùng lý ấy, thân đỡ vẫn là kiểu cây cứng và mặt tiếp xúc vẫn có một vòng khép kín ngoài cùng. Số lớp của mặt tiếp xúc giữ nguyên 2, đúng bằng mặc định của Bambu.
Cả bộ số trước kia và chuyện bóc lớp đỡ ra sao nằm ở bài Lớp đỡ bóc ra làm rách mặt bản in.
PLA
- Đầu phun 220 độ C, mâm in 60 độ C
- Tốc độ vỏ ngoài 60 mm/s, vỏ trong 200 mm/s, ruột 220 mm/s
- Lớp đầu 30 mm/s, di chuyển không đùn 500 mm/s
- Quạt chạy 100% suốt ca in
- Là phẳng mặt trên: bật
- Hệ số chảy 0,98, giới hạn 20 mm³/s
- Sấy nhựa: 45 độ C trong 12 giờ
PETG
- Đầu phun 245 độ C, mâm in 80 độ C
- Tốc độ vỏ ngoài 60 mm/s, vỏ trong 160 mm/s, ruột 200 mm/s
- Lớp đầu 30 mm/s, di chuyển không đùn 400 mm/s
- Quạt chạy 20% tới 60%
- Là phẳng mặt trên: tắt
- Hệ số chảy 0,95, giới hạn 18 mm³/s
- Sấy nhựa: 65 độ C trong 12 giờ
PETG đi chậm hơn PLA ở gần như mọi chỗ, và quạt thổi yếu hơn hẳn. Thổi mạnh vào PETG là làm nó co lại rồi bong khỏi lớp dưới.
Mỗi dòng ở trên nằm ở ô nào trong Bambu Studio
Nói rõ một chuyện trước, vì nó dễ hiểu nhầm: bộ số ở trên là hồ sơ của xưởng, bạn không sửa nó được. Nó nằm trên máy chủ của xưởng chứ không nằm trên máy bạn, và mục trên chỉ để bạn xem xưởng đang chạy cái gì. Mục này trả lời câu khác: cùng thông số ấy, trên Bambu Studio của chính bạn thì nó ở đâu.
Bambu Studio chia thông số làm ba bảng, và ba bảng ấy khớp đúng ba phần ở trên:
- Process, thông số của bản in. Mọi dòng trong mục "Phần chung cho cả PLA và PETG" nằm ở đây
- Filament settings, thông số của cuộn nhựa. Nhiệt, quạt, hệ số chảy, tức gần hết hai mục PLA và PETG
- Printer settings, thông số của cái máy. Đầu phun, khổ in, rút nhựa
Mở bảng nào thì bấm bánh răng ở cuối dòng tương ứng trong cột trái của chế độ Prepare. Riêng Process thì bày thẳng ra cột trái, không phải mở hộp.
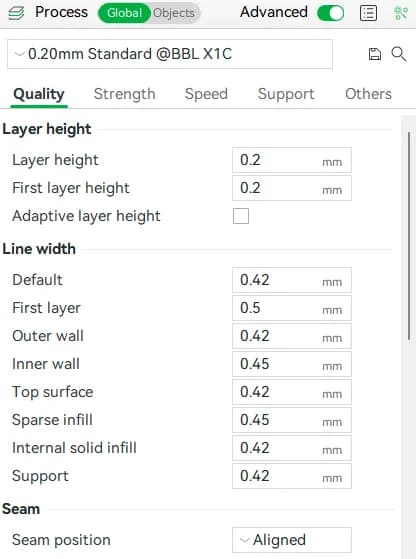
Trong bảng Process, năm thẻ, và dòng nào thuộc thẻ nào:
- Thẻ Quality: độ dày lớp và lớp đầu (nhóm Layer height), bề rộng đường in (nhóm Line width), mối nối (nhóm Seam), bù chân voi (nhóm Precision), là phẳng mặt trên (nhóm Ironing)
- Thẻ Strength: số vòng thành (nhóm Walls), số lớp mặt trên với lớp đáy (nhóm Top/bottom shells), độ đặc ruột và kiểu đan ruột (nhóm Sparse infill)
- Thẻ Speed: mọi tốc độ, lớp đầu nằm ở nhóm Initial layer speed, vỏ ngoài với ruột nằm ở nhóm Other layers speed
- Thẻ Support: lớp đỡ, kiểu, góc bắt đầu đỡ. Hai ô nói ở trên nằm hai chỗ khác nhau trong thẻ này và phải bật Advanced mới thấy: khoảng hở phía trên là ô Top Z distance, còn mật độ mặt tiếp xúc là ô Top interface spacing
- Thẻ Others: viền chân bám, nhóm Bed adhesion
Trong bảng Filament settings:
- Trang Filament, nhóm Print temperature: nhiệt đầu phun, và năm dòng nhiệt mâm in theo từng loại mặt mâm. Xưởng chạy tấm nhám nên dòng của xưởng là Textured PEI Plate
- Trang Filament, nhóm Basic information: hệ số chảy, ô Flow ratio
- Trang Filament, nhóm Volumetric speed limitation: giới hạn lượng nhựa mỗi giây
- Trang Cooling, nhóm Part cooling fan: quạt làm mát
Hai dòng sấy nhựa thì không tra ra ô nào trong ba bảng ấy. Chúng là khoá dành cho tủ sấy của AMS chứ không phải một ô của bảng thông số in, nên muốn sấy thì đặt trên màn máy.
Nhanh nhất là đừng gõ lại từng ô. Mục "Lấy nguyên bộ này về máy bạn" ở dưới cho bạn nhập thẳng cả sáu tệp hồ sơ của xưởng vào Studio, rồi mở từng thẻ ra xem cũng được.
Khách đặt in ở xưởng thì chỉnh ở đâu
Bốn thứ, không hơn: tỉ lệ, số lượng, độ dày lớp và độ đặc ruột. Hai ô cuối đè lên đúng hai dòng trong bảng trên, còn mọi dòng khác chạy đúng con số hồ sơ xưởng khai.
Ô lớp đỡ từng có trên màn, đã bỏ từ ngày 30/09/2026 và nay máy tự quyết. Cần một dòng nào khác đi thì nhắn Zalo cho xưởng trước khi đặt, đừng đặt rồi mới hỏi.
Vì sao bốn vòng thành chứ không phải hai
Bốn khoá này chủ xưởng cố ý đặt đè lên hồ sơ nền: bốn vòng thành, sáu lớp mặt trên, năm lớp đáy, ruột 25%.
Lý do là loại đơn: chỗ chịu lực của thứ người ta cầm nắm hàng ngày là vỏ chứ không phải ruột. Bộ này tốn thêm nhựa và thêm phút máy, xưởng nhận phần tốn đó vì in lại một bản gãy tốn hơn nhiều.
Tốc độ vỏ ngoài giữ riêng theo nhựa: PETG hạ từ 45 xuống 35, PLA giữ nguyên 60. Bản đầu ép cả hai về 35 và PLA mất thêm 2,7 phút mỗi đơn mà không được gì, nên đã trả lại.
Mối nối, và lần xưởng đổi qua rồi đổi lại
Mỗi lớp là một vòng khép kín, nên đầu phun phải kết thúc ở đâu đó, và chỗ ấy để lại một chấm. Hồ sơ xưởng xếp mọi chấm thành một cột dọc, đúng mặc định của Bambu Studio.
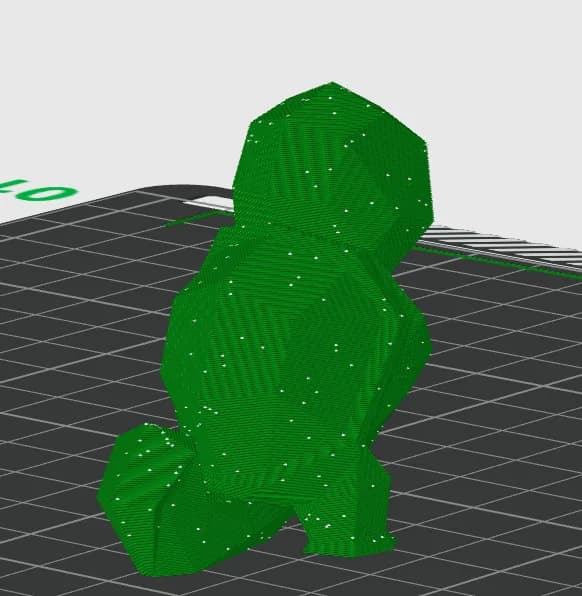
Xưởng đã đổi sang rải ngẫu nhiên một thời gian rồi quay về xếp thẳng hàng. Số đo của lượt thử ấy vẫn còn: chia mặt ngoài thành 12 ô mỗi ô 30 độ rồi đếm 568 mối nối:
- Xếp thẳng hàng: ô đông nhất chứa 57,2% số mối nối, tức 325 trên 568 chấm dồn vào đúng một ô
- Rải ngẫu nhiên: ô đông nhất chứa 9,7%
- Chọn điểm gần nhất: ô đông nhất chứa 13,0%
Rải ngẫu nhiên tốn thêm 7 phút mỗi đơn trên mẫu đã đo, còn nhựa không đổi, đúng 70,25 g ở cả ba kiểu. Nó cũng không xoá được mối nối, không cách nào xoá được; nó đổi một đường dễ thấy thành vài trăm chấm lấm tấm khắp mặt, và đó chính là lý do xưởng quay về.
Chuyện mối nối nói cho hết nhẽ ở bài Mối nối là gì, cái đường dọc trên bản in.
Là phẳng chỉ bật cho PLA
Là phẳng là lượt đầu phun chạy lại trên mặt trên để miết cho nhẵn. Hai ô quyết chuyện này là tốc độ là phẳng 25 mm/s và khoảng cách đường miết 0,15 mm, và xưởng để giống nhau ở cả hai loại nhựa.
Từ hai con số ấy tính thẳng ra cái giá. Miết kín một milimet vuông cần khoảng 6,7 mm đường đi, chạy ở 25 mm mỗi giây, nên nó tốn khoảng 0,26 giây cho mỗi milimet vuông mặt nóc, tức gần 26 giây cho mỗi ô 10 × 10 mm. Cắt thử trên máy ra đúng chừng ấy.
Cái giá ấy không đổi theo loại nhựa. Cùng một mẫu, PLA với PETG tốn thêm đúng bằng nhau số giây, vì bốn ô là phẳng của hai hồ sơ giống hệt nhau.
Đừng nhớ một con số phần trăm, vì phần trăm tuỳ hình bản in chứ không tuỳ hồ sơ. Trên khối hộp 40 × 40 × 6 mm là phẳng cộng 36 tới 39 phần trăm giờ máy, còn trên tấm dẹt 120 × 80 × 3 mm thì cộng 76 tới 82 phần trăm. Cùng một bộ thông số, chênh nhau hơn hai lần, chỉ vì đổi hình bản in.
Hai hồ sơ khác nhau đúng một ô: PLA bật, PETG tắt. Xưởng tắt cho PETG vì lý do gì thì không chỗ nào trong kho ghi lại, nên bài này không đoán hộ.
Lấy nguyên bộ này về máy bạn
Thư mục profiles/nhap-bambu/ chứa bốn tệp .json nhập thẳng vào Bambu Studio: một cặp hồ sơ tiến trình và một cặp hồ sơ nhựa.
Vào File, rồi Import, rồi Import Configs..., chọn cả bốn tệp. Tên bắt đầu bằng GXAI H2S là bản của xưởng.
Bốn tệp ấy tự chứa, tức mỗi tệp khai đủ mọi khoá thay vì trỏ sang một hồ sơ nền. Đó là chủ ý, sinh ra từ hai lần hỏng liên tiếp.
Hai tệp tiến trình ấy bỏ hẳn lượt xả nhựa lúc đổi màu, từ 08/10/2026. Đổi lại màu mới bị lẫn màu cũ ở đầu đoạn in, nên đừng dùng chúng cho bản in hai màu tương phản mạnh, cho chỗ ranh giới hai màu phải sắc như chữ hay logo, hay cho bản in làm mẫu cho khách xem. Gặp một trong ba cảnh ấy thì sửa ô Flush multiplier về 1 trong Studio trước khi cắt. DOC.md trong chính thư mục ấy ghi đủ con số.
Bộ máy chủ của xưởng thì KHÔNG mang ô ấy, và đó là chủ ý: với đơn của khách thì xả nhựa hay không là lựa chọn của khách chứ không phải của hồ sơ.
Cái bẫy đã làm hỏng hai ca cắt
Hồ sơ cũ còn dựa vào hồ sơ nền. Bambu Studio lần theo được, công cụ dòng lệnh thì không, và không bên nào báo lỗi:
- Bambu Studio hiện độ dày lớp 0,16 mm thay vì 0,20
- Công cụ dòng lệnh cắt ra 0,1 mm, 84,93 phút thay vì 0,2 mm, 49,75 phút
Cả hai lần ca cắt đều chạy xong, gram vẫn ra, chỉ có số là sai. Đó là lý do mọi tệp trong gói nhập đều tự chứa.
Bản không xả nhựa, khi nào đừng dùng
Cặp bỏ hẳn lượt xả nhựa lúc đổi màu tiết kiệm 0,370 g nhựa mỗi lần đổi sợi, đo ra 123,1 mm sợi.
Đổi lại, màu mới bị lẫn màu cũ ở đầu đoạn in: ước khoảng 3,5 mét đường in bị loang, và con số này tính bằng công thức chứ chưa ai đo bằng mắt.
Đừng dùng bản đó khi hai màu tương phản mạnh, khi ranh giới hai màu phải sắc như chữ hoặc logo, hoặc khi bản in đem cho khách xem.
Hồ sơ cắt lớp này không hợp với ai
In mô hình để ngắm chứ không để cầm thì bốn vòng thành và ruột 25% là tốn tiền vô ích. Hạ về hai vòng và 15% thì nhanh hơn và rẻ hơn nhiều.
Máy không phải H2S thì tốc độ không chép thẳng được: 500 mm/s lúc di chuyển là con số của khung CoreXY cứng. Phần nhiệt, độ đặc ruột, số vòng thành và viền chân bám thì chép được.
Vì sao nhiệt mâm in PETG là 80, đọc bài PETG không bám mâm in, sửa thế nào. Chọn PLA hay PETG, đọc bài PLA hay PETG cho đồ chơi trẻ em.
Bài liên quan
- Kiểu ruột: tổ ong, gyroid hay lưới
Độ đặc ruột là bao nhiêu phần trăm, còn kiểu ruột là hình của mấy đường bên trong. Xưởng cắt một khối hộp mười hai lượt để đo từng kiểu.
Thông số in
- Lớp thích ứng, đổi độ dày lớp theo chiều cao
Mái vòm in ở lớp mỏng thì mịn mà lâu. Xưởng cắt thử một mái vòm bốn lượt để xem lớp đổi theo chiều cao mịn hơn hay nhanh hơn thật.
Thông số in
- Chỉnh thông số in 3D theo đúng thứ tự
Bambu Studio có vài trăm ô, mà bạn chỉ cần đi qua năm bước. Bài này là bản đồ của cả loạt, mỗi bước chỉ sang đúng bài nói hết nhẽ bước ấy.
Thông số in