Hồ sơ cắt lớp của xưởng đã đổi những gì, qua từng bản
Cập nhật ngày 03/10/2026 · đọc 25 phút
Mỗi lần xưởng đổi một con số trong bộ thông số cắt lớp, số đời của bộ ấy tăng lên một. Hôm nay nó là bản 17. Bài này kể chín lần gần nhất, từ bản 9 tới bản 17, mỗi lần một lý do và một bộ số đo.
Đây không phải bài hướng dẫn. Nó là nhật ký, và nó tồn tại để trả lời đúng một câu hỏi: xưởng chọn mấy con số kia bằng cách nào.
Vì sao một bộ thông số phải có số đời
Khi bạn tải một tệp lên, xưởng cắt lớp nó rồi cất kết quả lại. Lần sau có ai gửi đúng tệp ấy với đúng bộ tuỳ chọn ấy thì xưởng lấy lại kết quả cũ thay vì cắt lại.
Số đời nằm trong khoá của chỗ cất ấy. Đổi hồ sơ mà quên tăng số là khách nhận lại số gram tính bằng hồ sơ cũ, trong khi máy in ra bằng hồ sơ mới.
Nên luật của con số này chỉ có một câu: chỉ tăng khi bản in ra khác đi. Chín lần dưới đây đều đi qua câu ấy, và có một lần nó trả lời là không.
Bản 9, mối nối rải đều cho khỏi sống nổi
Mỗi lớp là một vòng khép kín nên đầu phun phải bắt đầu và kết thúc ở đâu đó, và chỗ ấy để lại một chấm.
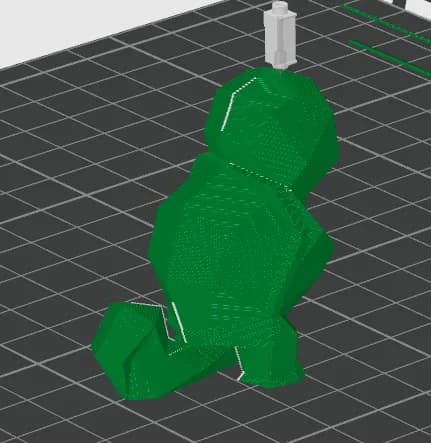
Ngày 26/09/2026 chủ xưởng gửi ba tấm ảnh chụp màn trong một ngày, cả ba về đúng cái vệt ấy. Bản 9 đổi mối nối sang rải ngẫu nhiên.
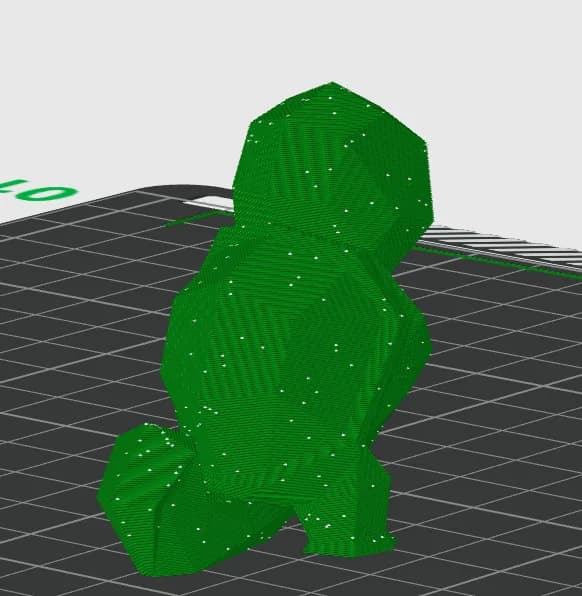
Và nó đo chứ không tin nhãn thiết lập. Chia mặt ngoài một mẫu thành 12 ô, mỗi ô 30 độ, rồi đếm 568 mối nối trên gcode thật:
- Xếp thẳng hàng: ô đông nhất chứa 57,2%, tức 325 trên 568 chấm dồn vào đúng một ô
- Rải ngẫu nhiên: ô đông nhất chứa 9,7%
- Chọn điểm gần nhất: ô đông nhất chứa 13,0%
Cái giá: 7 phút mỗi đơn, nhựa không đổi một phần nghìn nào, đúng 70,25 g ở cả ba kiểu.
Khối ghi chép không ghi ngày cho bản 9. Thứ biết chắc là nó đứng sau ngày 26/09 và trước ngày 27/09, vì lượt ngày 27/09 đã có ghi chép riêng.
Một lượt sửa cố ý không tăng số
Ngày 27/09/2026 hai hồ sơ được đổi tên. Số đời giữ nguyên, và đó là việc cố ý.
Lý do: tăng nó là bắt mọi báo giá đã cắt phải cắt lại, tốn giờ máy thật. Nhưng đổi tên thì đâu có đổi bản in.
Chuyện khó là lúc so hai bản gcode thì ra 5.751 dòng lệch, nghe như có đổi thật. Phép đối chứng mới trả lời được:
- Cùng một hồ sơ, cắt hai lần, không đổi gì: 6.847 dòng lệch
- Hồ sơ cũ so với hồ sơ đã đổi tên: 5.751 dòng lệch
- Lần cắt thứ hai so với bản đổi tên: 7.677 dòng lệch
Hai lượt cắt giống hệt nhau còn lệch nhiều hơn lượt đổi tên. Gam y nguyên 108,60, thời gian lệch 1 giây. Nguồn của cái nhiễu ấy chính là mối nối rải ngẫu nhiên mà bản 9 vừa bật: rải ngẫu nhiên thì mỗi lượt cắt ra một kết quả hơi khác.
Bản 10 và bản 11, nhiệt mâm in và viền chân bám
Ngày 28/09/2026, hai bản liền nhau, cùng một việc cho hai loại nhựa.
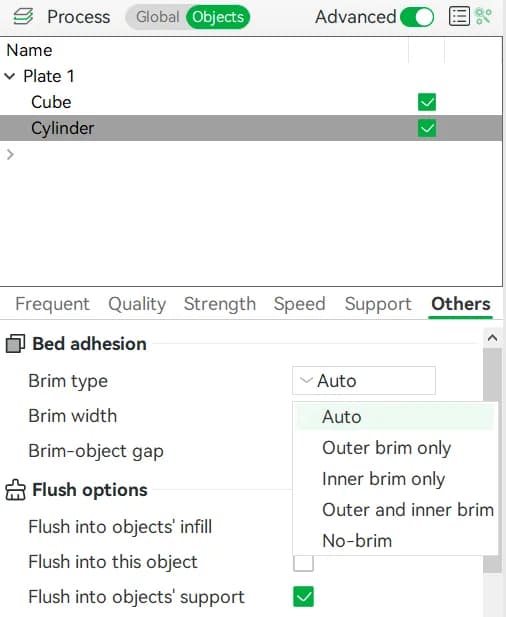
- Bản 10, PETG: nhiệt mâm in 70 lên 80, và bật viền chân bám kiểu chỉ viền ngoài
- Bản 11, PLA: nhiệt mâm in 55 lên 60, cũng bật viền ấy
Cả 70 lẫn 55 đều là giá trị của chính Bambu, không phải con số sai. Nâng lên là lựa chọn của chủ xưởng theo kinh nghiệm chạy máy, không phải một lượt vá lỗi.
Cái giá, đo trên bảy tệp khách thật với PETG và sáu tệp với PLA:
- Tốn thêm nhiều nhất 2,1% nhựa, cả hai loại
- Tốn thêm nhiều nhất 2,3 phút với PETG, 3,0% thời gian với PLA
Và đây là chỗ lượt ấy phát hiện ra một chuyện: sáu trên bảy tệp trước đó chưa hề in ra một đường viền nào. Bề rộng viền 5 mm nằm trong hồ sơ từ lâu mà chưa bao giờ được dùng, vì hồ sơ thiếu khoá nói kiểu viền.
Một lượt đối chứng để khỏi quy oan. Cắt lại sáu tệp ấy với viền bật mà nhiệt mâm in giữ nguyên 55: ra đúng từng chữ số gam, phút lệch nhiều nhất 0,25 trên 530. Tức cái giá ở trên là của viền, không phải của nhiệt.
Bản 12, lớp đỡ đổi kiểu và mối nối quay về chỗ cũ
Ngày 29/09/2026. Chủ xưởng báo mặt dưới bản in bị rách khi bóc lớp đỡ ra. Sáu khoá đổi.
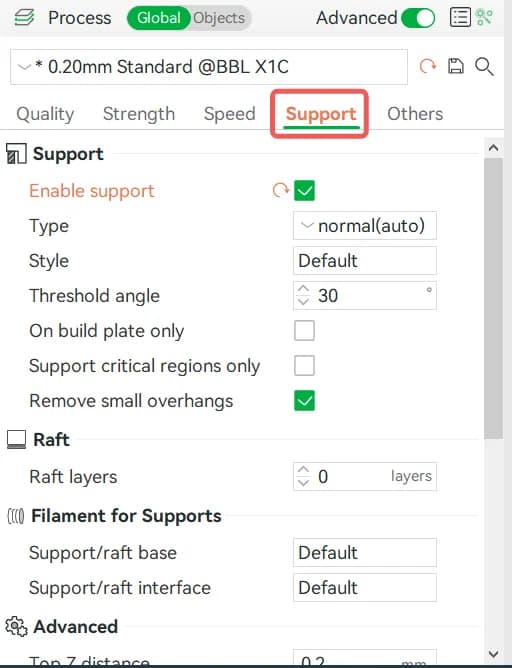
- Kiểu lớp đỡ đổi sang kiểu cây hữu cơ
- Mặt tiếp xúc vẽ bằng đường thẳng song song thay vì vòng đồng tâm, và bỏ vòng khép kín ngoài cùng
- Khe giữa lớp đỡ với bản in nới thêm 0,05 mm mỗi bên: PLA 0,25 lên 0,30, PETG 0,35 lên 0,40
- Mối nối quay lại xếp thẳng hàng, tức đi ngược bản 9
Chỗ rách nằm ở cách đường nhựa bấu vào bản in chứ không ở chuyện có bao nhiêu đường. Vòng đồng tâm ôm lấy đường viền nên bóc ra là kéo theo sợi ngoài cùng; đường thẳng thì cắt ngang chứ không ôm.
Bản đầu định nới khe lên thẳng 0,5 mm, và chủ xưởng bác đúng. Khe là khoảng trống giữa hai đường, mà đường rộng 0,42 mm, nên bước giữa hai đường bằng khe cộng bề rộng:
- PLA: 0,25 cho bước 0,67 mm, nới lên 0,30 thành 0,72 mm, rộng thêm 7,5%
- PETG: 0,35 cho bước 0,77 mm, nới lên 0,40 thành 0,82 mm, rộng thêm 6,5%
- Mức 0,5 cho cả hai thì bước thành 0,92 mm
Lớp đầu tiên của bản in phải bắc cầu qua khe ấy, và bắc càng rộng thì nhựa càng võng. Nhảy thẳng lên 0,5 là đổi mặt rách lấy mặt võng, vẫn xấu, chỉ xấu kiểu khác.
Bản 12 cũng là lúc hai khoá bị bác bỏ
Lượt ấy định bật thêm một khoá nghe rất hợp lý: vẽ viền bám quanh chân nhánh lớp đỡ, cho nhánh khỏi bong. Nó không được ghi vào hồ sơ, vì nó không làm gì cả.
Ba lượt cắt, không khai khoá, khai 5, và khai 50 tức gấp mười mức đã chốt:
- Cả ba ra 39,26 g, 1 giờ 42 phút 19 giây, và 8.222.811 byte gcode
- Ba tệp gcode trùng nhau tới từng byte
Khoá ấy là của một phần mềm cắt lớp khác, Bambu Studio không hiểu và nuốt im lặng. Phép so ngược cho thấy nó có kiểm thật với khoá thật: đặt góc nhánh lên 20 thì phần mềm từ chối hẳn, không ra gcode.
Khoá thứ hai được giữ lại là góc bè của nhánh cây, chốt ở mức 8 trong khi mặc định Bambu là 5. Nó ăn vào gram thật:
- Góc 5: 38,75 g, 1 giờ 41 phút 31 giây
- Góc 8: 39,20 g, 1 giờ 41 phút 57 giây, mức đang chọn
- Góc 15: 40,25 g, 1 giờ 42 phút 57 giây
- Góc 20: phần mềm từ chối cắt
Giá chung của cả bản 12 thì giảm, không tăng: nhiều nhất là bớt 6,2% thời gian. Vẫn phải tăng số đời, vì mọi báo giá cũ đang mang số cao hơn thứ xưởng thật sự in ra, tức khách đang bị báo đắt.
Bản 13, ruột chạy nhanh mà vỏ ngoài không động một chữ số
Cũng ngày 29/09/2026. Yêu cầu là in ruột nhanh hơn vì ruột không cần đẹp, còn bên ngoài thì vẫn chậm.
Và lượt đo ấy đảo ngược hướng đi ban đầu. Đổi đúng một khoá mỗi lượt, trên cùng một mẫu:
- Nâng tốc độ ruột từ 200 lên 600 mm/s, tức gấp ba: rút được 0,1%, đúng bảy giây
- Nâng gia tốc chung từ 4000 lên 10000: rút được 11,2%
Lý do: đường ruột trong một tượng nhỏ rất ngắn. Với gia tốc 4000, chạy tới 200 mm/s đã cần 5 mm đà, mà phần lớn đoạn ruột còn ngắn hơn thế. Máy chưa bao giờ chạm tới con số ghi trong hồ sơ.
Có một trần nữa ít ai để ý: cuộn nhựa chỉ chịu được một lượng nhựa nhất định mỗi giây. Vượt trần thì phần mềm tự hạ tốc, và hồ sơ ghi một con số máy không bao giờ chạy. Trần ấy tính ra 245,6 mm/s với PLA và 221,1 mm/s với PETG, nên mọi con số trên đó là chữ chết.
Kết quả trên bốn tệp khách thật, mười hai lượt cắt:
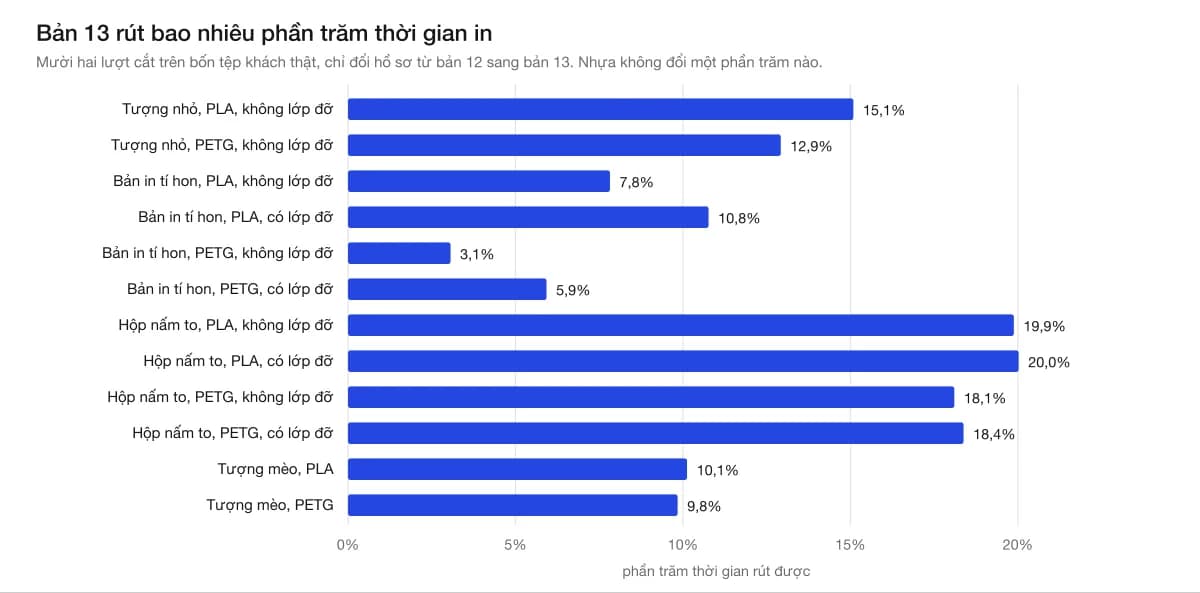
- Gram không đổi một phần trăm nào ở cả mười hai ô. Tốc độ không đổi lượng nhựa đùn ra
- Bản in to nhất rút được 20,0% thời gian
- Bản in nhỏ nhất bằng PETG chỉ rút 3,1%, vì nó đã bị chặn bởi thời gian nguội tối thiểu mỗi lớp chứ chưa bao giờ chạy tới trần tốc độ
Xưởng tính tiền theo cả gram lẫn giờ máy, nên một đơn cắt lại bằng bản 13 rẻ đi đúng phần phút rút được, và không một đồng nào từ phía nhựa. Cách tính ấy ở bài Cách tính giá in 3D, công thức và ví dụ thật.
Vế "bên ngoài vẫn chậm" cũng được giữ đúng. Tốc độ vỏ ngoài, tốc độ mặt trên, tốc độ lớp đầu, tốc độ bắc cầu và bốn mức tốc độ cho phần chìa ra không đổi một chữ số nào, và có bài kiểm ghim lại từng khoá.
Một lỗi có sẵn từ bản 12, và nó vẫn còn nguyên
Chỗ này nói ra vì nó có thật chứ không vì nó hay.
Một tệp khách mang sẵn độ dày lớp biến thiên, tức mỗi đoạn một độ dày khác nhau. Bật lớp đỡ cho tệp ấy thì phần mềm từ chối cắt, cả ở bản 12 lẫn bản 13, cùng một câu: lớp đỡ kiểu cây hữu cơ không chạy được với độ dày lớp biến thiên.
- Đã kiểm ngược: đổi về kiểu cây cũ thì cắt được ngay, 39,83 g
- Ép độ dày lớp về 0,2 bằng cờ dòng lệnh không gỡ được
Lỗi này nằm chờ một quyết định chứ không nằm chờ ai đó rảnh tay, vì chữa nó là đổi kiểu lớp đỡ, tức đi ngược đúng lựa chọn chủ xưởng đã chốt ở bản 12.
Quyết định ấy tới ngày 08/10/2026, vì một lý do khác hẳn, và lỗi này theo đó mà hết. Mục ngay dưới kể lượt ấy.
Bản 14 và bản 15, hai lượt không làm bản in đẹp hơn
Hai bản cuối không đổi một khoá chất lượng nào. Chúng sửa chỗ khác.
Bản 14, ngày 30/09/2026, thêm một cờ bắt máy tự xếp lại chỗ đứng của vật trên mâm. Nó chữa cảnh tệp có vật nhô ra ngoài mâm thì phần mềm từ chối cắt, không ra gì cả.
- Giá phải trả gần bằng không: một mẫu thuyền thử máy đi từ 13,46 lên 13,47 g, từ 43 phút 05 giây lên 43 phút 10 giây
- Chỉ bật cho tệp một mâm. Với tệp bốn mâm thì lượt dựng ảnh xem trước hỏng im lặng: mâm đầu ra một tấm trắng trơn 1.096 byte, ba mâm còn lại không ra ảnh nào
- Và một bẫy cú pháp: viết cờ ấy có dấu bằng thì chạy, viết cách dấu bằng thì cả ca cắt hỏng mà không một dòng nào nói vì sao
Bản 15, cũng ngày 30/09/2026, ghim loại đầu phun vào hồ sơ máy. Tối hôm ấy máy bày hộp cảnh báo khi nhận một ca 600 lớp, dự kiến 13 tiếng rưỡi: thiết lập đầu phun trên máy không khớp tệp đã cắt.
Lỗ hổng hoá ra là một quy tắc chung chứ không phải chuyện riêng một khoá. Khoá nào hồ sơ xưởng không khai thì không có gì đè lên, và giá trị trong tệp khách đi thẳng vào bản cắt. Đếm trên chính tệp gây ra ca hỏng:
- Tệp ấy khai 584 khoá
- Trong đó 158 khoá không hồ sơ nào của xưởng khai
Giá trị lạ ấy đến từ đâu cũng truy được: tệp khách vốn cắt cho một máy khác, loại hai đầu đùn. Ghim lại rồi thì năm khoá khác trong gcode đổi theo, trong đó trần lưu lượng nhựa đi từ 21 xuống 18. Tức bản cắt cũ đang bảo máy đùn nhanh hơn 17% so với mức hồ sơ xưởng định cho đầu phun của mình.
Bản 16, lớp đỡ in bằng nhựa riêng, và một lượt đảo ngược hẳn bản 12
Ngày 08/10/2026. Chủ xưởng chốt cho lớp chạm vào bản in in bằng một cuộn nhựa riêng, bật sẵn cho mọi đơn, và tắt hẳn cái tháp xả nhựa. Chín khoá đổi, lần này cả hai loại nhựa đi chung một bộ số.
- Kiểu lớp đỡ đổi từ kiểu cây hữu cơ về kiểu cây cứng
- Góc bè của nhánh về 5, tức trả lại mặc định Bambu, sau khi bản 12 tự đặt 8
- Bật lại vòng khép kín ngoài cùng, thứ bản 12 vừa bỏ đi
- Thân đỡ lấy nhựa ngăn 1, mặt tiếp xúc lấy nhựa ngăn 2
- Khe đứng giữa lớp đỡ với bản in, cả trên lẫn dưới, về 0
- Khe ngang giữa hai đường mặt tiếp xúc về 0, tức mặt đặc kín
- Tắt tháp xả nhựa
Số lớp mặt tiếp xúc thì giữ nguyên 2, và chuyện ấy đáng kể lại. Lượt sửa ban đầu đẩy nó lên 3 cho mặt tiếp xúc cứng thêm. Chủ xưởng mở bảng so sánh hồ sơ trong Bambu Studio, thấy xưởng đang khai 3 còn mặc định của hãng là 2, rồi chốt để 2. Cùng bảng ấy còn một dòng nữa lệch mặc định, là hình vẽ mặt tiếp xúc, và dòng ấy thì chủ xưởng cố ý không đụng vì chính họ đã chọn nó ở bản 12 cho đỡ rách mặt.
Ba khoá trong số đó đi ngược đúng ba quyết định của bản 12, và đó không phải sơ ý. Bản 12 chữa cảnh lớp đỡ in CÙNG một thứ nhựa với bản in: lúc ấy lớp đỡ dính liền vào bản in nên phải nới ra cho bóc được. Bản 16 in mặt tiếp xúc bằng NHỰA KHÁC, nên hai thứ tự chúng đã không dính nhau, và chỗ phải lo đổi hẳn: không còn là bóc ra rách mặt, mà là lớp đỡ gãy giữa ca in. Chữa gãy thì phải siết lại.
Một thứ tự bật lên mà không ai bấm công tắc. Khi mặt tiếp xúc còn thưa, Bambu Studio mở hồ sơ ra là hỏi lại có muốn chỉnh mặt tiếp xúc cho là phẳng chạy không; chủ xưởng chọn vế dễ bóc, nên lượt sinh hồ sơ của xưởng ép ô là phẳng mặt lớp đỡ xuống tắt. Bản 16 đặt khe về 0, tức gỡ mất đúng cái điều kiện làm phép ép ấy kích hoạt, nên ô là phẳng đi thẳng từ hồ sơ chủ xưởng sang và thành bật. Không ai quyết chuyện đó, và bản 17 sẽ trả nó về.
Cái giá, đo trên một hình xuyến bằng chính phần mềm cắt lớp của xưởng, với một cuộn nhựa, tức đúng đường mà gần hết đơn của khách đi qua:
- Đơn không bật lớp đỡ: không đổi. PLA đúng 23,51 g và 47,7 phút ở cả hai bản, PETG đúng 20,33 g và 50,1 phút
- Đơn có lớp đỡ tốn thêm 0,23 g và 2,3 phút với PLA, từ 23,94 g và 50,9 phút lên 24,17 g và 53,2 phút
- Với PETG là thêm 0,20 g và 2,2 phút, từ 20,70 g và 53,5 phút lên 20,90 g và 55,7 phút
Đơn không cần lớp đỡ không đổi một chữ số nào, và điều đó có lý do đọc được: hồ sơ để lớp đỡ tắt sẵn, nên cả nhóm ô lớp đỡ nằm im với bản in không có gì để đỡ. Tám trong chín ô của bản 16 thuộc nhóm ấy.
Ô thứ chín, cái tháp xả nhựa, thì bảng trên không nói được gì. Hình xuyến chỉ có một màu nên không có lần đổi màu nào để cái tháp phải hứng. Muốn biết tắt tháp đổi gì thì phải đo trên một mẫu nhiều màu, và xưởng chưa đo.
Một chỗ ngược với trực giác, nói ra chứ không giấu. Cùng ngày ấy xưởng còn đo một bộ hồ sơ để mặt tiếp xúc dày 3 lớp thay vì 2, và bộ ấy ra 24,08 g với 52,4 phút, tức ít lớp hơn lại tốn hơn. Hai lượt chạy cùng một máy, cùng một hình, cách nhau mười lăm phút. Chưa ai biết vì sao, và bài không đoán: đây là số đo, không phải một lời giải thích.
Một chỗ phải nói thẳng, và nó là chỗ quan trọng nhất của cả mục này. Hai số 0 kia chỉ an toàn khi mặt tiếp xúc thật sự in bằng cuộn nhựa thứ hai. Trên đường đặt in của xưởng, chuyện ấy chưa xảy ra.
Xưởng cắt thử một mẫu với lớp đỡ bật, một lần nạp một cuộn nhựa, một lần nạp hai, rồi so hai tệp lệnh máy: hai lượt ra giống hệt nhau, cùng một đầu phun, cùng số lần đổi sợi. Tệp lệnh có ghi dòng khai cuộn nhựa thứ hai, nhưng máy không hề đổi sang cuộn ấy lần nào.
Lý do: lượt cắt của xưởng nạp lặp lại cùng một hồ sơ nhựa cho mọi cuộn, vì xưởng mới có đúng hai hồ sơ nhựa là PLA và PETG, chưa có hồ sơ riêng cho nhựa lớp đỡ.
Nên với đơn gửi file .stl, tức gần hết đơn, mặt tiếp xúc vẫn in cùng thứ nhựa với bản in, mà lại đặc và dính sát, tức bóc ra rách mặt nặng hơn cả thời trước bản 12.
Bộ ấy đã chạy thật trên máy chủ của xưởng từ khoảng 12h40 ngày hôm đó, trên đơn khách thật, vài tiếng. Mục sau kể lượt chữa.
Bản 17, cùng ngày, mở lại khe dưới mặt bản in
Ngày 08/10/2026, vài tiếng sau bản 16. Ba ô đổi:
- Khe đứng phía TRÊN, giữa nóc lớp đỡ với mặt dưới bản in, từ 0 trở lại 0,2 mm với PLA và 0,25 mm với PETG
- Là phẳng mặt lớp đỡ từ bật trở lại tắt
- Tốc độ vỏ ở nấc hơi rủ, riêng PETG, từ 50 mm mỗi giây xuống 35
Bảy ô còn lại của bản 16 giữ nguyên, kể cả khe ngang mặt tiếp xúc 0, khe đứng phía DƯỚI 0, kiểu cây cứng, vòng khép kín, và tháp xả nhựa tắt.
Hai ô đầu là chuyện lớp đỡ. Ô thứ ba là một chuyện khác hẳn, và nó có một mục riêng ở dưới.
Vì sao đổi: lý lẽ của bản 16 chưa thành sự thật, và xưởng đo ra chứ không đoán.
Cả bản 16 đứng trên chuyện mặt tiếp xúc in bằng cuộn nhựa thứ hai. Mục trên đã kể là chuyện ấy chưa xảy ra. Xưởng đo thêm một vòng nữa cho chắc: đặt hai ô khai cuộn nhựa lớp đỡ về 0 rồi cắt lại, thân tệp lệnh máy ra trùng từng byte, cả PLA lẫn PETG. Tức hai ô ấy hôm nay là chữ chết, không ra một lệnh máy nào khác.
Rồi xưởng đo thẳng cái khe, bằng toạ độ cao đọc ra từ tệp lệnh máy thật. Vật thử là một hình chữ T: hai chân vuông 6 mm cao 10 mm đứng hai đầu, một tấm 40 × 20 × 3 mm bắc ngang trên. Khoảng giữa hai chân hẫng hoàn toàn nên máy buộc phải dựng lớp đỡ ở đó. Lấy lớp đỡ cao nhất trong khoảng ấy rồi so với lớp bản in đầu tiên phủ lên:
| Ô Top Z distance | Nóc lớp đỡ | Đáy bản in | Khe không khí | |---|---|---|---| | 0, tức bản 16 | 10,0 mm | 10,2 mm | 0,00 mm | | 0,2, tức PLA bản 17 | 9,8 mm | 10,2 mm | 0,20 mm | | 0,25, tức PETG bản 17 | 9,75 mm | 10,2 mm | 0,25 mm |
Khe bằng 0 nghĩa là lớp đỡ hàn liền vào mặt dưới bản in. Đó chính là cảnh bản 12 sinh ra để chữa, và nặng hơn, vì bản 12 còn để mặt tiếp xúc thưa.
Khe ấy do một mình ô Top Z distance quyết. Xưởng đo cả bốn tổ hợp mặt tiếp xúc đặc hay thưa nhân là phẳng bật hay tắt: khe đo ra không nhúc nhích. Nên mặt đặc không phải cách chữa khe, và nới mặt tiếp xúc ra cũng không.
Còn là phẳng mặt lớp đỡ thì không phải một quyết định mới. Nó bị tắt từ lâu, rồi tự bật lại ở bản 16 vì ô bên cạnh đổi, như mục trên kể. Trả nó về tắt là trả lại chỗ cũ. Xưởng cũng đo ngược được cái lý do vẫn được kể về nó: đặt khe mặt tiếp xúc 0,30, tức mặt thưa, rồi cắt, tệp kết quả vẫn khai 122,0 giây là phẳng mặt lớp đỡ với PLA và 114,9 giây với PETG, đúng bằng lượt mặt đặc. Bambu Studio có hỏi người dùng, còn phần cắt lớp chạy bằng dòng lệnh thì cứ là phẳng.
Cái giá của hai ô lớp đỡ, đo trên cùng hình xuyến, cùng máy, một cuộn nhựa, lớp đỡ BẬT, trước khi ô thứ ba vào:
| | PLA | PETG | |---|---|---| | Bản 16 | 24,17 g / 53 phút 13 | 20,90 g / 55 phút 42 | | Chỉ đổi khe đứng | 23,91 g / 51 phút 23 | 20,56 g / 53 phút 06 | | Chỉ tắt là phẳng | 24,13 g / 50 phút 40 | 20,87 g / 53 phút 08 | | Cả hai ô lớp đỡ | 23,88 g / 49 phút 14 | 20,53 g / 51 phút 04 |
Riêng lượt là phẳng tự bật lại ấy ăn 2 phút 09 giây mỗi ca PLA có lớp đỡ và 2 phút 02 giây mỗi ca PETG.
Quay lại khe 0 thì cần đủ hai thứ, và chúng đi cùng một lượt: xưởng phải có một hồ sơ nhựa riêng cho lớp đỡ, và phần cắt lớp phải thật sự nạp hồ sơ ấy vào cuộn thứ hai. Thiếu một trong hai mà đặt khe về 0 là dựng lại đúng cảnh vừa chữa.
Ô thứ ba của bản 17: PETG in nhanh hơn đúng ở chỗ rủ
Sáng hôm ấy chủ xưởng gửi ảnh một bản in lỗi ở chỗ mặt cong, dưới nhỏ trên to, tức đúng chỗ rủ ra. Phần dưới đây là một nguyên nhân đo được của đúng cảnh ấy, trên PETG. Không phải nguyên nhân duy nhất, và chưa ai in lại để xác nhận đã hết.
Máy in chậm lại ở chỗ rủ, và nó chậm theo bậc thang: rủ càng nhiều thì càng chậm. Hồ sơ gốc của Bambu đặt cả bậc thang ấy cho một bộ chạy vỏ ngoài 200 mm mỗi giây, nên nấc "hơi rủ" của nó là 50.
Xưởng hạ vỏ ngoài PETG xuống 35 mà không hạ bậc thang kia. Kết quả: nấc hơi rủ vẫn giữ con số 50 của một bộ chạy nhanh gấp gần sáu lần, tức chỗ rủ in NHANH HƠN chỗ không rủ. Không phải thiếu giảm tốc, mà là tăng tốc, đúng ở chỗ dễ xấu nhất.
Đếm từng đoạn đường vỏ trong tệp lệnh máy của một ca PETG:
| | Số đoạn chạy trên 35 mm/giây | Nhanh nhất | |---|---|---| | Trước khi sửa | 1.567 trên 10.831, tức 14,5% | 46,3 mm/giây | | Sau khi sửa | 0 trên 10.831 | 35,0 mm/giây |
Hai mức vượt trần là 46,3 và 40,0 mm mỗi giây. Chúng không phải con số ai gõ vào: máy nội suy giữa 35 và 50, nên hạ đầu trên xuống 35 là cả khoảng tụt theo, thành 35,0 và 32,5.
Đường chữa nghe hợp lý mà sai, nói ra vì nó hấp dẫn: tắt hẳn chế độ giảm tốc cho chỗ rủ. Làm thế thì 608 đoạn chỗ rủ chạy ở 50 mm mỗi giây, tức còn nhanh hơn trước khi sửa. Nó rút được 2 phút rưỡi chỉ vì vứt luôn phần giảm tốc đang có tác dụng.
PLA không dính. Vỏ ngoài PLA chạy 60, lớn hơn 50, nên mọi nấc đều nằm dưới trần sẵn; nhanh nhất đo được là 52,5 mm mỗi giây. Lượt này chỉ sửa PETG.
Giá: thêm 31 giây mỗi ca PETG có chỗ rủ. Gram không đổi. Quy ra tiền máy thì đó là hơn một trăm đồng, và bài này không gõ con số tiền ra; cách quy đổi nằm ở bài Cách tính giá in 3D, công thức và ví dụ thật.
Bộ số cuối cùng của bản 17
Đo lại sau khi có đủ cả ba ô, trên hình xuyến, một cuộn nhựa:
| | Lớp đỡ tắt | Lớp đỡ bật | |---|---|---| | PLA | 23,51 g / 47 phút 40 | 23,88 g / 49 phút 14 | | PETG | 20,33 g / 50 phút 40 | 20,53 g / 51 phút 35 |
Đây là chỗ bản 17 khác mọi bản trước, và nó đáng một câu riêng. Chín ô của bản 16 đều là ô lớp đỡ, nên đơn không bật lớp đỡ không đổi một chữ số. Ô thứ ba của bản 17 là ô tốc độ vỏ, nên nó ăn vào cả đơn không bật lớp đỡ: PETG chậm thêm đúng 31 giây ở cả hai cột. Câu "đơn lớp đỡ tắt thì không đổi", đúng suốt từ bản 12 tới bản 16, thôi đúng từ bản 17 với PETG.
Giá khách: đơn có lớp đỡ rẻ đi chừng một nghìn đồng; đơn PETG có chỗ rủ đắt thêm hơn một trăm đồng. Không đơn nào bị thu thiếu. Mấy đơn chốt trong quãng vài tiếng bản 16 chạy thì đang báo đắt hơn thực tế ở vế lớp đỡ.
Một ô nằm trong hồ sơ ba đời mà chưa bao giờ đổi được gì
Lượt này đo lại vòng khép kín ngoài cùng của mặt tiếp xúc, cái ô mà bản 12 tắt đi và bản 16 bật lại. Hồ sơ xưởng dùng lớp đỡ kiểu cây, và dưới kiểu cây thì ô ấy không đổi một byte nào của tệp lệnh máy:
| Cách bày mặt tiếp xúc | Bật vòng so với tắt vòng | |---|---| | Đường thẳng song song, mặt đặc | Hai tệp trùng từng byte | | Đường thẳng song song, mặt thưa 0,30 | Hai tệp trùng từng byte | | Vòng đồng tâm, mặt đặc | Hai tệp trùng từng byte | | Lớp đỡ lưới, thứ xưởng không dùng | 23,98 g / 51 phút 31 so với 24,20 g / 51 phút 48 |
Dòng cuối là phép thử ngược, và nó cần có: nó chứng minh cái ô ấy có thật và phần mềm có đọc, nên ba dòng trên không phải do gõ nhầm tên.
Nghĩa là bản 12 tắt nó và bản 16 bật nó đều không đổi gì, mà cả hai lần đều lấy nó làm một phần lý do cho quyết định về lớp đỡ.
Xưởng giữ nguyên giá trị đang có, vì ngày nào đổi sang lớp đỡ lưới thì nó sống lại ngay. Thứ đáng mang đi là bài học: một ô có tên trong bảng thông số của tệp lệnh máy chưa đủ để kết luận nó làm được gì. Phải so hai tệp. Ô này nguy hơn mấy ô đã bị bác bỏ trước đây ở chỗ nó có trong bảng, nên tìm bằng cách dò tên sẽ thấy nó nằm đó, trông như đang chạy.
Chín lần ấy nói gì
Chín lượt đổi hồ sơ cắt lớp có bốn thói quen lặp đi lặp lại, và chúng đáng giá hơn bất cứ con số nào trong bài:
- Mỗi lượt đổi đều kèm một bảng đo trên tệp khách thật, không phải trên một mẫu thử tự dựng cho dễ
- Đổi một khoá một lượt, nếu không thì không biết khoá nào làm nên chuyện. Đó là cách phát hiện ra gia tốc mới là thứ rút được phút, chứ không phải tốc độ
- Thứ không đo được thì không ghi vào hồ sơ. Một khoá nghe rất đúng đã bị bỏ chỉ vì ba lượt cắt ra ba tệp trùng từng byte
- Thứ hỏng mà chưa chữa thì nói ra, kèm lý do chưa chữa
Và bản 16 thêm một thói quen thứ năm: một lượt đảo ngược lượt trước thì phải nói rõ vì sao cảnh đã đổi, chứ không im lặng chỉnh ngược con số rồi để người sau tưởng có ai đó quên đọc ghi chép.
Bản 17 thêm thói quen thứ sáu, và nó đắt nhất: một lý lẽ chưa đo thì chưa được dùng làm nền cho một con số. Bản 16 nghe rất có lý, chạy vài tiếng trên máy thật, rồi hỏng ở đúng chỗ cái lý lẽ ấy giả định một thứ chưa tồn tại. Thứ cứu được nó không phải một lần đọc lại cho kỹ, mà là một phép đo thẳng vào tệp lệnh máy.
Bộ số hiện tại không phải thứ ai đó chép từ một bài hướng dẫn. Nó là chỗ chín lượt đo dừng lại.
Đọc tiếp
Từng con số của bộ hiện tại, và cách lấy nguyên nó về máy bạn, nằm ở bài Hồ sơ cắt lớp xưởng đang chạy. Mấy lượt đổi trên sinh ra từ ca in hỏng, và cái giá của những ca ấy nằm ở bài Những ca in hỏng của xưởng, và cái giá.
Bài liên quan
- Hồ sơ cắt lớp xưởng đang chạy
Bộ thông số thật của máy Bambu H2S xưởng dùng mỗi ngày: nhiệt, độ đặc ruột, số vòng thành, viền chân bám. Kèm lý do từng con số.
Thông số in
- Những ca in hỏng của xưởng, và cái giá
Hai tuần, hai mươi lăm ca in hỏng, gần mười hai giờ máy đổ đi. Đây là số đếm thật trên nhật ký máy chủ, ba ca truy được tới tận nguyên nhân, và chỗ nó đắt nhất.
Kinh nghiệm
- Một vật nằm ngoài mâm, và đơn báo thiếu bốn lần rưỡi
Một đơn đầu tháng 10 được báo 36 g trong khi tệp thật là 163 g. Máy cắt lớp đã đánh rơi một vật rồi báo thành công. Đây là cách xưởng tìm ra và chữa.
Kinh nghiệm