Nhựa hút ẩm, dấu hiệu và cách sấy
Cập nhật ngày 03/10/2026 · đọc 6 phút
Cuộn nhựa để hở trong phòng thì hút hơi nước từ không khí. Nhựa ngấm ẩm vẫn in ra được, chỉ là bản in ra xấu hơn và yếu hơn, mà nhìn cuộn nhựa thì không đoán ra.
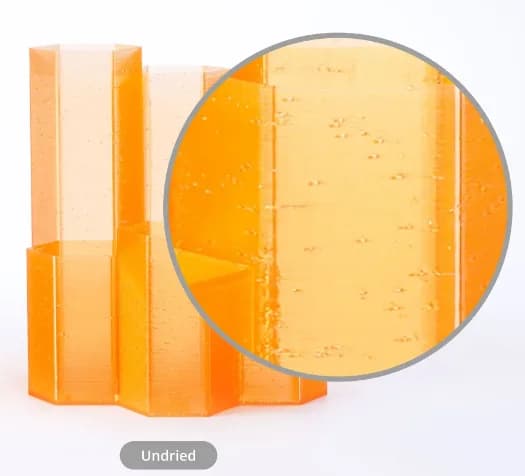
Đây là cùng một bản in PETG trong, in bằng nhựa chưa sấy:
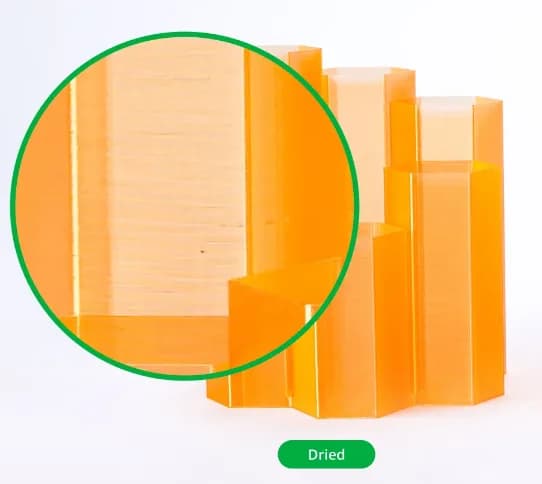
Và đây là đúng bản in ấy khi nhựa đã sấy:
Năm dấu hiệu nhựa đã ngấm ẩm
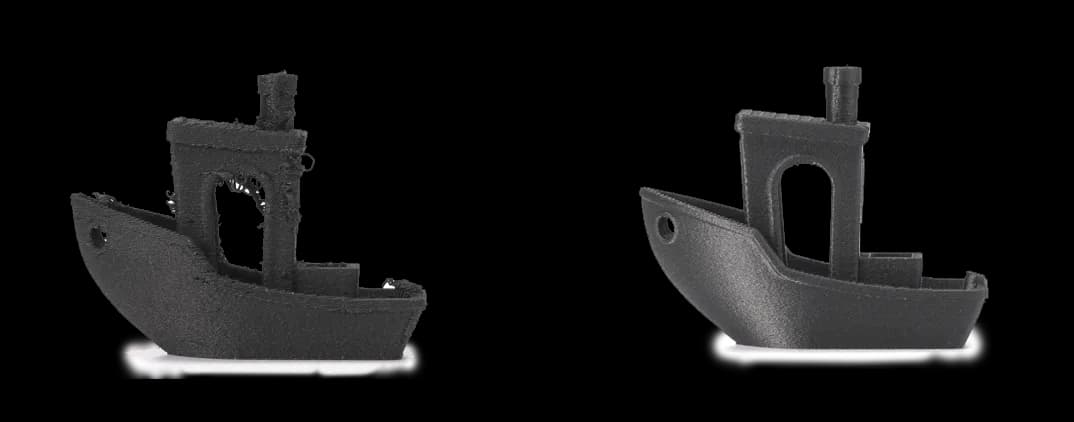
Wiki Bambu liệt kê đúng năm thứ hỏng theo sau nhựa ẩm:
- Tơ nhựa giăng giữa các chi tiết, nhiều hơn hẳn mọi lần
- Nhựa rỉ ra khỏi đầu phun lúc máy đang di chuyển không in
- Lỗ nhỏ rải rác trên mặt bản in
- Mặt ngoài nhám, mất độ bóng, sờ thấy gợn
- Bản in yếu hơn, bẻ nhẹ đã gãy ở chỗ lẽ ra phải chịu được
Còn một dấu hiệu nghe được: đầu phun kêu lách tách nhỏ trong lúc in. Đó là hơi nước nổ ra khỏi nhựa nóng chảy.
Chuyện xảy ra bên trong đầu phun
Nhựa ngấm ẩm thì nước nằm rải trong sợi nhựa. Đầu phun chạy 220 tới 245 độ, tức vượt xa điểm sôi của nước.
Nước trong sợi hoá hơi gần như tức thì, nở ra, rồi đẩy nhựa ra khỏi đầu phun theo từng nhịp chứ không đều. Lượng nhựa đùn ra lúc nhiều lúc ít, và chỗ nào bọt khí vỡ thì để lại một lỗ.
Đó là lý do một cuộn nhựa cũ in ra khác hẳn chính nó hồi mới mở, dù không ai đụng vào thông số nào.
PETG ngấm nhanh hơn PLA
Hai loại nhựa xưởng chạy đều hút ẩm, nhưng không ngang nhau. Nhìn vào chính bộ nhiệt sấy mà Bambu khuyến nghị là thấy:
- PLA sấy ở khay nhựa trong máy chỉ cần 45 độ
- PETG phải lên 65 độ, tức cao hơn 20 độ
Nhiệt sấy cao hơn nghĩa là nước bám chặt hơn và cần nhiều năng lượng hơn để đuổi ra. Chênh 20 độ là một chênh lệch lớn.
Hệ quả thực tế: một cuộn PETG mở ra để trên kệ một tuần ở Sài Gòn là đáng sấy lại, còn PLA thì thường vẫn chạy được. Nếu bản in PETG của bạn hay tơ, hãy nghi cuộn nhựa trước khi nghi thông số.
Sấy bao nhiêu độ, bao lâu
Bảng của Bambu, cho đúng hai loại xưởng chạy:
PLA
- Mâm in máy kín: 60 tới 70 độ, 12 giờ, lật cuộn một lần sau 6 giờ
- Lò thổi khí: 50 độ, 8 giờ
- Khay nhựa trong máy: 45 độ, 12 giờ
PETG
- Mâm in máy kín: 75 tới 85 độ, 12 giờ
- Lò thổi khí: 60 tới 65 độ, 8 giờ
- Khay nhựa trong máy: 65 độ, 12 giờ
Hồ sơ xưởng đang chạy khai đúng trong mấy dải ấy: sấy trên mâm in 70 độ với PLA và 80 độ với PETG, cả hai 12 giờ; sấy trong khay nhựa 45 độ với PLA và 65 độ với PETG, cũng 12 giờ.
Mười hai giờ nghe lâu nhưng đừng rút ngắn. Nước nằm sâu trong lõi sợi nhựa, và sấy ba giờ chỉ đuổi được phần ngoài.
Ba cách sấy, và hai cách tuyệt đối không dùng
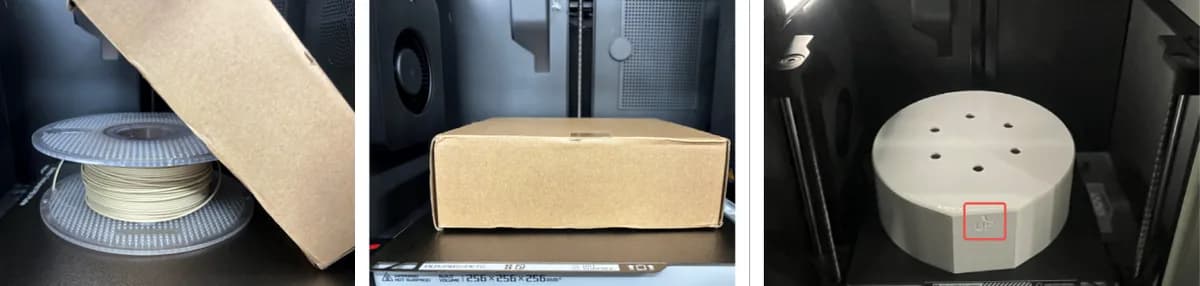
Ba cách Bambu công nhận:
- Khay nhựa trong máy, nếu khay ấy có chức năng sấy. Tiện nhất vì sấy xong là in luôn
- Mâm in của máy kín: hạ mâm xuống, đặt cuộn lên, úp hộp giấy hoặc một cái nắp in bằng nhựa chịu nhiệt lên để giữ nhiệt, rồi đóng cửa
- Lò thổi khí chuyên dụng, loại có quạt đảo khí
Hai cách wiki cấm thẳng:
- Lò vi sóng. Nhiệt không đều và không khống chế được
- Lò nướng trong bếp. Chỗ sát thanh nhiệt nóng vọt lên, đủ làm chảy lõi cuộn
Thêm hai điều dễ quên: máy in hở không sấy được vì nhiệt bay hết, và sấy xong phải hạ nhiệt mâm về 0 rồi chờ cuộn nguội hẳn mới gỡ ra.
Sấy xong thì giữ được bao lâu
Đây là chỗ nhiều người làm hỏng công sấy của chính mình. Sấy xong mà để lại trên kệ là vài giờ sau nhựa ẩm trở lại.
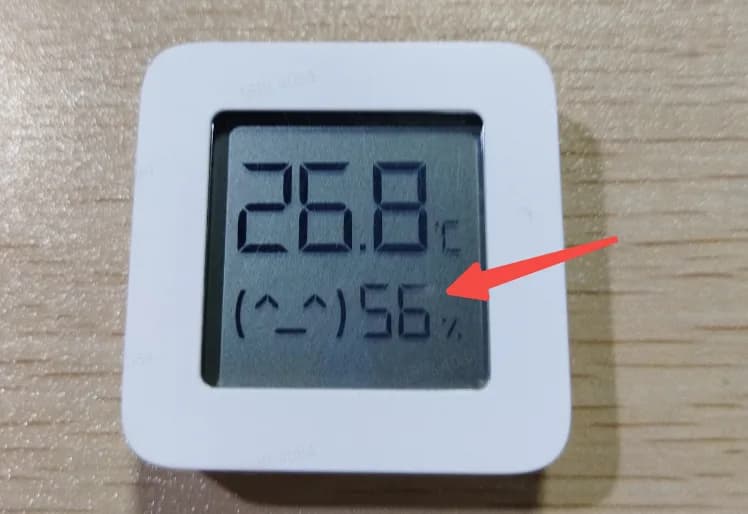
Ba con số của wiki, đọc liền nhau thì rõ:
- Phòng thường có độ ẩm tương đối 45 tới 65 phần trăm, mùa mưa còn cao hơn
- Để trong hộp kín dưới 20 phần trăm, nhựa giữ khô được 2 tới 7 ngày
- Để hở ở khoảng 55 phần trăm, nhựa vừa sấy xong ngấm đủ để hỏng bản in trong 2 tới 12 giờ
Tức sấy xong mà không cất kín thì tới chiều là công cốc. Cất ngay vào hộp kín kèm gói hút ẩm, cách giữ cuộn nhựa cho lâu nằm ở bài riêng.
Bambu Studio không có ô nào để sấy, và đó không phải thiếu sót
Mấy bài khác của xưởng đều chỉ thẳng ô cần chỉnh nằm ở thẻ nào trong Bambu Studio. Bài này không chỉ được, vì không có ô nào để chỉ.
Hồ sơ nhựa đúng là có mang tám con số về sấy, nhưng đọc mã nguồn BambuStudio thì cả tám chỉ khai kiểu dữ liệu: không nhãn, không chú thích, không mức hiện. Bảng dựng ra thẻ Filament cũng không đặt dòng nào cho chúng.
Nói cách khác, sấy là việc của máy in chứ không phải việc của phần mềm cắt lớp. Bạn bấm sấy trên màn máy in hoặc trên điện thoại, không bấm trong Studio.
Khách đặt in ở xưởng thì lo gì
Không phải lo gì cả. Cuộn nhựa nằm trong máy của xưởng, và việc sấy thuộc về xưởng.
Màn đặt in cho bạn đổi đúng bốn thứ: tỉ lệ, số lượng, độ dày lớp và độ đặc ruột. Không thứ nào trong bốn thứ ấy dính tới độ ẩm, và cũng không nên có: một ô sấy bày cho khách là một ô không ai trả lời đúng được.
Việc bạn nên làm chỉ là một: nhận bản in về thấy tơ nhiều bất thường hoặc mặt rỗ thì nhắn lại cho xưởng. Đó là dấu hiệu xưởng cần đi sấy cuộn, và xưởng in lại.
Tự in ở nhà thì làm theo thứ tự này
- Cân nhắc trước khi in, không chờ in hỏng rồi mới sấy. Cuộn đã mở quá một tuần trong phòng không điều hoà thì cứ sấy
- Chọn nhiệt theo loại nhựa, 60 tới 70 độ cho PLA và 75 tới 85 độ cho PETG nếu sấy bằng mâm in
- Đặt giờ 12 tiếng, và với PLA thì lật cuộn một lần sau 6 giờ cho nóng đều
- Hạ nhiệt về 0 và chờ cuộn nguội rồi mới cầm ra, đeo găng nếu phải lật giữa chừng
- Cất ngay vào hộp kín kèm gói hút ẩm, đừng để lại trên kệ dù chỉ một buổi
Đọc tiếp
Bản in đang tơ nhưng bạn chưa chắc tại nhựa ẩm hay tại thông số, đọc bài In 3D bị tơ nhựa, chữa bằng ô rút nhựa. PETG nhà bạn hay bong góc thì đọc bài PETG không bám mâm in, sửa thế nào. Còn hai loại nhựa xưởng chạy khác nhau ở đâu thì đọc bài PLA hay PETG cho đồ chơi trẻ em.
Bài liên quan
- In 3D bị tơ nhựa, chữa bằng ô rút nhựa
Sợi nhựa giăng giữa hai mảnh là do đầu phun rỉ nhựa lúc chạy không tải. Ô rút nhựa chữa được, kèm bộ số xưởng đang chạy trên máy H2S.
Sự cố
- PETG không bám mâm in, sửa thế nào
Xưởng đã đổi bốn thứ để PETG thôi bong góc: rửa tấm PEI, sấy nhựa, nâng nhiệt mâm in lên 80, bật viền chân bám. Kèm số đo cái giá phải trả.
Sự cố
- PLA hay PETG cho đồ chơi trẻ em
Hai loại nhựa phổ biến nhất, khác nhau ở độ dai, chịu nóng và cách chúng hỏng. Chọn theo chỗ đồ chơi sẽ nằm, không chọn theo màu.
Chọn nhựa