PETG không bám mâm in, sửa thế nào
Cập nhật ngày 29/09/2026 · đọc 8 phút
PETG bám mâm in kém hơn PLA thấy rõ: góc bản in cong lên khỏi mâm giữa ca in, đầu phun va vào chỗ cong, rồi cả ca hỏng.
Ngày 28/09/2026 xưởng đổi bốn thứ cùng lúc để chữa: rửa tấm PEI cho sạch, sấy nhựa trước khi in, nâng nhiệt mâm in từ 70 lên 80, và bật viền chân bám. Hai việc đầu là việc tay của người đứng máy, hai việc sau nằm trong hồ sơ cắt lớp nên sửa một lần là chạy mãi.
Nhiệt mâm in 70 lên 80
Nói rõ một chuyện trước: 70 là giá trị của chính Bambu cho cuộn Bambu PETG Basic, không phải con số ai đó đặt sai. 80 là lựa chọn của xưởng theo lời khuyên ngoài, tức một lượt chỉnh cho bám tốt hơn chứ không phải một lượt vá lỗi.
Vậy 80 có quá không. Không hồ sơ máy nào của Bambu khai trần nhiệt mâm in, nên cách trả lời là nhìn các loại nhựa khác chạy trên đúng tấm Textured PEI này:
- ABS: 90 độ C
- ASA và PA: 100 độ C
- PC và PPS-CF: 110 độ C
80 thấp hơn cả ba bậc đó. Còn chuyện máy có thật sự nhận 80 hay lặng lẽ kẹp về 70 thì đã cắt thử rồi đọc lệnh máy trong gcode: ra M140 S80 và M190 S80, tức máy nhận đúng 80.
Viền chân bám là gì
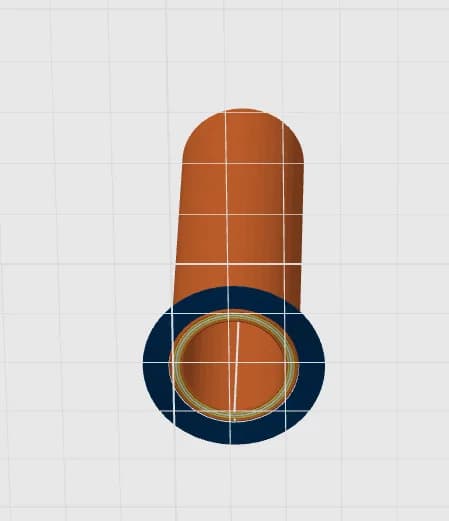
Viền chân bám là một vành nhựa mỏng in vòng quanh chân bản in, ngay trên mâm in. Nó không thuộc bản in, nó chỉ giữ chân cho khỏi cong rồi bị bẻ bỏ lúc gỡ.
Khoá đã nằm trong hồ sơ mà chưa từng in ra
Đây là chỗ bất ngờ nhất của cả lượt sửa. Hồ sơ đã có bề rộng viền 5 mm từ lâu, nhưng thiếu khoá nói kiểu viền, nên nó thừa kế mặc định của Bambu là để file khách tự quyết.
Đem cắt bảy file khách thật rồi đếm vùng viền trong gcode: sáu trên bảy file không in ra một đường viền nào. Con số 5 mm nằm trong hồ sơ suốt thời gian qua gần như chưa bao giờ được dùng.
Sửa bằng cách đặt kiểu viền thành chỉ viền ngoài. Một cái bẫy phải tránh: Bambu không nhận chữ outer_brim, và nó bỏ qua im lặng, tức hồ sơ trông như đã bật mà gcode không có gì.
Cái giá của viền, đo trên file thật
Cắt lại đúng bảy file khách ấy bằng PETG, so viền mới với hiện trạng cũ:
- Nhựa tăng từ 0,01 g tới 0,45 g mỗi file, tức tốn nhất 2,1%
- Thời gian tăng từ 0,1 phút tới 2,3 phút
Viền không dính vào bản in. Khe giữa viền và bản in là 0,1 mm, và trong gcode viền nằm thành một vùng riêng ở mọi file chứ không nhập vào đường vòng của thành. Thứ chưa kiểm được là cảm giác tay lúc gỡ.
PLA đi cùng một đường, nhiệt 55 lên 60
Cùng ngày, PLA cũng nâng nhiệt mâm in từ 55 lên 60 và cũng bật viền chân bám. Lại một lần nữa, 55 là giá trị của chính Bambu cho cuộn PLA Lite, không phải lỗi.
Đo trên sáu file khách thật, cắt bằng PLA: nhựa tốn nhất thêm 2,1%, thời gian tốn nhất thêm 3,0%, và số vùng viền đi từ 0 lên 1 ở năm file với 0 lên 3 ở file còn lại. Lần này viền in ra thật.
Một lượt đối chứng, để không quy oan cho nhiệt mâm in
Đổi hai thứ cùng lúc thì không biết thứ nào gây tốn. Nên cắt thêm một lượt nữa trên đúng sáu file đó: bật viền, nhưng giữ nhiệt ở 55.
Số gam ra đúng từng chữ số như lượt có nhiệt 60, còn số phút lệch nhiều nhất 0,25 trên 530, tức nằm trong mức nhiễu của kiểu mối nối ngẫu nhiên.
Vậy toàn bộ phần tốn thêm là của viền chứ không phải của nhiệt mâm in. Nhiệt mâm in đổi thời gian hâm mâm, thứ nằm ngoài con số phút mà gcode báo.
Rửa tấm PEI và sấy nhựa
Hai việc còn lại không có con số nào để khoe, nhưng chúng đứng trước cả hai việc kia.
Tấm PEI nhám bám tốt là nhờ bề mặt sạch. Mỡ tay để lại trên mâm in làm PETG trượt, và lau khô không hết mỡ. Rửa bằng nước ấm với nước rửa chén rồi để khô hẳn.
Nhựa hút ẩm thì đùn ra lỗ chỗ và bám kém. Hồ sơ của xưởng khai nhiệt sấy 65 độ C trong 12 giờ cho PETG, và 45 độ C trong 12 giờ cho PLA.
Hai ô ấy nằm đâu trong Bambu Studio
Hai thứ xưởng vừa đổi nằm ở hai chỗ khác hẳn nhau, và đây là chỗ người mới hay đi lạc: nhiệt mâm in thuộc về cuộn nhựa, còn viền chân bám thuộc về bản in. Tìm cả hai trong cùng một bảng là không ra.
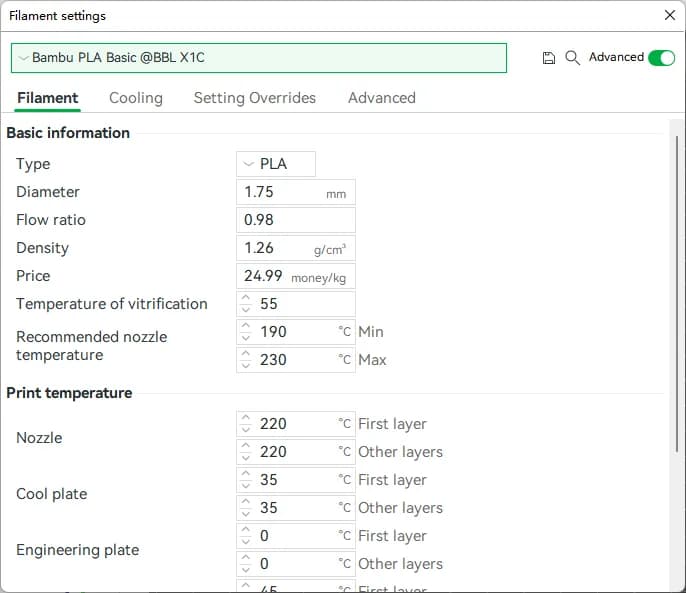
Nhiệt mâm in:
- Mở Bambu Studio, ở chế độ Prepare
- Cột bên trái, dòng Filament. Bấm bánh răng ở cuối dòng để mở bảng Filament settings
- Trang đầu tên Filament, kéo xuống nhóm Print temperature
- Nhóm ấy xếp theo loại mặt mâm in, mỗi loại một dòng riêng, và xưởng chạy tấm nhám nên dòng phải sửa là Textured PEI Plate
- Mỗi dòng có hai ô: một cho lớp đầu tiên và một cho các lớp sau. Xưởng để hai ô bằng nhau, 80 với PETG và 60 với PLA
- Cùng nhóm ấy còn ô Nozzle temperature, nhiệt đầu phun, xưởng để 245 với PETG và 220 với PLA
Viền chân bám:
- Vẫn ở chế độ Prepare, nhưng lần này là bảng Process ở cột trái
- Bấm thẻ Others, thẻ cuối cùng trong dải năm thẻ
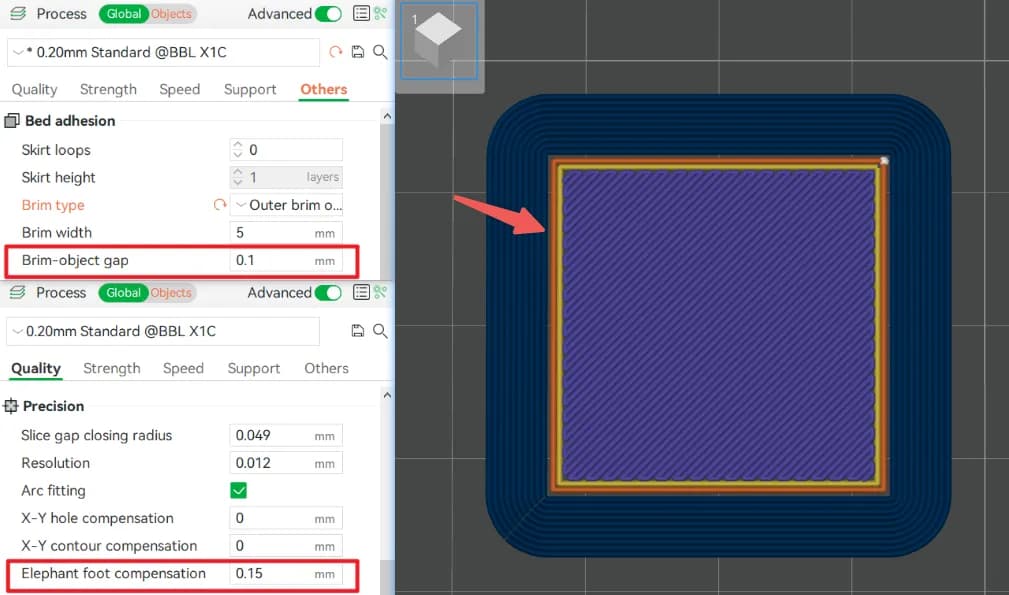
- Nhóm Bed adhesion giữ cả ba ô: Brim type kiểu viền, Brim width bề rộng viền, Brim-object gap khe giữa viền với bản in
Năm dòng nhiệt, bốn kiểu viền, và dùng cái nào khi nào
Nhóm Print temperature có năm dòng nhiệt mâm in, mỗi dòng cho một loại mặt mâm. Chọn nhầm dòng là sửa xong mà máy chạy y như cũ:
- Bambu Cool Plate SuperTack, mặt bám siêu dính
- Cool Plate, mặt nguội
- Engineering Plate, mặt kỹ thuật
- Smooth PEI Plate / High Temp Plate, mặt PEI nhẵn hay mặt chịu nhiệt
- Textured PEI Plate, mặt PEI nhám. Đây là mặt xưởng đang dùng
Để 0 ở một dòng nghĩa là cuộn nhựa ấy không in được trên mặt mâm đó, chứ không phải nghĩa là không hâm mâm. Hồ sơ PETG của xưởng để 0 ở dòng Cool Plate đúng vì vậy.
Và nhớ chọn đúng mặt mâm ở ô Plate type ngay trên cùng cột trái, chỗ chọn máy in. Ô ấy nói cho Studio biết hôm nay bạn lắp mặt nào, và dòng nhiệt tương ứng mới là dòng được dùng.
Ô Brim type cho chọn bốn kiểu:
- Auto, máy tự tính bề rộng viền theo hình bản in. Chưa biết chọn gì thì để cái này
- Outer brim only, chỉ viền vòng ngoài. Đây là lựa chọn của xưởng, và nó hợp gần hết đơn vì chỗ hay bong là mép ngoài
- Painted, chỉ dựng viền ở chỗ bạn tự quét. Hợp bản in chỉ bong đúng một góc, kiểu một cái chân nhỏ ở cuối thân dài
- No-brim, không viền. Dùng khi chân bản in đã đủ rộng, hoặc khi đang đo chân voi
Hai ô còn lại là số milimet: Brim width xưởng để 5, Brim-object gap xưởng để 0,1. Khe rộng thì gỡ viền dễ mà giữ kém, khe hẹp thì ngược lại.
Khách đặt in ở xưởng thì chỉnh ở đâu
Không chỉnh được, cả hai. Nhiệt mâm in và viền chân bám đều nằm trong hồ sơ xưởng. Màn đặt in cho bạn đổi đúng bốn thứ: tỉ lệ, số lượng, độ dày lớp và độ đặc ruột.
Thứ bạn chọn được và nó đổi hẳn hai con số nhiệt ở trên là loại nhựa: chọn cuộn PETG thì máy chạy mâm 80, chọn PLA thì mâm 60. Bản in bong góc dù vậy thì nhắn Zalo cho xưởng kèm ảnh, đừng tự in lại.
Nếu PETG nhà bạn không bám
Làm theo đúng thứ tự này, đừng đổi bốn thứ một lúc như xưởng đã làm, vì đổi một lúc thì không biết thứ nào có tác dụng:
- Rửa mâm in trước. Đây là việc rẻ nhất và hay ăn nhất
- Sấy cuộn nhựa nếu nó đã mở ra hơn một tuần
- Nâng nhiệt mâm in lên 80, nếu máy bạn dùng tấm PEI nhám
- Bật viền chân bám kiểu chỉ viền ngoài, khe 0,1 mm
- Chưa được nữa thì hạ tốc độ lớp đầu xuống 30 mm/s
Bộ thông số đầy đủ của xưởng nằm ở bài Hồ sơ cắt lớp xưởng đang chạy, lấy nguyên về dùng được. Còn nếu bạn đang phân vân chọn PLA hay PETG ngay từ đầu, đọc bài PLA hay PETG cho đồ chơi trẻ em.
Bài liên quan
- Bản in nhỏ bị nhão và méo, chuyện làm mát
Chi tiết càng nhỏ thì mỗi lớp càng ít thời gian nguội. Bài này cắt một hình nón rồi đo xem nhỏ tới cỡ nào là máy hết cách cứu.
Sự cố
- Lớp đỡ bóc ra làm rách mặt bản in
Mặt tiếp xúc của lớp đỡ ở xưởng dày hơn mặc định Bambu. Bài này cắt ba ca đo xem nới ô ấy ra thì bóc nhẹ tay hơn bao nhiêu, và mất gì.
Sự cố
- Mặt nóc bị gợn, là mặt cho nhẵn
Mặt trên bản in nổi vân như luống cày. Bài này đo trên máy cắt lớp của xưởng xem lượt là mặt chữa được tới đâu, và nó ăn mất bao nhiêu phút.
Sự cố