In 3D bị tơ nhựa, chữa bằng ô rút nhựa
Cập nhật ngày 02/10/2026 · đọc 9 phút
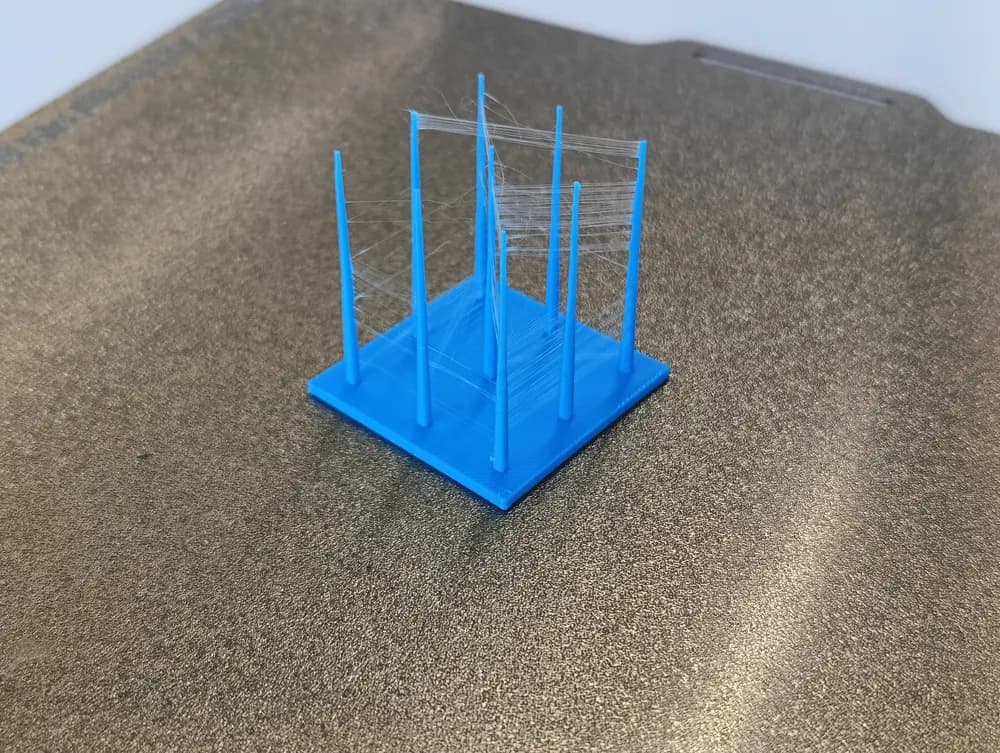
Nhận bản in về, giữa hai mảnh đứng cạnh nhau có những sợi nhựa mảnh như mạng nhện. Lấy tay gỡ thì nó đứt, nhưng bề mặt còn lại mấy chấm nhỏ. Bệnh này tên là tơ nhựa, tiếng Anh gọi là stringing.
Bài này viết cho người tự in ở nhà
Nói thẳng trước khi bạn đi tìm nút: khách đặt in ở xưởng không chỉnh ô rút nhựa. Ô ấy nằm trong hồ sơ cắt lớp của xưởng, không nằm trên màn đặt in. Trên màn đặt in bạn chỉ chỉnh được tỉ lệ, số lượng, độ dày lớp và độ đặc ruột.
Vậy bài này để làm gì với bạn. Hai việc:
- Nếu bạn tự in ở nhà, đây là bộ ô cần chỉnh và thứ tự nên chỉnh
- Nếu bạn đặt in ở xưởng, đây là chỗ xem xưởng đã đặt những gì, để biết bản in của mình đã được chạy với bộ số nào
Tơ nhựa từ đâu ra
Đầu phun nóng tới 220 độ C với PLA và 245 độ C với PETG. Ở nhiệt ấy nhựa trong đầu phun là chất lỏng, và trong buồng đầu phun luôn có một chút áp suất còn dư.
Khi máy in xong một mảnh và chạy sang mảnh kế bên, nó không đùn nhựa trên quãng chạy ấy. Nhưng áp suất còn dư vẫn đẩy nhựa rỉ ra khỏi lỗ phun, và đầu phun kéo cái rỉ ấy thành một sợi dài suốt quãng chạy.
Nên tơ nhựa chỉ xuất hiện ở chỗ đầu phun phải nhấc lên rồi đi sang chỗ khác: giữa hai mảnh rời, giữa hai cột, quanh lỗ thủng. Một khối đặc liền một mạch thì gần như không bị.
Rút nhựa là gì
Rút nhựa là việc máy kéo ngược sợi nhựa ra khỏi đầu phun một đoạn ngắn trước khi chạy không tải, để hạ áp suất trong buồng đầu phun xuống. Hết quãng chạy thì nó đẩy sợi trở lại đúng đoạn ấy rồi in tiếp.
Đoạn kéo ngược ấy tính bằng milimet sợi nhựa, không phải milimet nhựa chảy ra. Nó nhỏ hơn người ta tưởng nhiều.
Mấy ô ấy nằm đâu trong Bambu Studio
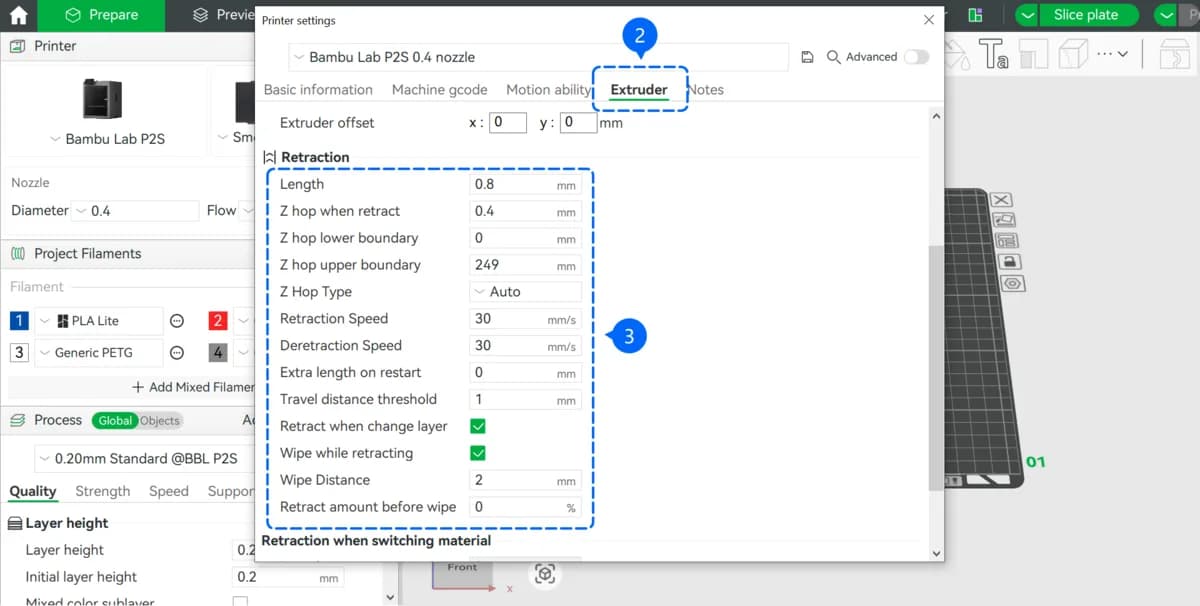
Khác với độ dày lớp hay độ đặc ruột, ô rút nhựa không nằm trong bảng Process. Nó thuộc về cái máy, nên nó nằm ở chỗ khác:
- Mở Bambu Studio, ở chế độ Prepare
- Cột bên trái, dòng trên cùng là Printer. Bấm bánh răng ở cuối dòng ấy để mở bảng Printer settings
- Trong bảng vừa mở, bấm thẻ Extruder, thẻ thứ tư từ trái
- Ngay dưới dòng Extruder offset là khung Retraction, và cả bộ ô bài này nói nằm gọn trong đó
Tên tiếng Anh của từng ô, đặt cạnh tên tiếng Việt bài đang dùng:
- Quãng rút là Length
- Nâng đầu phun khi rút là Z hop when retract, kiểu nâng là Z Hop Type
- Tốc độ rút là Retraction Speed, tốc độ đẩy lại là Deretraction Speed
- Ngưỡng khoảng chạy là Travel distance threshold
- Rút khi đổi lớp là Retract when change layer
- Lau đầu phun là Wipe while retracting, quãng lau là Wipe Distance, rút trước khi lau là Retract amount before wipe
Chỉ hai ô đầu hiện sẵn. Ô Length và ô Z hop when retract bày ra ngay; tám ô còn lại trong danh sách trên chỉ hiện khi bạn bật công tắc Advanced ở góc trên bên phải của bảng. Tấm ảnh trên chụp từ một bản Bambu Studio cũ hơn nên nó bày đủ cả khung.
Còn một chỗ thứ hai khai cùng mấy ô ấy: Filament settings, thẻ Settings Overrides. Cuộn nhựa nào tự khai thì con số của nhựa đè lên con số của máy, và mục ngay dưới cho thấy đúng chỗ ấy đã cắn nhau trên hồ sơ của xưởng.
Mỗi ô nhận giá trị nào, và chỉnh nó khi nào
Trong mười ô trên, chỉ một ô là danh sách chọn, còn lại là số hoặc ô tích.
- Length, milimet sợi nhựa. Để 0 là tắt hẳn việc rút. Thấy tơ thì nâng từng nấc 0,2 và dừng ngay khi hết; nhựa dẻo như TPU thì làm ngược, hạ xuống, vì rút nhiều làm sợi biến dạng rồi tắc
- Z hop when retract, milimet. Không được vượt quá 5 mm. Nâng nó khi đầu phun quệt vào bản in đang in dở, hạ khi mặt trên bị chấm nhựa
- Z Hop Type, bốn kiểu nhấc đầu phun. Normal nhấc thẳng lên rồi mới đi. Slope vừa đi vừa nâng, ít rỉ nhựa hơn. Spiral nâng theo một vòng xoắn nhỏ nên quét qua ít diện tích bản in nhất. Auto để máy tự chọn giữa hai kiểu sau theo nguy cơ quệt, và luôn dùng xoắn lúc đổi lớp. Chưa biết chọn gì thì để Auto
- Retraction Speed và Deretraction Speed, mm/s. Tốc độ kéo ngược và tốc độ đẩy lại. Đặt tốc độ đẩy lại bằng 0 nghĩa là dùng chung tốc độ với lúc rút, không phải nghĩa là không đẩy
- Travel distance threshold, milimet. Máy chỉ rút khi quãng chạy dài hơn số này. Hạ nó xuống khi bản in có nhiều khe hẹp, đó là mục ngay dưới
- Retract when change layer, ô tích. Ép rút mỗi lần lên lớp mới
- Wipe while retracting, ô tích, cộng Wipe Distance tính bằng milimet. Bật thì đầu phun đi ngược lại chừng ấy milimet trên đường vừa in để gạt chỗ nhựa rỉ
- Retract amount before wipe, phần trăm của quãng rút. Để 0 thì mối nối trên thành ngoài đẹp hơn, và đó cũng là mặc định
Bộ số xưởng đang chạy cho đúng mấy ô ấy nằm ngay mục dưới.
Bộ số xưởng đang chạy
Hồ sơ h2s-04 của xưởng, chạy trên máy Bambu Lab H2S đầu phun 0,4 mm, đang để:
- Quãng rút 0,8 mm ở mức máy, nhưng 0,4 mm ở mức nhựa, và mức nhựa thắng
- Tốc độ rút 30 mm/s, tốc độ đẩy lại cũng 30 mm/s
- Ngưỡng khoảng chạy 1 mm
- Nâng đầu phun khi rút 0,4 mm, kiểu nâng để máy tự chọn
- Rút khi đổi lớp: bật
- Lau đầu phun khi rút: bật, quãng lau 2 mm, rút trước khi lau 0%
Chỗ đáng chú ý nhất là hai con số đầu. Bảng của máy ghi 0,8 mm, nhưng cả hai tệp nhựa của xưởng, PLA lẫn PETG, đều tự khai lại 0,4 mm. Khi một cuộn nhựa tự khai quãng rút thì con số của nhựa đè lên con số của máy. Nghĩa là bản in thật của bạn chạy ở 0,4 mm chứ không phải 0,8 mm, và nếu bạn đi đọc mỗi bảng của máy thì bạn đọc nhầm.
Ngưỡng khoảng chạy, ô hay bị bỏ quên nhất
Máy chỉ rút nhựa khi quãng chạy dài hơn ngưỡng này. Xưởng để 1 mm.
Đây là ô hay là thủ phạm thật. Mẫu nào có hai mảnh đứng cách nhau chưa tới 1 mm thì quãng chạy giữa chúng ngắn hơn ngưỡng, máy không rút, và đúng cái khe hẹp ấy lại là chỗ sợi tơ hiện rõ nhất. Nâng ngưỡng không chữa được, phải hạ nó xuống thì khe hẹp mới được rút.
Một chuyện nữa nên biết: đường chạy bên trong ruột thì máy bỏ qua việc rút dù quãng chạy có dài, và đường chạy bên trong lớp đỡ thì không bao giờ rút. Lý do giống nhau, hai chỗ ấy nằm khuất nên vài sợi tơ ở đó không ai nhìn thấy.
Nâng đầu phun và lau đầu phun
Hai ô này đi cùng ô rút nhựa và cùng chống tơ, nhưng chúng làm việc khác nhau.
Nâng đầu phun là nhấc đầu phun lên một chút trước khi chạy. Xưởng để 0,4 mm. Việc chính của nó là giữ đầu phun khỏi quệt vào bản in đang in dở, nhưng nó cũng kéo lỗ phun ra xa mặt nhựa nên sợi rỉ khó bám lại.
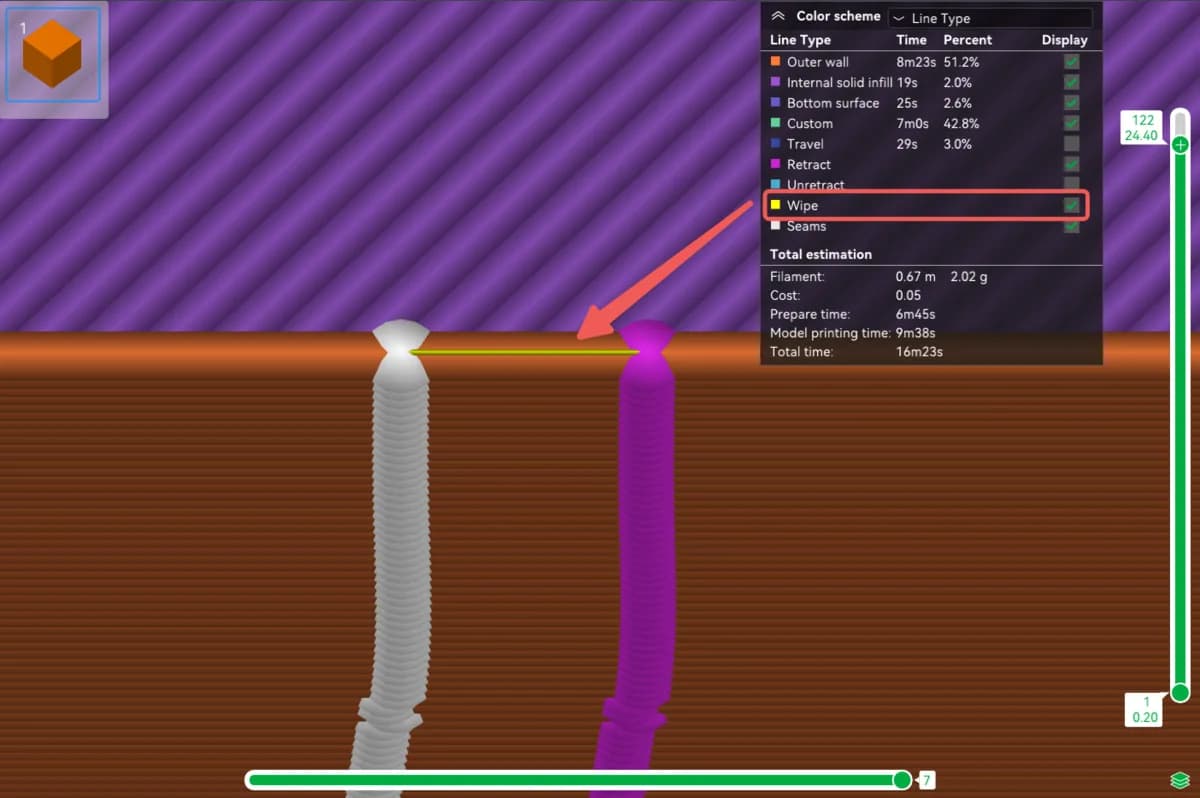
Lau đầu phun là cho đầu phun đi ngược lại một đoạn trên chính đường vừa in, vừa đi vừa rút, để gạt chỗ nhựa rỉ lại vào đường in thay vì mang nó đi.
Rút dài hơn không phải lúc nào cũng tốt
Đây là chỗ người mới hay làm hỏng thêm. Thấy tơ thì nâng quãng rút lên 2 mm, 3 mm, rồi gặp một bệnh khác khó đoán hơn:
- Thiếu nhựa ở đầu đường in. Rút quá dài thì lúc đẩy lại nhựa chưa kịp tới lỗ phun, đoạn đầu của đường in mới bị hụt
- Khe hở giữa các lớp, cùng một gốc với trên
- Tắc đầu phun. Kéo đi kéo lại nhiều lần một đoạn sợi đã bị nung mềm thì nó phình ra trong cổ đầu phun
Nhựa dẻo như TPU còn ngược hẳn: nó co giãn nên rút làm sợi biến dạng, và rút càng nhiều càng dễ tắc. Với TPU thì giảm rút chứ không tăng.
Trước khi chỉnh gì, hãy sấy cuộn nhựa
Nhựa hút ẩm là nguyên nhân số một của tơ nhựa, và không ô thông số nào chữa được nó. Nước trong sợi gặp nhiệt thì hoá hơi ngay trong đầu phun, đẩy nhựa ra ngoài thành bọt và sợi.
Dấu hiệu dễ nhận: đầu phun kêu lách tách lúc in, bề mặt bản in lỗ chỗ, và tơ nhựa nhiều bất thường ở một cuộn trước đây vẫn in đẹp.
Hồ sơ xưởng khai nhiệt sấy 45 độ C trong 12 giờ cho PLA và 65 độ C trong 12 giờ cho PETG. Sấy xong rồi mới chỉnh thông số, nếu không bạn đang chỉnh để bù cho một chỗ hỏng khác.
Thử theo thứ tự này
Đổi một thứ một lúc, in lại mẫu thử, rồi mới đổi thứ tiếp theo. Đổi ba thứ cùng lúc thì hết tơ cũng không biết nhờ thứ nào:
- Sấy cuộn nhựa nếu nó đã mở hơn một tuần. Việc rẻ nhất và hay ăn nhất
- Kiểm ô rút nhựa đã bật chưa. Quãng rút để 0 là tắt hẳn
- Hạ ngưỡng khoảng chạy nếu mẫu của bạn có nhiều khe hẹp
- Nâng quãng rút từng nấc 0,2 mm, dừng ngay khi hết tơ, đừng nâng tiếp
- Hạ nhiệt đầu phun từng nấc 5 độ. Nhựa loãng hơn thì rỉ nhiều hơn
- Bật lau đầu phun nếu hồ sơ của bạn đang tắt
Nếu bạn là khách của xưởng
Bản in của bạn đã chạy với bộ số ở trên. Nhận hàng về mà vẫn thấy tơ thì nhắn Zalo cho xưởng kèm ảnh chụp chỗ bị, đừng tự gỡ bằng dao: mấy sợi ấy gỡ bằng tay hoặc hơ nóng nhanh là sạch, còn dao thì để lại vết trên mặt bản in.
Muốn xem đủ bộ thông số xưởng đang chạy thì đọc bài Hồ sơ cắt lớp xưởng đang chạy. Còn nếu bản in của bạn bong góc chứ không phải bị tơ, đó là bệnh khác, đọc bài PETG không bám mâm in, sửa thế nào.
Bài liên quan
- Bản in nhỏ bị nhão và méo, chuyện làm mát
Chi tiết càng nhỏ thì mỗi lớp càng ít thời gian nguội. Bài này cắt một hình nón rồi đo xem nhỏ tới cỡ nào là máy hết cách cứu.
Sự cố
- Lớp đỡ bóc ra làm rách mặt bản in
Mặt tiếp xúc của lớp đỡ ở xưởng dày hơn mặc định Bambu. Bài này cắt ba ca đo xem nới ô ấy ra thì bóc nhẹ tay hơn bao nhiêu, và mất gì.
Sự cố
- Mặt nóc bị gợn, là mặt cho nhẵn
Mặt trên bản in nổi vân như luống cày. Bài này đo trên máy cắt lớp của xưởng xem lượt là mặt chữa được tới đâu, và nó ăn mất bao nhiêu phút.
Sự cố