Phần chìa ra bị rủ, mặt trần lỗ chỗ
Cập nhật ngày 02/10/2026 · đọc 7 phút
Mặt dưới của một chỗ chìa ra ngoài in xong thì rủ xuống thành mấy sợi lòng thòng. Mặt trần của một cái lỗ thì lỗ chỗ, nhìn như vải rách.
Lý do giống nhau cho cả hai: máy in đắp từ dưới lên, mà chỗ ấy bên dưới không có gì cả.
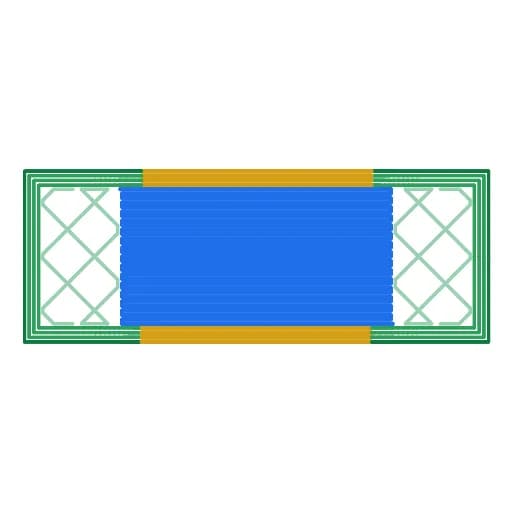
Bắc cầu là gì
Chỗ bản in đi ngang qua một khoảng trống, hai đầu có chỗ tựa còn ở giữa thì không, gọi là bắc cầu. Mặt trần của một cái lỗ, nóc một ô cửa, thanh ngang của một cái ghế: tất cả đều là bắc cầu.
Đây là mẫu xưởng dựng để đo cả bài này:
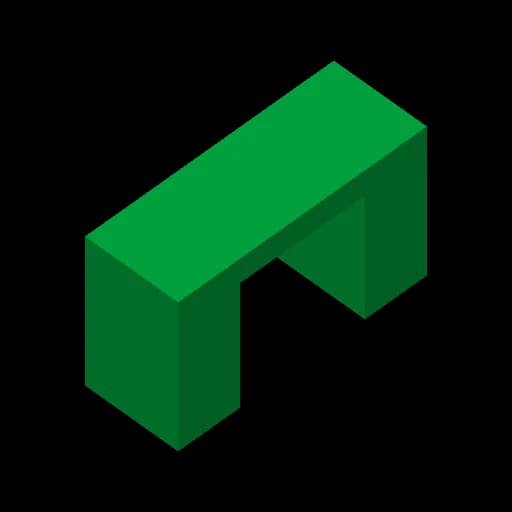
Trên mẫu ấy, máy cắt lớp xếp 34,49 giây vào nhóm bắc cầu và 3,14 giây vào nhóm thành chìa. Hai con số nhỏ, mà chúng quyết toàn bộ phần nhìn thấy của bản in.
Vì sao nhựa bắc qua khoảng không lại rủ
Ở một lớp bình thường, sợi nhựa bị ép bẹt xuống lớp dưới nên nó loe ra và dính vào sợi bên cạnh. Bắc cầu thì không có lớp dưới để ép vào.
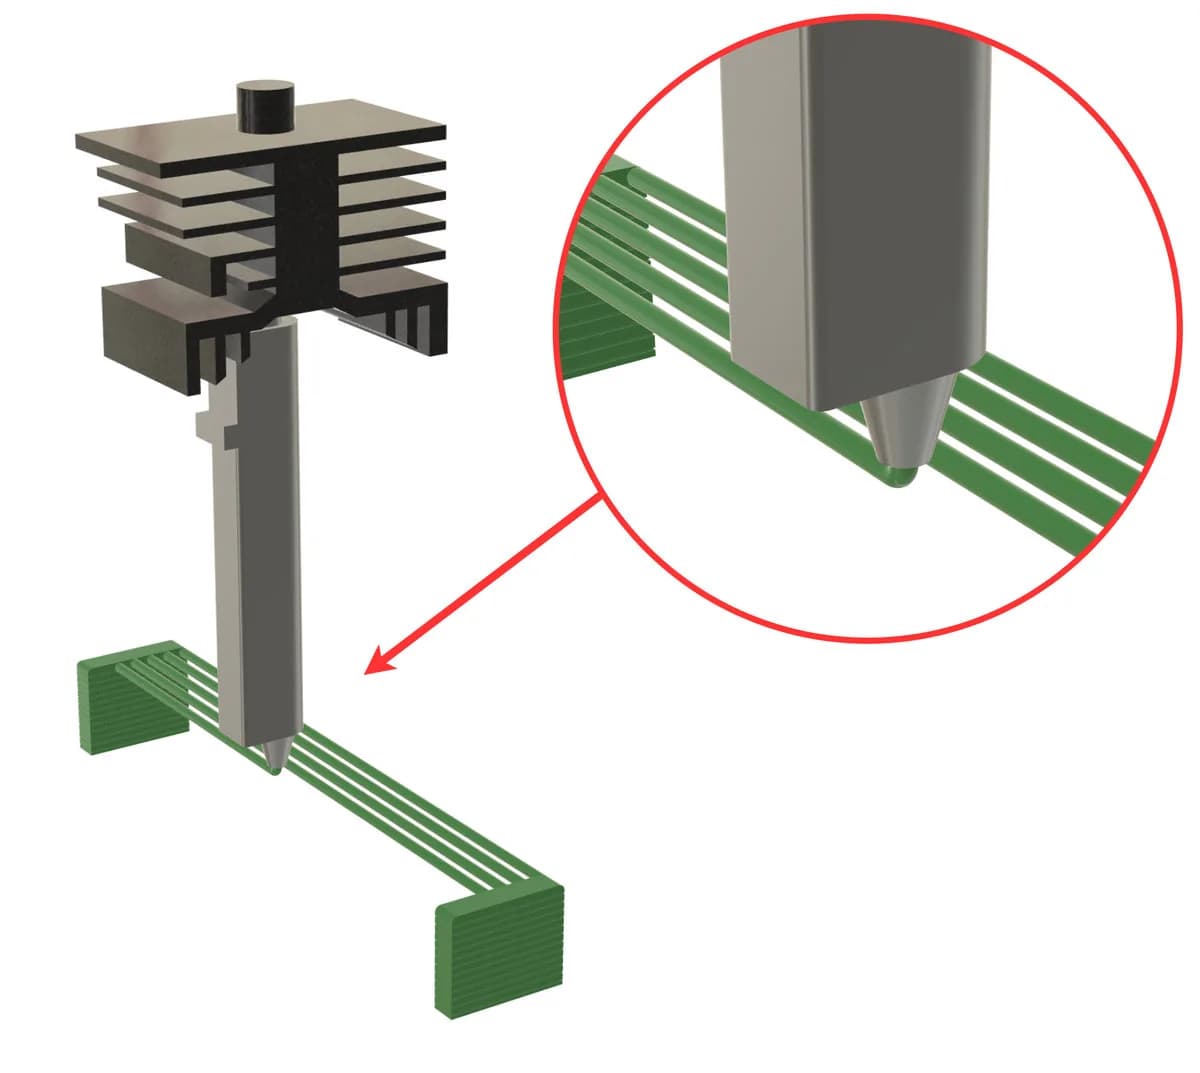
Hai hệ quả, và chúng là đúng hai thứ bạn nhìn thấy trên bản in:
- Sợi giữ tiết diện tròn nên nó mảnh hơn khoảng cách giữa hai đường. Hai sợi cạnh nhau không chạm, và ra một mặt trần đầy khe hở
- Trọng lực kéo sợi xuống trong lúc nhựa còn mềm, nên cả mảng võng và mép rủ thành râu
Hai cách chữa, và cả hai đều có giá
Chỉ có hai hướng, không có hướng thứ ba:
- Dựng cái gì đó bên dưới để sợi nhựa có chỗ tựa. Đó là lớp đỡ
- Đi chậm lại và thổi mạnh hơn ở đúng đoạn ấy, để nhựa đông trước khi kịp rủ
Xưởng làm cả hai, và phần dưới đây đo giá của từng cái.
Lớp đỡ tốn bao nhiêu, đo trên hồ sơ xưởng
Cắt đúng mẫu cổng vòm ấy hai lượt, chỉ đổi bật tắt lớp đỡ. Hai lượt này cắt ngày 02/10/2026, trước lượt sửa hồ sơ lớp đỡ ngày 08/10/2026, và chưa ai cắt lại. Hồ sơ mới siết mặt tiếp xúc nên phần lớp đỡ ăn thêm một chút nhựa và một chút phút chứ không bớt; chưa đo lại trên đúng mẫu này nên bài không gõ một con số mới.
- Bật lớp đỡ, đúng như một đơn khách đặt: 9,40 g, chạy 28 phút 12 giây
- Tắt lớp đỡ: 7,86 g, chạy 25 phút 27 giây
Chênh 1,54 g nhựa và 2 phút 45 giây, trên một mẫu bé bằng bao diêm. Trong ca có đỡ, máy cắt lớp xếp riêng 171,92 giây cho phần cột đỡ và 18,20 giây cho phần mặt tiếp xúc.
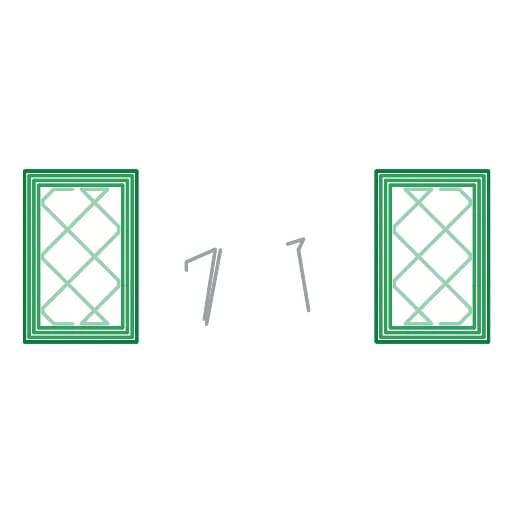
Phần nhựa ấy bạn vẫn trả tiền dù bẻ bỏ sau khi in. Lớp đỡ là gì, máy quyết dựng ở đâu, và vì sao xưởng không cho khách tắt nó, đọc bài Lớp đỡ là gì, khi nào máy tự dựng. Bài này không kể lại.
Ô giảm tốc nằm đâu trong Bambu Studio
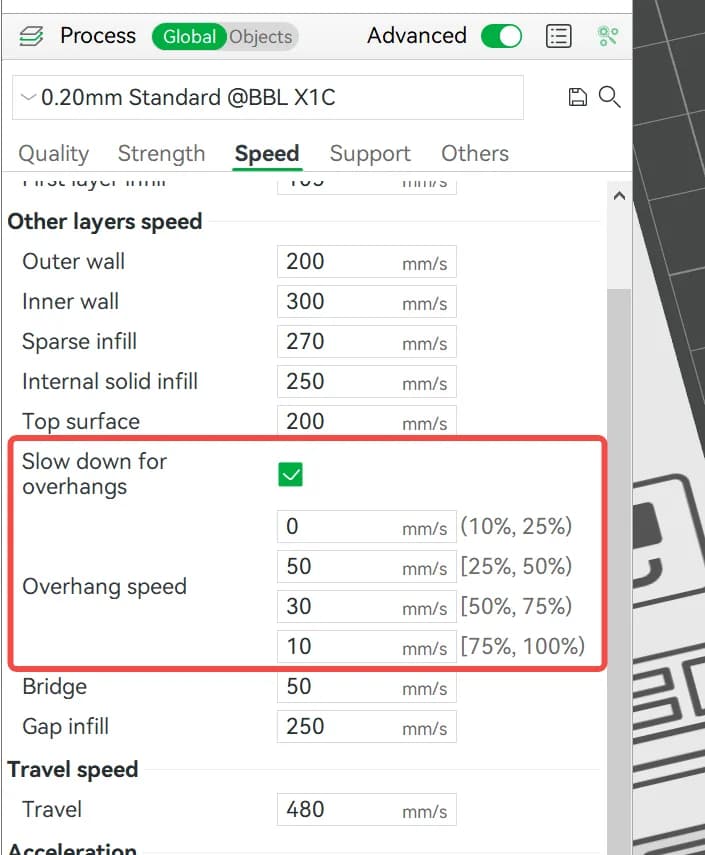
Đường đi:
- Mở Bambu Studio, ở chế độ Prepare
- Cột bên trái, kéo xuống bảng Process
- Bật công tắc Advanced ở góc trên. Không bật thì cả mục này không hiện ra
- Bấm thẻ Speed, thẻ thứ ba trong dải năm thẻ
- Kéo xuống nhóm thứ hai, tên Other layers speed
- Ô tích tên Slow down for overhangs, và ngay dưới nó là bốn ô Overhang speed xếp dọc
- Ngay dưới bốn ô ấy là ô Bridge, tốc độ riêng cho đoạn bắc cầu
Ba ô khác cũng đáng biết, nhưng chúng nằm ở ba chỗ khác hẳn:
- Bridge flow, lưu lượng khi bắc cầu, ở thẻ Quality, nhóm Advanced
- Thick bridges, đùn sợi bắc cầu to bằng đầu phun, cùng thẻ cùng nhóm ấy
- Bridge direction, hướng đi của mấy sợi bắc cầu, ở thẻ Strength, nhóm Advanced
Bốn mức chìa, và xưởng để tốc độ nào
Đây là chỗ hay bị hiểu nhầm nhất. Mức chìa Bambu dùng ở đây là phần trăm, không phải độ. Nó đo bao nhiêu phần bề rộng của sợi nhựa không có gì đỡ bên dưới.
- 0% là không chìa gì cả
- 100% là bắc cầu, tức cả bề rộng sợi đều treo trong không khí
Ngưỡng 30 độ của lớp đỡ là một con số khác, đo một chuyện khác, và nó nằm ở bài lớp đỡ.
Máy chia phần chìa thành bốn khoảng rồi cho mỗi khoảng một tốc độ riêng. Bốn con số hồ sơ xưởng đang chạy:
- Chìa từ 10% tới 25%: để 0, tức không hãm gì cả. Chìa ít như vậy thì lớp dưới vẫn đỡ được
- Chìa từ 25% tới 50%: 50 mm mỗi giây
- Chìa từ 50% tới 75%: 30 mm mỗi giây
- Chìa từ 75% tới 100%: 10 mm mỗi giây
- Chìa đủ 100%, tức bắc cầu hẳn: dùng ô Bridge, xưởng để 50 mm mỗi giây
Để một ô về 0 nghĩa là không hãm ở mức ấy, không phải là dừng hẳn.
Từ bản Bambu Studio 1.9.1, máy không nhảy bậc giữa bốn mức nữa mà rải đều tốc độ trong từng khoảng, nên chuyển tiếp mượt hơn.
Giảm tốc gần như không tốn gì
Đây là con số bất ngờ nhất của cả bài. Cắt lại mẫu cổng vòm, tắt lớp đỡ ở cả hai lượt, chỉ đổi bật tắt ô giảm tốc:
- Bật giảm tốc: 7,86 g, 25 phút 27 giây
- Tắt giảm tốc: 7,86 g, 25 phút 27 giây
Số gram trùng tới hàng phần trăm gram, và thời gian trùng từng giây. Phần in thuần chỉ lệch đúng một giây.
Lý do: máy chỉ hãm đúng đoạn đang chìa, mà trên mẫu này cả phần thành chìa chỉ dài 3,14 giây. Hãm một đoạn ba giây xuống còn một phần ba tốc độ thì cả ca in dài thêm vài giây, không hơn.
Nên đừng tắt ô này để tiết kiệm. Nó không tiết kiệm gì đáng kể, mà nó đổi hẳn phần mặt bạn nhìn thấy.
Quạt, phần mà nhiều người quên
Đi chậm chỉ ăn thua khi nhựa kịp nguội. Hồ sơ xưởng đặt riêng một mức quạt cho chỗ chìa:
- PLA: chìa quá 50% thì ép quạt lên 100%
- PETG: chìa quá 10% thì ép quạt lên 50%
PETG kéo ngưỡng xuống thấp hơn hẳn vì nó nguội chậm và dễ rủ hơn PLA, nhưng thổi mạnh quá lại làm nó bám kém, nên mức quạt chỉ dừng ở một nửa.
Mấy ô ấy nằm ở bảng Filament settings, trang Cooling, nhóm Part cooling fan. Ô ngưỡng tên Cooling overhang threshold và nó cho chọn sáu mức: 0%, 10%, 25%, 50%, 75% và 95%.
Lớp đầu tiên thì ngược lại: hồ sơ xưởng tắt quạt ở lớp đầu với PLA và ba lớp đầu với PETG, vì lúc ấy việc cần là bám mâm in chứ không phải nguội nhanh.
Khách đặt in ở xưởng thì chỉnh ở đâu
Không chỉnh được ô nào trong bài này. Chúng đều nằm trong hồ sơ xưởng. Màn đặt in cho bạn đổi đúng bốn thứ: tỉ lệ, số lượng, độ dày lớp và độ đặc ruột.
Thứ bạn làm được, và nó ăn thua hơn mọi ô ở trên: xoay lại hướng đặt trước khi gửi file. Chỗ nào chìa ra là tuỳ hướng đặt, nên xoay đúng thì phần chìa biến mất chứ không phải được chữa.
Bản in về mà mặt trần lỗ chỗ thì nhắn Zalo kèm ảnh, đừng tự in lại.
Nếu bạn tự in ở nhà
Làm theo thứ tự này, mỗi lần đổi một thứ:
- Xoay mẫu cho mặt trần nằm ngửa lên hoặc tựa thẳng vào mâm in. Rẻ nhất và ăn nhất
- Bật lớp đỡ nếu xoay rồi vẫn còn chỗ hẫng
- Kiểm ô Slow down for overhangs đã bật chưa. Mặc định của Studio là bật
- Hạ ô Bridge xuống, thử quanh khoảng 10 tới 50 mm mỗi giây rồi chọn mức đẹp nhất
- Nâng Bridge flow nếu mặt trần có khe hở giữa các sợi. Mặc định là 1, và wiki Bambu đo thấy khoảng 1,4 tới 1,7 hợp với nhựa PLA trên mẫu thử của họ
- Thổi mạnh hơn ở chỗ chìa, bằng hai ô trong nhóm quạt phía trên
Nâng lưu lượng thì nhựa ra nhiều hơn nên cần thêm thời gian nguội, tức phải hạ tốc độ bắc cầu theo. Đổi một ô mà quên ô kia thì mặt trần có thể xấu đi.
Đọc tiếp
Lớp đỡ là gì và máy quyết dựng ở đâu, đọc bài Lớp đỡ là gì, khi nào máy tự dựng. Lớp nhựa dày mỏng đổi mặt chìa ra sao, đọc bài Độ dày lớp là gì, nên để 0,12 hay 0,28. Toàn bộ thông số xưởng đang chạy, đọc bài Hồ sơ cắt lớp xưởng đang chạy.
Bài liên quan
- Lớp đỡ là gì, khi nào máy tự dựng
Máy in 3D không in được vào khoảng không, nên chỗ nhô ra phải có cột nhựa tạm đỡ bên dưới. Xưởng để máy tự quyết, và đây là cách nó quyết.
Thuật ngữ
- Độ dày lớp là gì, nên để 0,12 hay 0,28
Máy in 3D xếp bản in bằng từng lớp nhựa chồng lên nhau. Bài này đo thật ba nấc 0,28, 0,20 và 0,12 trên cùng một mẫu rồi so số lớp với số phút.
Thuật ngữ
- Hồ sơ cắt lớp xưởng đang chạy
Bộ thông số thật của máy Bambu H2S xưởng dùng mỗi ngày: nhiệt, độ đặc ruột, số vòng thành, viền chân bám. Kèm lý do từng con số.
Thông số in