Bản in cong góc và bong khỏi mâm in
Cập nhật ngày 02/10/2026 · đọc 7 phút
Ca in chạy được nửa chừng thì một góc bản in vênh lên khỏi mâm in. Đầu phun đi qua, va vào chỗ vênh, và từ đó cả ca hỏng.
Bệnh này tên là cong góc. Nó không phải lỗi của một loại nhựa riêng nào, nhưng PETG dính nặng hơn PLA, và chuyện xưởng đã sửa riêng cho PETG nằm ở bài PETG không bám mâm in, sửa thế nào. Bài này nói phần chung cho mọi cuộn.
Vì sao góc cong lên
Nhựa nóng đùn ra rồi nguội đi, và nguội thì co lại. Phần giữa bản in bị giữ cứng bởi chính nó, nên chỗ co được là mép ngoài: mép co kéo góc nhấc lên khỏi mâm in.
Wiki Bambu gọi tên đúng hai nguyên nhân: nhựa co lại, và chân bản in bám xuống mâm in chưa đủ chặt.
Nhóm hay bị nhất là đáy rộng và phẳng, vì đáy càng rộng thì tổng phần co càng lớn.
Nhóm thứ hai là cao và chân nhỏ, kiểu một cái tượng đứng. Chân ít diện tích bám mà thân thì cao, nên chỉ cần đầu phun chạm nhẹ là đổ.
Viền chân bám là cách chữa rẻ nhất
Viền chân bám là một vành nhựa mỏng, dày đúng một lớp, in vòng quanh chân bản in ngay trên mâm in. Nó nới rộng diện tích bám rồi bị bẻ bỏ lúc gỡ hàng.
Hồ sơ xưởng bật sẵn viền cho mọi đơn, kiểu chỉ viền ngoài, rộng 5 mm, khe 0,1 mm.
Viền tốn bao nhiêu, đo trên hồ sơ xưởng
Cắt một khối hộp 60 × 60 × 10 mm hai lượt bằng nhựa PLA, chỉ đổi đúng ô kiểu viền:
- Có viền như hồ sơ xưởng: 24,65 g, chạy 51 phút 49 giây
- Không viền: 24,33 g, chạy 50 phút 23 giây
Tức viền ăn thêm 0,32 g nhựa và 1 phút 26 giây, trên một khối hộp đáy rộng bằng bàn tay. Quy ra phần trăm là 1,3% nhựa và 2,8% thời gian.
Đó là cái giá rẻ nhất trong cả bài. Một ca in hỏng vì cong góc mất trọn số gram đã đùn ra cộng trọn số phút máy đã chạy, tức gấp vài chục lần con số trên.
Ba ô ấy nằm đâu trong Bambu Studio
Khách của xưởng không phải tìm, nhưng người tự in ở nhà thì phải. Đường đi:
- Mở Bambu Studio, ở chế độ Prepare
- Cột bên trái, kéo xuống bảng Process
- Bấm thẻ Others, thẻ cuối cùng trong dải năm thẻ
- Nhóm đầu tiên của thẻ ấy tên Bed adhesion
- Trong nhóm đó, bốn ô đầu là chuyện của vành chạy xa bản in. Ba ô viền chân bám đứng ngay sau, tên Brim type, Brim width và Brim-object gap
Hai ô đầu hiện sẵn. Riêng Brim-object gap phải bật công tắc Advanced ở góc trên mới thấy.
Một chỗ đáng biết: ba ô này là ô của từng bản in, không phải của cả mâm in. Mâm có hai vật thì đặt được hai kiểu viền khác nhau.
Sáu kiểu viền, và dùng kiểu nào khi nào
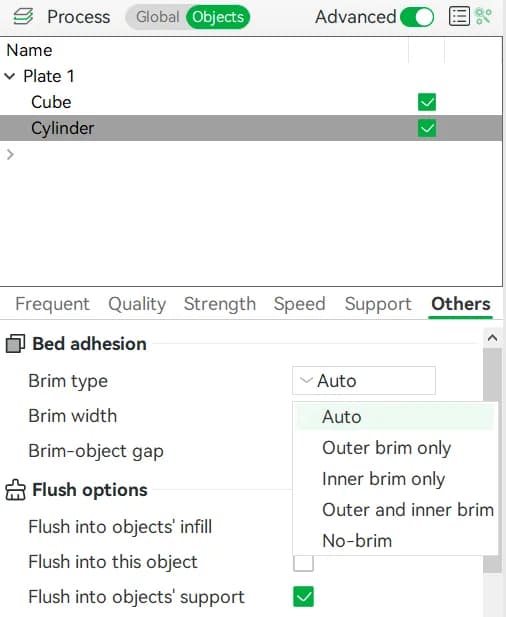
Sổ trong mã nguồn Bambu Studio có sáu kiểu:
- Auto, máy tự tính bề rộng cho từng bản in. Đây là mặc định của Studio, và là lựa chọn an toàn khi bạn chưa biết chọn gì
- Painted, chỉ dựng viền ở chỗ bạn tự quét. Hợp bản in chỉ nhấc đúng một góc, kiểu một cái chân nhỏ ở cuối thân dài
- Outer brim only, chỉ viền vòng ngoài. Đây là lựa chọn của xưởng, và nó hợp gần hết đơn vì chỗ hay nhấc là mép ngoài
- Inner brim only, chỉ viền vòng trong. Chỉ chạy được khi bản in thật sự có lỗ xuyên qua; vật đặc hoàn toàn thì bật cũng không ra viền nào
- Outer and inner brim, viền cả trong lẫn ngoài. Dùng khi một cái vành mỏng vênh cả hai mép
- No-brim, không viền. Dùng khi chân đã đủ rộng, hoặc khi bạn đang đo chân voi
Bản Studio của bạn có thể bày ít hơn sáu dòng. Tấm ảnh trên là một ví dụ: nó chụp một bản cũ nên thiếu hẳn dòng Painted. Thấy thiếu dòng nào thì đó là chuyện của phiên bản, không phải bạn tìm nhầm chỗ.
Kiểu Auto tự tính theo ba thứ
Nếu bạn để Auto thì máy không lấy một con số cố định. Wiki Bambu nói thẳng nó cân ba thứ:
- Hình dáng và hướng đặt. Vật cao mà chân nhỏ thì được viền rộng hơn, vì nó vừa dễ bị đầu phun gạt đổ vừa dễ nhấc chân lúc nguội
- Loại nhựa. Nhựa PC, ABS, PA-CF, PET-CF và PLA-CF đều được viền rộng hơn vì chúng co nhiều và in nóng. Ngược lại nhựa dẻo TPU được viền hẹp hơn
- Tốc độ in. In càng nhanh thì lực đầu phun kéo ngang bản in càng lớn, nên viền phải rộng ra để giữ
Hai ô số, và một cái bẫy ở ô khe viền
Brim width là bề rộng vành, tính bằng milimet. Ô này nhận từ 0 tới 100 mm. Xưởng để 5.
Brim-object gap là khe giữa vành với bản in, nhận từ 0 tới 2 mm. Xưởng để 0,1. Khe rộng thì gỡ dễ mà giữ kém, khe hẹp thì ngược lại.
Cái bẫy: đặt khe về 0 mà vẫn thấy một khe hở thì thủ phạm thường là ô bù chân voi, không phải ô khe viền. Hồ sơ xưởng để bù chân voi 0,15 mm, và chuyện ấy kể riêng ở bài Chân bản in bị loe, mép dưới phình ra.
Nhiệt mâm in, và chuyện nhiệt buồng máy
Viền không phải thứ duy nhất. Mâm in nguội quá thì lớp đầu không dính, và lúc ấy viền cũng nhấc lên theo.
Hồ sơ xưởng để nhiệt mâm in trên mặt nhám:
- PLA: 60 độ C
- PETG: 80 độ C
Hai con số ấy và lý do đổi chúng nằm ở bài PETG không bám mâm in, sửa thế nào, bài này không kể lại.
Còn nhiệt buồng máy thì nhiều người nghe đồn là cách chữa cong góc. Đúng một nửa: wiki Bambu ghi nó giúp cho nhựa ABS và ASA, và khuyên mạnh là đừng bật với PLA, PETG, TPU hay PVA, vì mấy loại ấy mềm ở nhiệt thấp và dễ làm nghẽn đầu phun. Riêng PLA mềm ở khoảng 45 độ C.
Hồ sơ xưởng để nhiệt buồng máy là 0 ở cả PLA lẫn PETG, đúng theo lời khuyên ấy.
Khách đặt in ở xưởng thì chỉnh ở đâu
Không chỉnh được ô nào trong bài này. Viền chân bám và nhiệt mâm in đều nằm trong hồ sơ xưởng. Màn đặt in cho bạn đổi đúng bốn thứ: tỉ lệ, số lượng, độ dày lớp và độ đặc ruột.
Thứ bạn chọn được mà nó đổi hẳn nhiệt mâm in là loại nhựa: chọn PETG thì mâm chạy 80, chọn PLA thì mâm chạy 60.
Bản in về mà thấy cong góc thì nhắn Zalo kèm ảnh, đừng tự in lại.
Nếu bản in nhà bạn vẫn cong
Làm theo đúng thứ tự này, mỗi lần đổi một thứ rồi in thử lại. Đổi ba thứ cùng lúc thì không biết thứ nào ăn:
- Rửa mâm in bằng nước ấm với nước rửa chén rồi để khô hẳn. Mỡ tay làm nhựa trượt, và lau khô không hết mỡ
- Bật viền chân bám kiểu chỉ viền ngoài, rộng 5 mm, khe 0,1 mm
- Nâng nhiệt mâm in lên mức của loại nhựa bạn đang chạy
- Xoay bản in cho mặt đáy rộng nhất úp xuống, hoặc cho cạnh dài nằm chéo mâm
- Hạ tốc độ lớp đầu nếu bốn thứ trên chưa đủ
- Chỉ còn nhấc đúng một góc thì đổi sang kiểu Painted rồi quét viền vào riêng góc ấy, đỡ phải gỡ cả vành
Đọc tiếp
Chân bản in phình ra một đường, đọc bài Chân bản in bị loe, mép dưới phình ra. Bộ thông số đầy đủ xưởng đang chạy, đọc bài Hồ sơ cắt lớp xưởng đang chạy. Riêng PETG, đọc bài PETG không bám mâm in, sửa thế nào.
Bài liên quan
- Chân bản in bị loe, mép dưới phình ra
Mép dưới bản in rộng hơn phần thân là bệnh chân voi, không phải xưởng in sai cỡ. Đây là chỗ nó từ đâu ra và ô bù chân voi chữa nó thế nào.
Sự cố
- Hồ sơ cắt lớp xưởng đang chạy
Bộ thông số thật của máy Bambu H2S xưởng dùng mỗi ngày: nhiệt, độ đặc ruột, số vòng thành, viền chân bám. Kèm lý do từng con số.
Thông số in
- PETG không bám mâm in, sửa thế nào
Xưởng đã đổi bốn thứ để PETG thôi bong góc: rửa tấm PEI, sấy nhựa, nâng nhiệt mâm in lên 80, bật viền chân bám. Kèm số đo cái giá phải trả.
Sự cố