Chân bản in bị loe, mép dưới phình ra
Cập nhật ngày 02/10/2026 · đọc 8 phút
Khách đo bản in bằng thước cặp rồi nhắn: bản in rộng hơn file nửa milimet, xưởng in sai cỡ. Đo lại ở giữa thân thì đúng số. Chỉ mép sát mâm in là rộng hơn.
Đó không phải sai cỡ. Đó là chân voi, tiếng Anh gọi là elephant foot, và mọi máy in nhựa đều có.
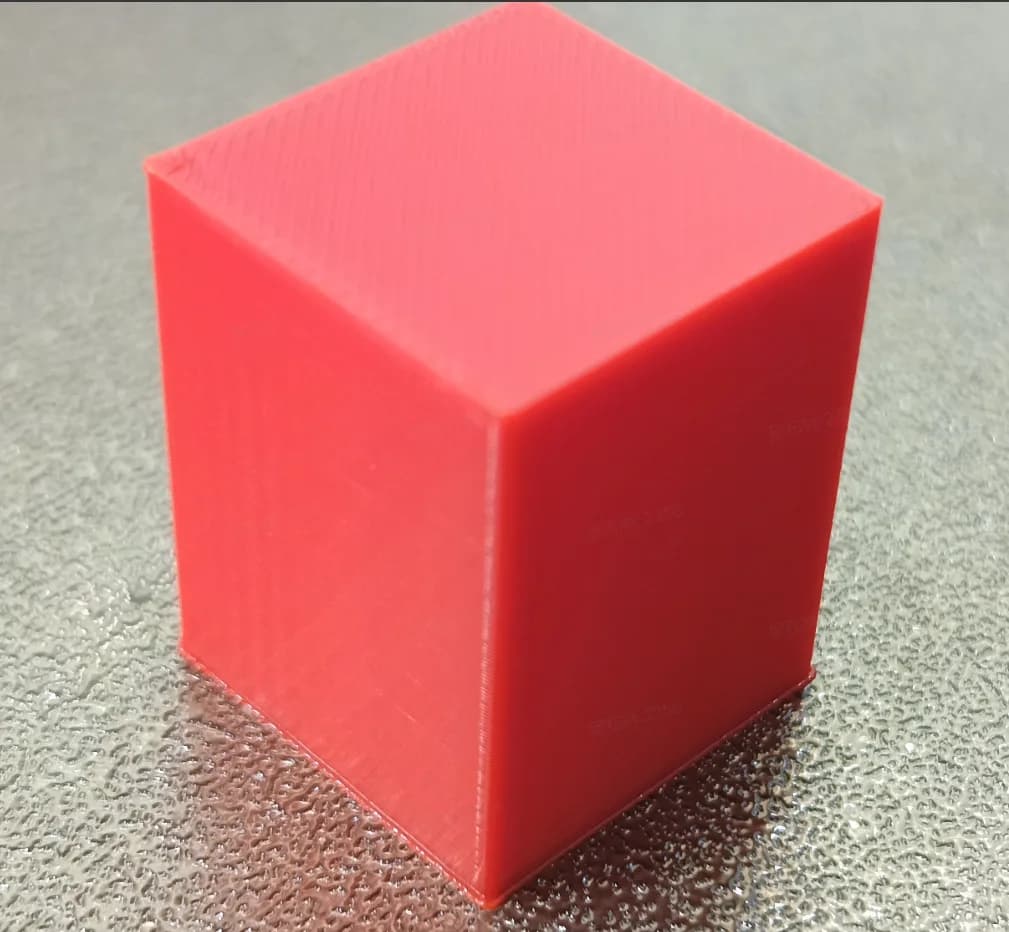
Chân voi từ đâu ra
Lớp đầu tiên của mọi bản in chịu hai thứ cùng lúc mà các lớp trên không chịu.
Nhiệt từ mâm in. Lớp đầu bị ép xuống mặt mâm đang nóng nên nó chưa kịp nguội hẳn, còn mềm, và dễ bè ra.
Sức nặng của các lớp bên trên. Máy cứ chồng lớp mới lên một cái nền chưa cứng hẳn. Bản in càng to, đáy càng rộng thì chân voi càng rõ.
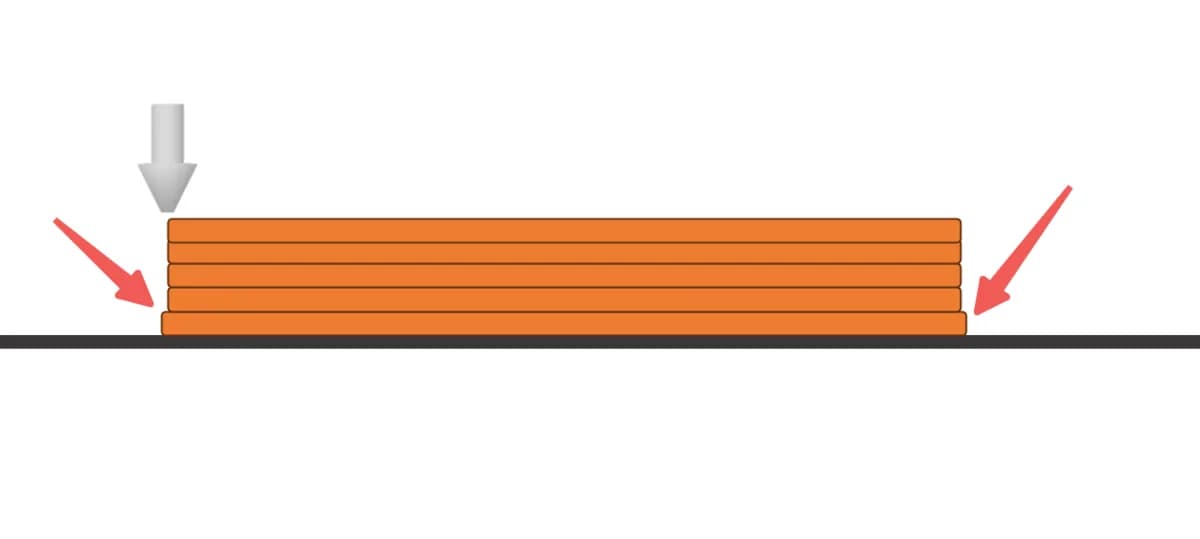
Hai thứ ấy cộng lại thì lớp đầu chảy rộng ra, thành một gờ chìa ra khỏi thân bản in.
Khi nào nó đáng lo, khi nào không
Với bản in để nhìn thì bỏ qua được. Một gờ dày hai phần mười milimet ở sát đáy thì cầm lên không thấy, và lấy giấy nhám xoa vài cái là hết.
Với bản in phải lắp vào thứ khác thì nó hỏng việc thật. Hai mảnh ghép lại không khít, chốt cài không vào hết, thanh trượt bị kẹt, trục không lọt lỗ. Ở đây gờ ấy không phải chuyện thẩm mỹ nữa.
Đây cũng là chỗ sinh ra khiếu nại khó cãi nhất: khách đo đúng, thước đúng, số lệch thật. Chỉ là chỗ đo sai. Đo kích thước bản in thì đo ở giữa thân, tránh hẳn một hai lớp sát đáy.
Ô bù chân voi chữa nó thế nào
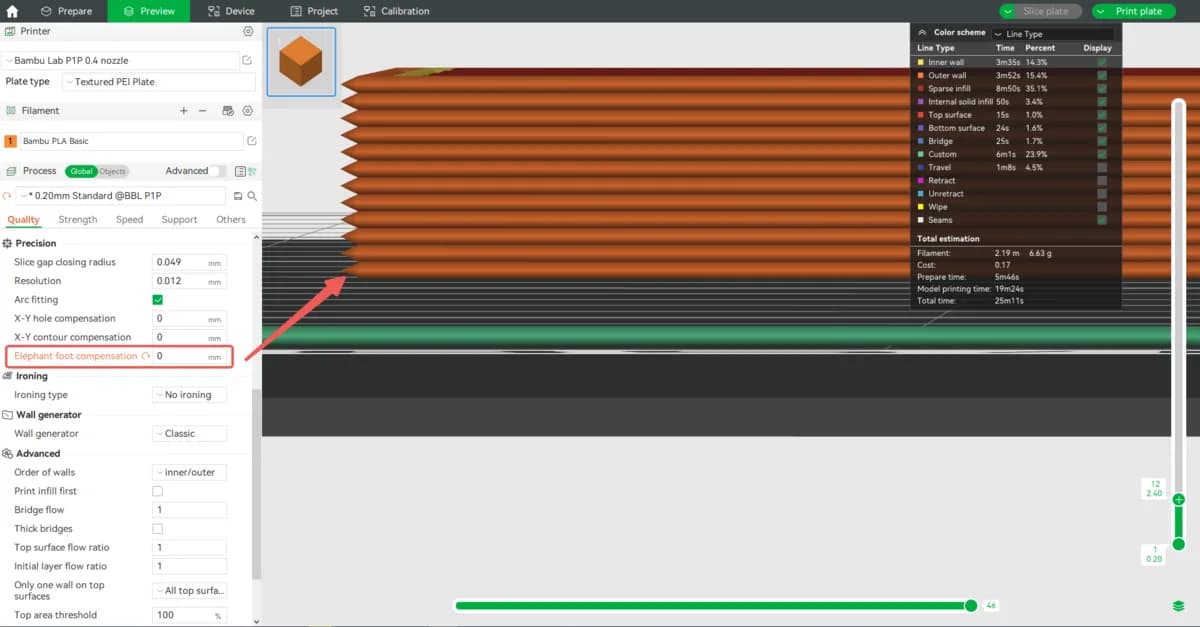
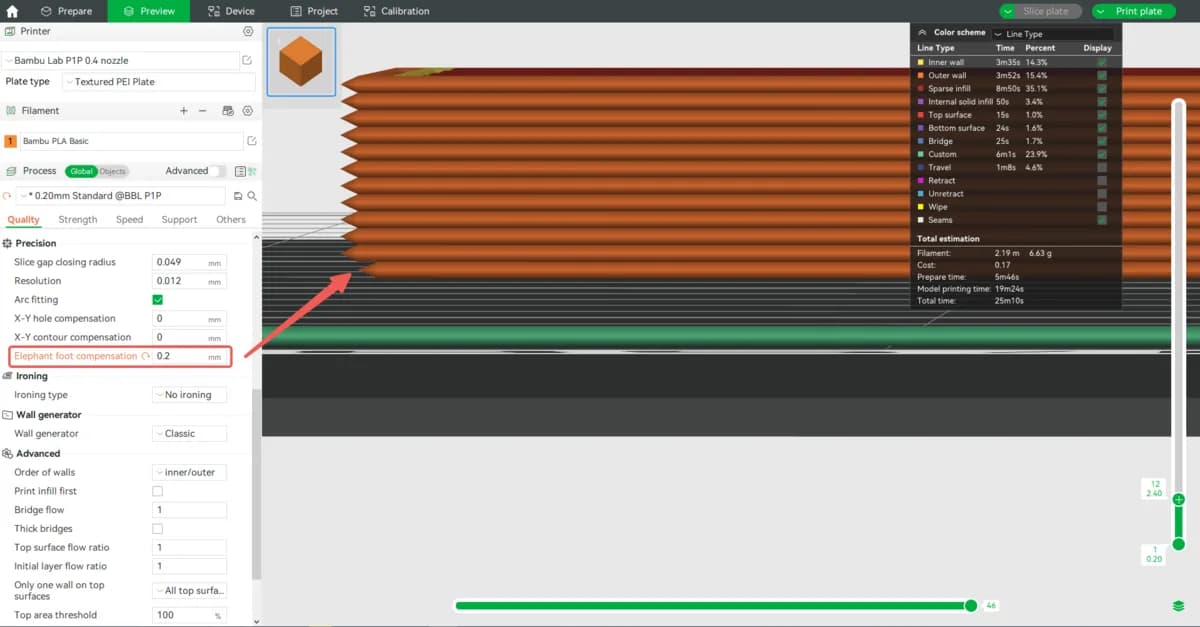
Máy cắt lớp có một ô tên là bù chân voi. Bật nó lên thì máy cố ý thu nhỏ đường viền của lớp đầu lại đúng bằng con số bạn khai, để sau khi lớp đầu bè ra nó vừa khéo thẳng hàng với các lớp trên.
Nói cách khác: máy không chống việc nhựa bè ra, nó in nhỏ sẵn để chừa chỗ cho cái bè ấy.
Ô ấy nằm đâu trong Bambu Studio
Người tự in ở nhà thì phải tìm được cái ô ấy. Nó nằm sâu hơn mấy ô thường dùng một chút:
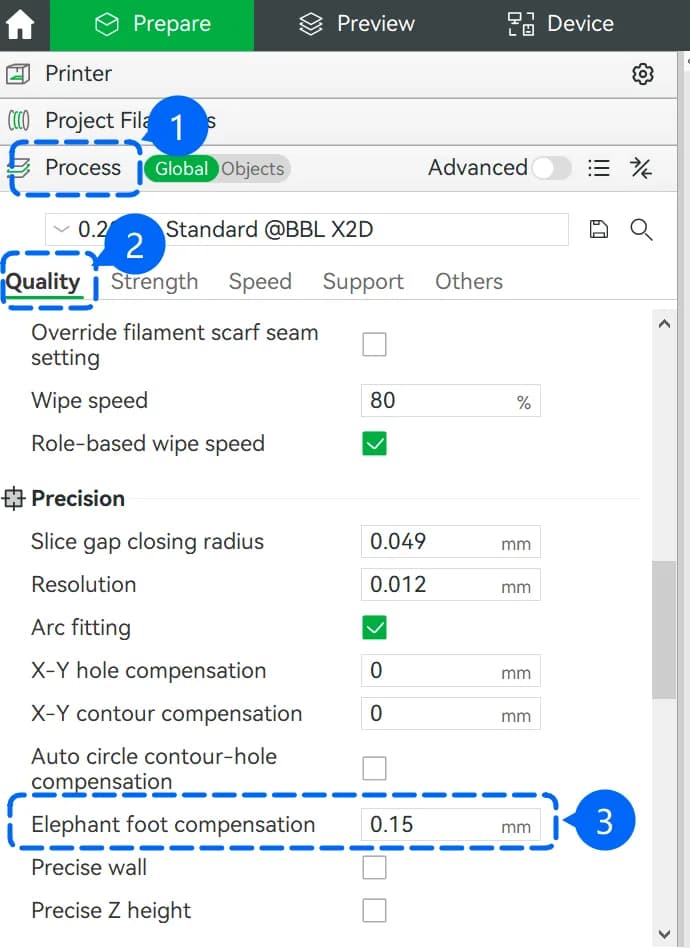
- Mở Bambu Studio, ở chế độ Prepare
- Cột bên trái, kéo xuống bảng Process
- Bật công tắc Advanced ở góc trên bên phải của bảng. Mấy ô sắp nói tới nằm ở mức Advanced, công tắc tắt thì bản Studio của bạn có thể giấu cả nhóm
- Bấm thẻ Quality, thẻ đầu tiên trong dải thẻ
- Thẻ ấy có bốn nhóm xếp từ trên xuống: Layer height, Line width, Seam, rồi Precision. Kéo xuống nhóm thứ tư
- Ô cần tìm tên Elephant foot compensation, đơn vị milimet. Đây đúng là ô bù chân voi bài này đang nói
Cùng nhóm ấy, cách nó hai dòng phía trên, là X-Y hole compensation và X-Y contour compensation. Chúng là chuyện khác hẳn: chúng sửa bề ngang của lỗ với mép ngoài ở mọi lớp, còn bù chân voi chỉ đụng một lớp đầu. Xem bài Lỗ tròn in ra bị chật, ốc không lọt.
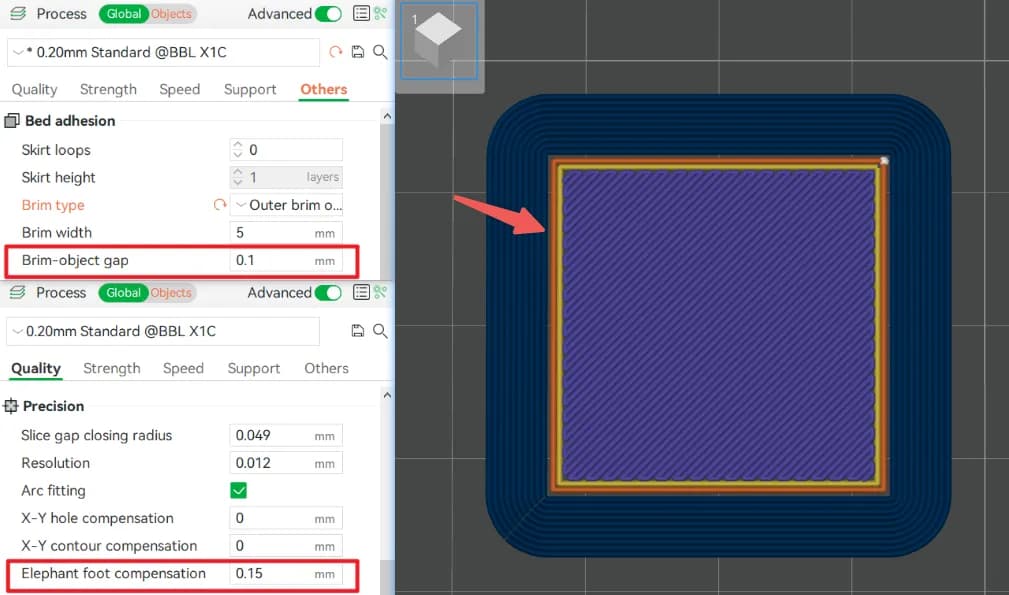
Mấy ô viền chân bám thì không ở đây: chúng nằm bên thẻ Others, nhóm Bed adhesion. Tấm ảnh ở mục dưới bày cả hai chỗ chồng lên nhau để so.
Ô ấy nhận giá trị nào, và bốn kiểu viền đi kèm
Elephant foot compensation nhận một con số milimet, và không nhận số âm. Để 0 là tắt hẳn. Số càng lớn thì lớp đầu bị thu vào càng nhiều.
Không có con số dùng chung cho mọi máy, nhưng đây là ba mốc có thật để bạn biết mình đang ở đâu:
- 0 khi bản in không phải lắp vào thứ gì, hoặc khi bạn sắp in tấm thử để tự đo. Wiki bắt đặt về 0 cho lượt in thử ấy
- 0,10 mm là con số wiki Bambu tính ra trên máy của họ, ở ví dụ cuối bài này
- 0,15 mm là con số hồ sơ xưởng đang chạy, cho cả PLA lẫn PETG
Ba mốc ấy gần nhau nhưng không chép sang máy khác được: nó đổi theo mặt mâm in, theo nhựa và theo từng máy. Mục dưới chỉ cách tự đo.
Ngay cạnh nó là ô Brim type, kiểu viền chân bám, và bản Bambu Studio phát hành cho bạn chọn bốn kiểu:
- Auto, máy tự tính bề rộng viền theo hình bản in. Chưa biết chọn gì thì để cái này
- Outer brim only, chỉ viền vòng ngoài. Đây là lựa chọn của hồ sơ xưởng, và nó hợp gần hết đơn vì chỗ hay bong là mép ngoài
- Painted, chỉ dựng viền ở chỗ bạn tự quét. Hợp bản in chỉ bong đúng một góc, kiểu một cái chân nhỏ ở cuối thân dài
- No-brim, không viền. Dùng khi đo chân voi, và khi chân bản in đã đủ rộng để tự bám
Hai ô đi liền ngay dưới: Brim width, bề rộng viền tính bằng milimet, xưởng để 5 mm; và Brim-object gap, khe giữa viền với bản in, xưởng để 0,1 mm. Khe rộng thì gỡ viền dễ mà giữ kém, khe hẹp thì ngược lại.
Khách đặt in ở xưởng thì chỉnh ở đâu
Không chỉnh được. Đây là một ô nằm trong hồ sơ xưởng. Màn đặt in cho bạn đổi đúng bốn thứ: tỉ lệ, số lượng, độ dày lớp và độ đặc ruột, hết.
Bản in của bạn đã chạy với con số ở mục ngay dưới. Thấy gờ chân to bất thường thì nhắn Zalo cho xưởng kèm ảnh, đừng tự đoán là mình đặt sai thông số: thông số ấy bạn không chạm tới được.
Xưởng đang để bao nhiêu
Hồ sơ h2s-04 của xưởng, cả PLA lẫn PETG, đang để bù chân voi 0,15 mm. Hai tệp khai cùng một con số. Bộ thông số đầy đủ nằm ở bài Hồ sơ cắt lớp xưởng đang chạy.
Một chỗ hay làm người ta hoảng: bật bù chân voi rồi thì trong khung xem trước, viền chân bám trông như không chạm vào bản in. Đúng là nó không chạm, và đúng là không sao. Bù chân voi thu nhỏ lớp đầu lại nên khe giữa viền và bản in rộng thêm đúng bằng chừng ấy. Xưởng để khe viền 0,1 mm, bề rộng viền 5 mm, kiểu chỉ viền ngoài.
Tự đo giá trị bù cho máy của bạn
Nếu bạn tự in và cần độ chính xác cao, con số 0,15 của xưởng không chép sang máy bạn được. Nó đổi theo loại mặt mâm in, theo nhựa, theo từng máy. Phải tự đo.
Cần một cái thước cặp điện tử đọc được tới 0,01 mm. Rồi làm theo thứ tự này:
- Rửa sạch mâm in bằng nước ấm với nước rửa chén, để khô hẳn
- Chạy cân mâm tự động và hiệu chỉnh dòng chảy trên màn máy
- In một khối hộp 25 × 25 × 10 mm, với bù chân voi đặt về 0 và tắt hẳn viền chân bám
- Chờ mâm in nguội hẳn rồi mới gỡ. Bẻ ra lúc còn nóng là bản in biến dạng, đo xong sai
Đo xong thì tính:
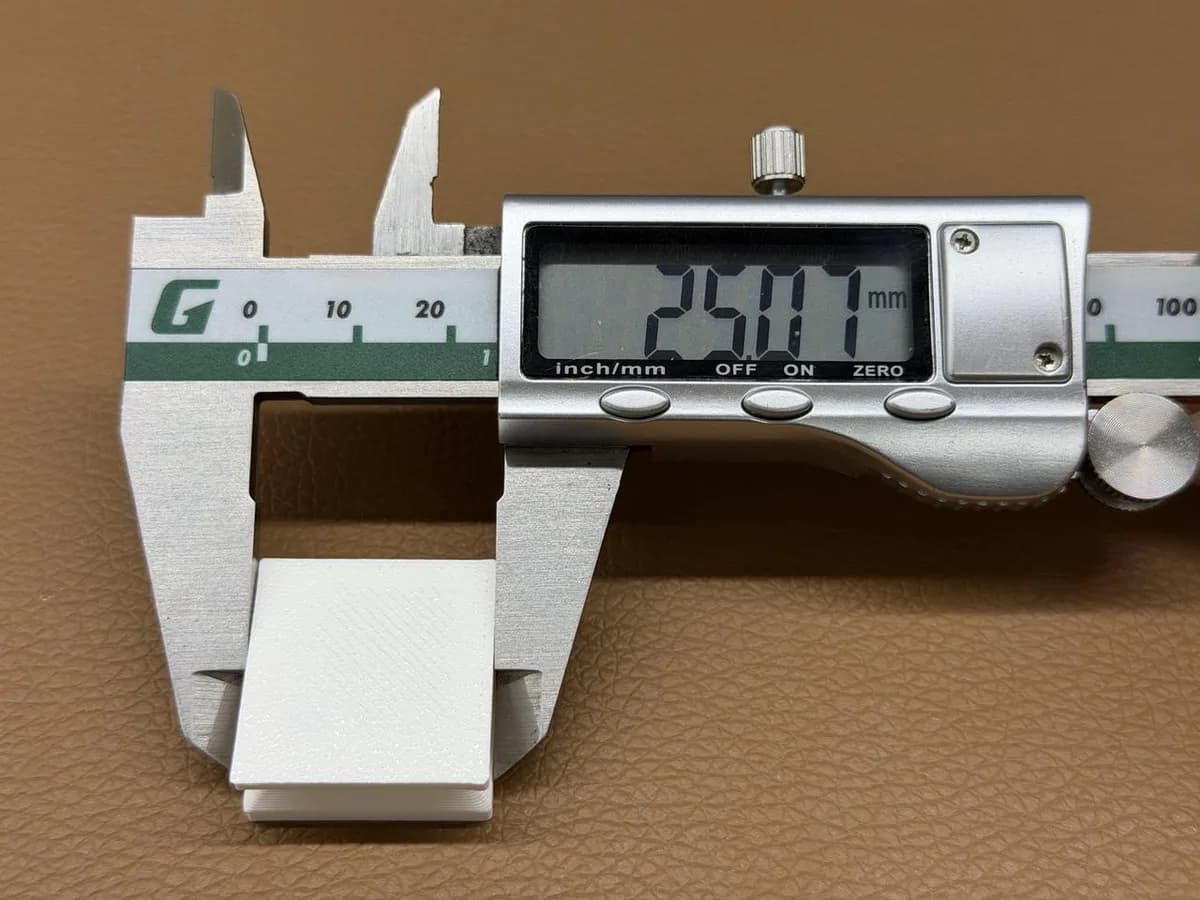
- Số chuẩn: đo bề ngang và bề sâu ở phần trên khối hộp, chỗ không có chân voi
- Số chân voi: đo lại đúng hai chiều ấy ở mặt đáy, mặt đã áp xuống mâm in
- Lệch theo mỗi chiều bằng số chân voi trừ số chuẩn
- Giá trị bù bằng trung bình cộng của hai số lệch
Ví dụ của wiki Bambu: chiều ngang lệch 25,07 trừ 24,98 bằng 0,09; chiều sâu lệch 25,11 trừ 25,00 bằng 0,11; giá trị bù là 0,10 mm.
Hai điều dễ sai khi đo. Đừng đo ở bốn góc, đo giữa cạnh. Và đừng xiết thước cặp, chỉ chạm nhẹ vào gờ chân voi, xiết mạnh là gờ bẹp xuống và bạn đọc ra một số nhỏ hơn thật.
Đừng chữa chân voi bằng cách hạ nhiệt mâm in
Hạ nhiệt mâm in thì lớp đầu cứng nhanh hơn và bè ít đi, đúng. Nhưng nó đổi luôn một thứ khác quan trọng hơn: bản in bám mâm kém hơn, và bong mâm giữa ca in thì hỏng cả ca chứ không phải hỏng một cái gờ.
Xưởng đi hướng ngược lại, nhiệt mâm in 80 độ C cho PETG và 60 độ C cho PLA, tức ưu tiên bám chắc, rồi dùng ô bù chân voi để lo phần gờ. Lý do đầy đủ nằm ở bài PETG không bám mâm in, sửa thế nào.
Tóm lại
- Mép dưới rộng hơn thân là chân voi, không phải in sai cỡ
- Đo bản in thì đo ở giữa thân, đừng đo một hai lớp sát đáy
- Bản in để nhìn thì bỏ qua, bản in phải lắp ghép thì mới cần bù
- Xưởng đang để bù chân voi 0,15 mm cho cả PLA lẫn PETG
- Tự in thì tự đo giá trị bù, con số của máy khác không chép sang được
Nếu thứ bạn đo lệch là một cái lỗ chứ không phải mép ngoài, đó là bệnh khác và cách chữa cũng khác, đọc bài Lỗ tròn in ra bị chật, ốc không lọt. Còn nếu số trong file đã to hơn bản in ngay từ đầu, đọc bài Số trong file to hơn bản in thật.
Bài liên quan
- Bản in nhỏ bị nhão và méo, chuyện làm mát
Chi tiết càng nhỏ thì mỗi lớp càng ít thời gian nguội. Bài này cắt một hình nón rồi đo xem nhỏ tới cỡ nào là máy hết cách cứu.
Sự cố
- Lớp đỡ bóc ra làm rách mặt bản in
Mặt tiếp xúc của lớp đỡ ở xưởng dày hơn mặc định Bambu. Bài này cắt ba ca đo xem nới ô ấy ra thì bóc nhẹ tay hơn bao nhiêu, và mất gì.
Sự cố
- Mặt nóc bị gợn, là mặt cho nhẵn
Mặt trên bản in nổi vân như luống cày. Bài này đo trên máy cắt lớp của xưởng xem lượt là mặt chữa được tới đâu, và nó ăn mất bao nhiêu phút.
Sự cố