Bản in nhỏ bị nhão và méo, chuyện làm mát
Cập nhật ngày 05/10/2026 · đọc 10 phút
Cái móc khoá in ra thì thân to đẹp, riêng mấy chi tiết nhỏ ở đỉnh thì chảy xệ, tròn ục, mất hết nét. Cột nhỏ thì cong. Chóp nhọn thì thành cục tròn.
Không phải máy in sai. Lớp nhựa vừa đắp chưa kịp nguội thì lớp sau đã đè lên. Chi tiết càng nhỏ, mỗi vòng đầu phun chạy càng ngắn, nên nó quay lại chỗ cũ càng sớm.
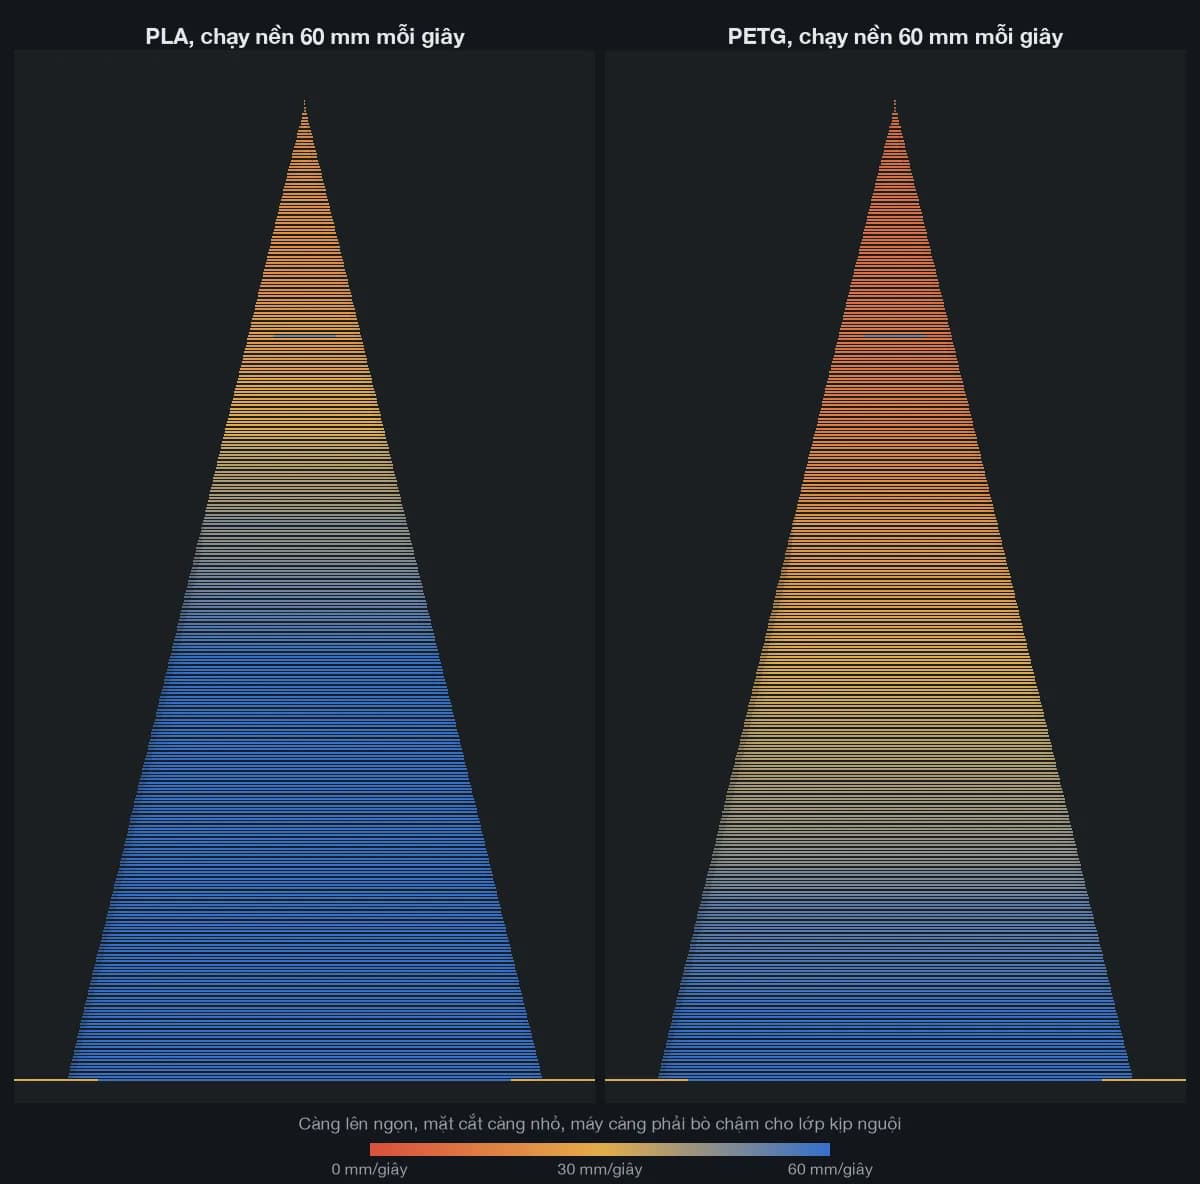
Vì sao nhỏ lại khó hơn to
Một lớp của bản in to mất mươi giây để đắp xong. Trong mươi giây ấy, chỗ đầu phun đi qua lúc đầu đã đông cứng trước khi nó quay lại.
Một lớp của chi tiết nhỏ chỉ mất một hai giây. Đầu phun quay lại khi chỗ cũ vẫn còn mềm, nên nó đắp nhựa nóng lên nhựa nóng. Đắp vài chục lớp như vậy thì cả cụm thành một khối nhão, và nó đổ theo trọng lực chứ không giữ nổi hình.
Nên câu hỏi thật không phải *"chi tiết nhỏ bao nhiêu"* mà là "mỗi lớp của nó được bao nhiêu giây".
Máy cắt lớp đã biết chuyện này và nó tự chữa
Có một ô tên Layer time: nếu máy cắt lớp tính ra một lớp in xong nhanh hơn số giây ấy thì nó tự hạ tốc độ cho lớp dài ra, lấy thêm thời gian nguội.
Ba con số điều khiển việc ấy, và hồ sơ của xưởng để thế này:
- PLA: mỗi lớp cần ít nhất 6 giây, hạ tốc xuống thấp nhất 20 mm mỗi giây
- PETG: mỗi lớp cần ít nhất 12 giây, hạ tốc xuống thấp nhất 10 mm mỗi giây
PETG đòi gấp đôi thời gian và chịu bò chậm gấp đôi. Phần sau nói vì sao.
Chỗ quan trọng nhất: hạ tốc có đáy. Xuống tới mức thấp nhất rồi mà lớp vẫn quá nhanh thì máy hết cách. Nó không dừng lại chờ.
Đo xem nhỏ tới cỡ nào thì máy bắt đầu bò
Dựng một hình nón đáy rộng 30 mm, cao 60 mm. Càng lên cao mặt cắt càng nhỏ, nên một ca cắt duy nhất quét qua đủ mọi cỡ từ 30 mm xuống gần 0.
Chọn hình nón thon lên là có chủ ý: mọi lớp đều nhỏ hơn lớp dưới nó nên không có chỗ nào chìa ra, và phần hạ tốc đo được là hạ tốc vì làm mát chứ không lẫn với chuyện khác.
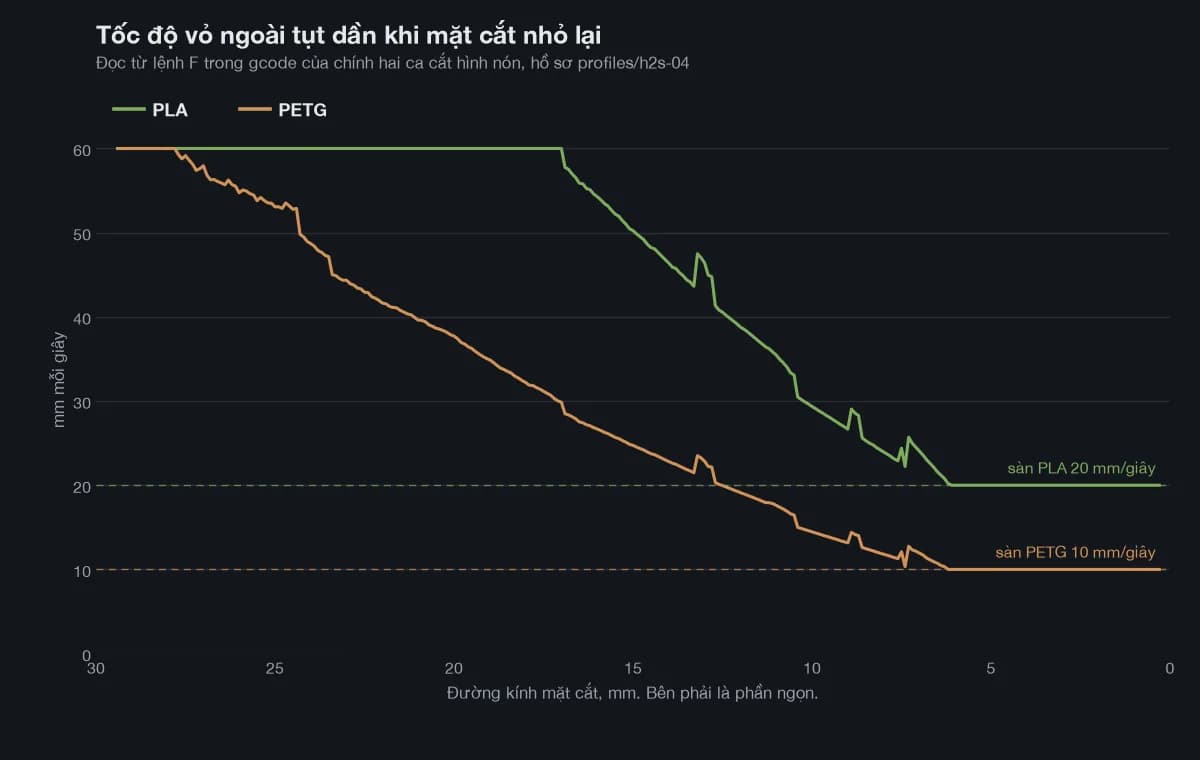
Kết quả đọc thẳng từ lệnh máy:
- PLA chạy đủ tốc 60 mm mỗi giây cho tới khi mặt cắt còn 17,0 mm. Từ 16,9 mm nó bắt đầu hạ. Tới 6,1 mm thì nó đã bò hết mức, 20 mm mỗi giây
- PETG chạy đủ tốc 60 mm mỗi giây cho tới khi mặt cắt còn 27,8 mm. Từ 27,7 mm nó bắt đầu hạ. Tới 6,2 mm thì nó đã bò hết mức, 10 mm mỗi giây
Hai mốc đáng nhớ:
- Mốc bắt đầu chậm: PLA ở khoảng 17 mm, còn PETG gần như ngay từ đáy, khoảng 28 mm, vì nó đòi mỗi lớp ít nhất 12 giây. Từ đây máy phải tự hạ tốc để kéo dài lớp cho đủ thời gian nguội
- Khoảng 6 mm, ở cả hai loại nhựa: máy đã bò hết mức. Dưới mốc này, chi tiết nhỏ đi nữa thì không còn gì cứu được bằng tốc độ
Dưới 6 milimet là vùng máy hết cách
Đây là phần đáng tiền nhất của cả bài, vì nó trả lời thẳng câu *"sao chi tiết nhỏ của tôi cứ xấu"*.
Sau khi chạm đáy tốc độ, lớp vẫn ngắn dần, nên thời gian mỗi lớp tụt xuống dưới mức cần:
- Mặt cắt 5 mm: lớp chỉ còn 71 phần trăm thời gian cần, ở cả hai loại nhựa
- Mặt cắt 4 mm: còn một nửa
- Mặt cắt 3 mm: còn 14 phần trăm
- Mặt cắt 2 mm: còn 6 phần trăm
Tức một cái chóp 2 mm được nguội bằng một phần mười sáu thời gian nó cần. Không ô nào chữa được chuyện đó, vì máy đã chậm hết mức rồi.
Trên hình nón này, đó là 12 mm chiều cao cuối cùng. Nhìn bản in thật thì đúng là phần ngọn luôn xấu hơn phần thân.
Vì sao PETG xấu hơn PLA ở chi tiết nhỏ
Cùng một hình nón, không đổi một ô nào, chỉ đổi cuộn nhựa:
- PLA: 10,18 g, chạy 37 phút 10 giây
- PETG: 8,81 g, chạy 1 giờ 02 phút 25 giây
PETG lâu hơn 68 phần trăm trên cùng một mẫu. Nhẹ gram hơn chỉ vì PETG nhẹ hơn PLA, còn số phút thì chênh thật.
Lý do nằm ở cái quạt. Hồ sơ hai loại nhựa để quạt khác hẳn nhau:
- PLA: quạt chạy 100 phần trăm, cả mức thấp nhất lẫn mức cao nhất đều là 100. Tức luôn thổi hết sức
- PETG: quạt chỉ từ 20 tới 60 phần trăm
PETG không chịu được thổi mạnh. Thổi mạnh thì các lớp bám nhau kém và bản in nứt dọc thân. Nên nó phải bỏ bớt một đường chữa, và chỉ còn đường kia:
- PLA có cả hai: thổi mạnh, và chậm lại khi cần
- PETG gần như chỉ có một: chậm lại
Đó là toàn bộ câu trả lời cho *"sao in PETG chi tiết nhỏ xấu hơn PLA"*. Không phải PETG dở, mà nó mua thời gian nguội bằng phút trong khi PLA mua bằng gió.
Thêm một chỗ nữa cùng hướng: PLA có quạt phụ chạy 75 phần trăm, còn PETG để 0, tức tắt hẳn. Và PLA chỉ tắt quạt ở lớp đầu tiên, PETG tắt ở ba lớp đầu, vì nó cần bám mâm in hơn.
Làm mát đi theo CUỘN NHỰA, không theo hồ sơ cắt lớp
Đây là chỗ người mới hay đi lạc khi tự tìm mấy ô này.
Không ô làm mát nào nằm trong hồ sơ cắt lớp. Tất cả nằm trong hồ sơ của cuộn nhựa. Đã kiểm cả hai bên trong kho của xưởng: hồ sơ cắt lớp không có một khoá làm mát nào.
Hệ quả rất thật: cùng một mẫu, cùng mọi thông số in, đổi cuộn nhựa là đổi luôn cách thổi và cách hạ tốc. Đó đúng là chuyện vừa đo ở trên, 37 phút thành 62 phút.
Và một chuyện phải nói thẳng: xưởng không đổi một ô làm mát nào. Đã dựng lại hồ sơ gốc của Bambu cho từng loại nhựa rồi so từng khoá, tất cả trùng khít. Khác biệt giữa PLA và PETG ở trên là lựa chọn của chính Bambu cho từng loại nhựa, xưởng thừa kế nguyên chứ không căn lại.
Đây KHÔNG phải cái trần của đầu phun
Hai bệnh khác nhau hay bị gộp làm một:
- Chi tiết nhỏ hơn bề rộng một đường nhựa thì máy KHÔNG VẼ RA. Nó biến mất khỏi bản in, hoặc ra một đường mảnh dính hờ. Đây là trần kích thước, và nó nằm ở bài Đầu phun 0,4 mm, vì sao chi tiết nhỏ không ra
- Chi tiết vẽ ra được nhưng KHÔNG KỊP NGUỘI thì nhão. Nét vẫn có đủ, chỉ là nó chảy xệ và tròn ục. Đây là bài này
Cách phân biệt nhanh khi cầm bản in: mất hẳn nét là trần đầu phun, còn nét nhưng mềm oặt là chuyện làm mát.
Một bản in nhỏ thường dính cả hai, và chữa thì phải chữa riêng từng cái.
Mấy ô ấy nằm đâu trong Bambu Studio
Đường đi, và nhớ rằng nó là bảng của cuộn nhựa chứ không phải của bản in:
- Mở Bambu Studio, ở chế độ Prepare
- Cột bên trái, dòng Filament. Bấm bánh răng ở cuối dòng để mở bảng Filament settings
- Bấm trang Cooling
- Nhóm Part cooling fan giữ gần hết mấy ô bài này nói
Mấy ô đáng biết trong nhóm ấy:
- Slow printing down for better layer cooling, công tắc bật tắt cả cơ chế hạ tốc. Xưởng bật ở cả hai loại nhựa
- Layer time, số giây tối thiểu cho một lớp. PLA 6, PETG 12
- Min print speed, đáy tốc độ. PLA 20, PETG 10. Bambu mô tả nó đúng một câu: tốc độ in thấp nhất khi hạ tốc để làm mát
- Fan speed, mức quạt thấp nhất và cao nhất. PLA 100 với 100, PETG 20 với 60
- Min fan speed threshold và Max fan speed threshold, hai mốc thời gian quyết quạt chạy mức nào. PLA 100 giây, PETG 30 giây
- Full fan speed at layer, từ lớp nào thì quạt đạt mức cao nhất. Cả hai để 0
- Cooling overhang threshold và Fan speed for overhang, mức quạt riêng cho chỗ chìa ra. Chuyện ấy nằm ở bài Phần chìa ra bị rủ, mặt trần lỗ chỗ
Nhóm Auxiliary part cooling fan ngay dưới là quạt phụ: PLA 75, PETG 0.
Khách đặt in ở xưởng thì chỉnh ở đâu
Không chỉnh được ô nào trong bài này. Chúng nằm trong hồ sơ cuộn nhựa của xưởng. Màn đặt in cho bạn đổi đúng bốn thứ: tỉ lệ, số lượng, độ dày lớp và độ đặc ruột.
Nhưng ở bài này bạn có ba thứ ăn thua thật, và chúng đều quyết trước khi bấm đặt in:
- Chọn PLA nếu bản in nhiều chi tiết nhỏ. Đây là lựa chọn mạnh nhất, và nó nằm ngay trên màn. Chuyện chọn loại nhựa nằm ở bài PLA hay PETG cho đồ chơi trẻ em
- Phóng to tỉ lệ. Ô tỉ lệ có trên màn đặt in, và nó đẩy mặt cắt ra khỏi vùng máy hết cách. Một chóp 4 mm phóng lên 150 phần trăm thành 6 mm, tức vừa đúng chỗ máy còn bò được
- In nhiều bản một lượt. Đầu phun phải chạy sang bản bên cạnh rồi mới quay lại, nên mỗi lớp tự dài ra. Đây là cách duy nhất mua thêm thời gian nguội mà không đụng ô nào
Cái thứ ba là mẹo đáng giá nhất của cả bài, và nó không tốn thêm một đồng tiền nhựa nào.
Bản in về mà chi tiết nhỏ bị nhão thì nhắn Zalo kèm ảnh.
Nếu bạn tự in ở nhà
Làm theo thứ tự này, mỗi lần đổi một thứ:
- Đổi sang PLA nếu bản in không cần dai. Rẻ nhất và ăn nhất
- Xếp thêm vài bản nữa lên mâm in. Mỗi lớp tự dài ra vì đầu phun phải chạy vòng, và đây là cách chữa không cần chỉnh ô nào
- Phóng to mẫu cho mặt cắt chỗ nhỏ nhất vượt khoảng 6 mm
- Nâng Layer time lên nếu vẫn nhão. Nhớ rằng nó chỉ ăn thua khi máy chưa chạm đáy tốc độ
- Hạ Min print speed xuống để máy được phép bò chậm hơn nữa. Chậm quá thì nhựa rỉ ra chỗ đứng, nên đi từng nấc nhỏ
- Hạ nhiệt đầu phun khoảng năm tới mười độ. Nhựa ra nguội hơn thì đông nhanh hơn
- Thêm một cái quạt ngoài thổi vào bản in, nếu bạn đang in PLA
Với PETG thì đừng thổi mạnh hơn mức hồ sơ đang để. Thổi mạnh chữa được chuyện nhão nhưng đổi lấy chuyện các lớp tách rời nhau, và đó là một bệnh nặng hơn hẳn.
Đọc tiếp
Chi tiết nhỏ mất hẳn nét chứ không phải nhão, đọc bài Đầu phun 0,4 mm, vì sao chi tiết nhỏ không ra. Quạt cho chỗ chìa ra và chỗ bắc cầu, đọc bài Phần chìa ra bị rủ, mặt trần lỗ chỗ. Chọn nhựa nào cho bản in của bạn, đọc bài PLA hay PETG cho đồ chơi trẻ em. Toàn bộ thông số xưởng đang chạy, đọc bài Hồ sơ cắt lớp xưởng đang chạy.
Bài liên quan
- Đầu phun 0,4 mm, vì sao chi tiết nhỏ không ra
Máy in nhựa không vẽ được nét mảnh hơn đường nhựa nó đùn ra. Xưởng cắt thử mười bốn thành mỏng để tìm đúng chỗ chi tiết bắt đầu mất.
Thông số in
- Phần chìa ra bị rủ, mặt trần lỗ chỗ
Nhựa bắc cầu qua khoảng trống thì rủ xuống trước khi kịp nguội, mặt trần ra lỗ chỗ. Bài này đo cái giá của lớp đỡ và của việc đi chậm lại.
Sự cố
- PLA hay PETG cho đồ chơi trẻ em
Hai loại nhựa phổ biến nhất, khác nhau ở độ dai, chịu nóng và cách chúng hỏng. Chọn theo chỗ đồ chơi sẽ nằm, không chọn theo màu.
Chọn nhựa