Đầu phun 0,4 mm, vì sao chi tiết nhỏ không ra
Cập nhật ngày 02/10/2026 · đọc 8 phút
Khách gửi một tấm biển có dòng chữ nhỏ, in ra thì chữ thành một vệt mờ. Khách gửi một mô hình có sợi tóc mảnh, in ra thì tóc dày như que tăm. Cả hai không phải xưởng in sai, mà là một giới hạn vật lý của mọi máy in nhựa.
Máy của xưởng dùng đầu phun 0,4 mm. Đó là đường kính cái lỗ nhựa chui qua, và nó quyết định chi tiết nhỏ nhất máy vẽ nổi.
Bút không đổi ngòi được giữa chừng
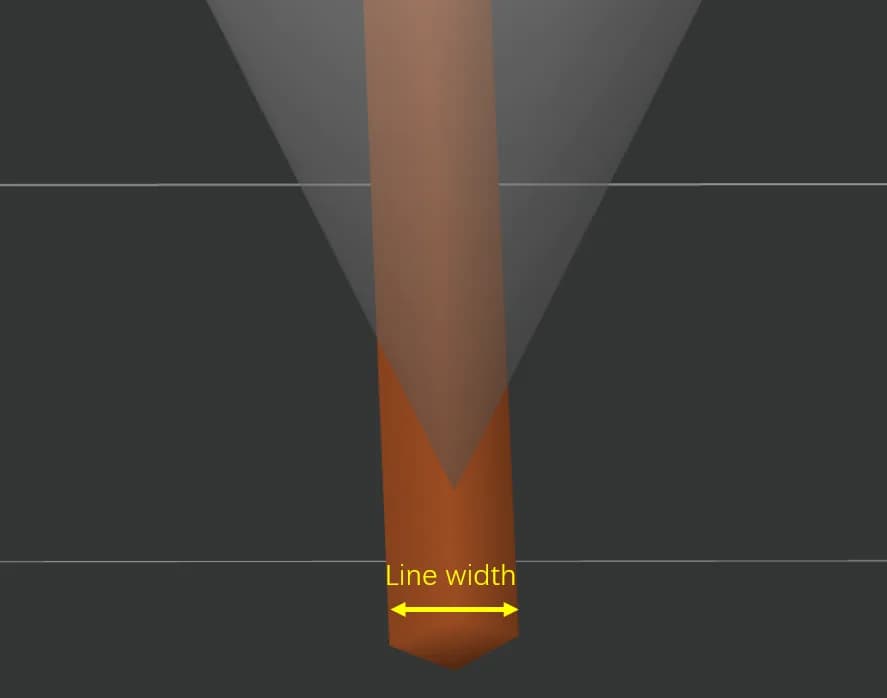
Hình dung máy in như một cây bút lông có ngòi cố định.
- Muốn vẽ nét đậm hơn, máy bơm nhựa ra nhiều hơn rồi miết bẹt
- Muốn vẽ nét mảnh hơn, máy bơm ít đi
- Nhưng bơm ít tới mấy thì nét cũng không mảnh hơn một mức nào đó, vì nhựa vẫn phải chạm được lớp dưới mới dính
Mức đó không phải một con số trong đầu ai cả. Nó là một ô thật trong phần mềm, và xưởng đã đo cho ra nó.
Xưởng cắt thử mười bốn thành mỏng
Xưởng dựng một thành đứng trơ trọi, dài 20 mm, cao 8 mm, rồi cắt mười bốn lượt bằng hồ sơ PLA của xưởng. Mỗi lượt chỉ đổi mỗi bề dày của thành. Kết quả chia làm ba vùng rõ rệt.
Vùng một, mỏng hơn 0,15 mm: máy cắt lớp từ chối cả tệp.
Thành 0,05 mm, 0,08 mm, 0,12 mm và 0,14 mm đều cho ra đúng một câu: bản in rỗng, không in được với bộ thông số hiện tại. Không có tệp máy chạy nào được sinh ra.
Vùng hai, từ 0,15 tới 0,30 mm: in được, nhưng dày hơn bản vẽ.
Đây là chỗ bất ngờ nhất của cả phép đo:
- Thành vẽ 0,15 mm ra đường nhựa rộng 0,333 mm
- Thành vẽ 0,20 mm ra đường nhựa rộng 0,333 mm
- Thành vẽ 0,30 mm ra đường nhựa rộng 0,333 mm
Ba con số ấy giống hệt nhau. Vẽ mảnh hơn không làm bản in mảnh hơn; máy chỉ nở nó về đúng 0,333 mm. Hai nét vẽ cách nhau hai lần bề dày sẽ in ra y như nhau.
Vùng ba, từ 0,42 mm trở lên: bản in bắt đầu nghe lời bản vẽ.
- 0,42 mm ra đường rộng 0,370 mm
- 0,60 mm ra đường rộng 0,546 mm
- Từ 0,80 mm, thành không còn là một đường nữa mà thành hai đường, tức có vỏ trong vỏ ngoài hẳn hoi
Hai mốc đáng nhớ hơn cả
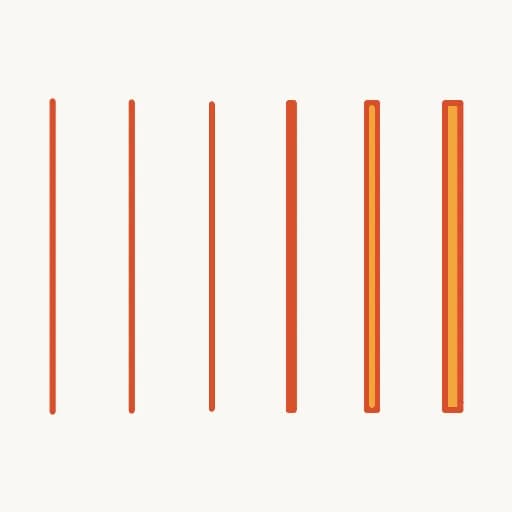
Rút gọn mười bốn ca cắt lại còn hai câu:
- Dưới 0,15 mm là mất hẳn. Máy cắt lớp không nhận
- Dưới 0,80 mm là thành một đường. In được, nhưng nó chỉ có đúng một sợi nhựa làm xương nên bẻ là gãy
Mốc 0,8 mm này đúng bằng con số bài Gửi model in 3D thế nào cho đúng đã nêu từ trước, và bây giờ có số đo đứng sau nó.
Vì sao chữ nổi nhỏ bị nhoè
Hai chuyện cộng vào nhau:
- Nét chữ mảnh hơn 0,34 mm thì bị nở ra thành 0,34 mm
- Khe giữa hai nét cũng hẹp lại đúng bằng phần nở ra ấy
Nên một chữ vẽ đẹp trên màn, in ra thì các nét chạm vào nhau và cái lỗ ở giữa chữ "a" hay chữ "e" bị lấp. Đây là lúc Bambu Studio vứt hẳn chi tiết đi:
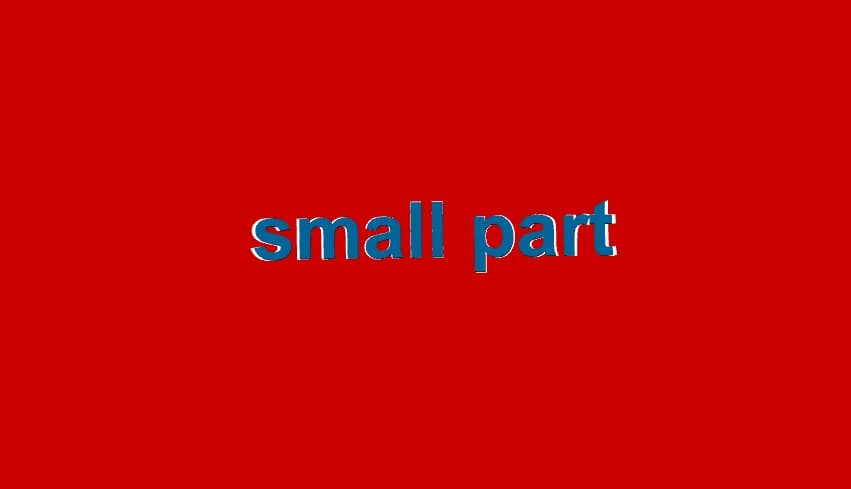
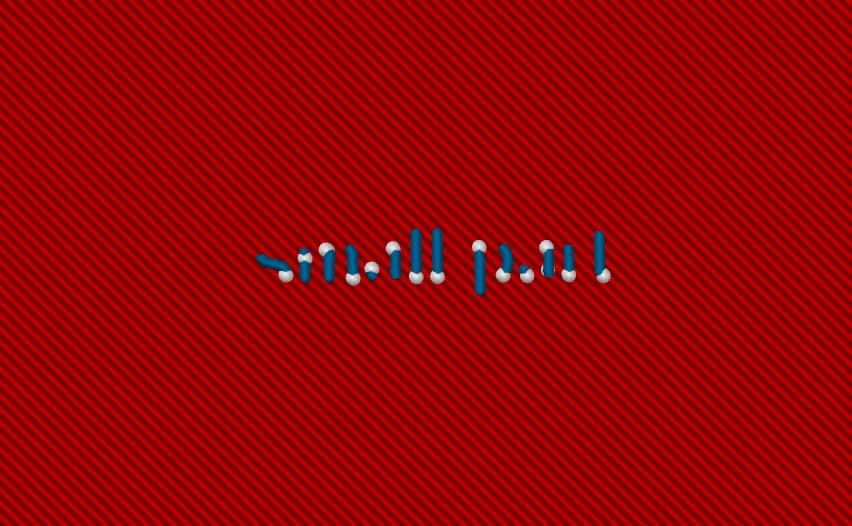
Hai tấm trên là cùng một dòng chữ. Tấm đầu là mẫu ba chiều trước khi cắt lớp, chữ còn đọc được từng nét. Tấm sau là chính dòng ấy sau khi cắt lớp: máy cắt lớp không sinh nổi đường nhựa cho những nét mảnh hơn mức trên, nên chỗ chúng từng nằm chỉ còn mấy vạch rời không ghép lại thành chữ nào.
Chuyện ấy xảy ra ở bước cắt lớp, không phải ở bước in. Nét đã bị bỏ trong tệp máy chạy thì máy in không có gì để đắp, nên không ô nào trên màn đặt in cứu lại được. Muốn chữ ra thì phải sửa ở chính cái mẫu, trước khi gửi.
Vẽ chữ thế nào cho đọc được
- Nét rộng ít nhất 0,4 mm, tức bằng đúng bề rộng một đường nhựa. Mỏng hơn thì nét vẫn ra, chỉ là mấy nấc mảnh đều in ra dày bằng nhau nên các nét dính vào nhau
- Chữ nổi hay chữ khắc đều được. Xưởng cắt thử một tấm hai mươi nét rồi đọc lệnh máy: chữ khắc còn sống ở nét mảnh hơn chữ nổi, vì một cái rãnh chỉ cần đủ chỗ cho đầu phun đi vòng qua, còn một cái gờ thì phải tự đứng được. Số đo ở bài Chữ nổi và chữ khắc, nét bao nhiêu thì ra
- Cao hoặc sâu ít nhất 0,6 mm, tức ba lớp ở độ dày 0,20 mm. Mỏng hơn thì sờ không thấy, và rãnh khắc nông quá thì sơn tô vào không đọng lại
- Khe giữa hai nét cũng ít nhất 0,4 mm, vì khe hẹp lại đúng bằng phần nét nở ra
- Muốn chữ thật sắc thì để nét 0,8 mm trở lên. Từ mức ấy máy đắp cho nét một mặt nóc riêng rồi miết cho phẳng, nên mặt chữ nhẵn hẳn thay vì chỉ là một đường nhựa tròn
- Phóng to cả mẫu lên nếu chữ không chịu ra. Đây là cách dễ nhất, và ô tỉ lệ nằm ngay trên màn đặt in
Phần tốn thêm gần như bằng không: xưởng cân một tấm đế trơn ra 1,85 g, thêm một nét nổi dài 30 mm rộng 1,6 mm vào thì ra 1,89 g. Chi tiết không đắt; cái đắt là in ra rồi không đọc được.
Chín ô bề rộng đường in nằm đâu trong Bambu Studio
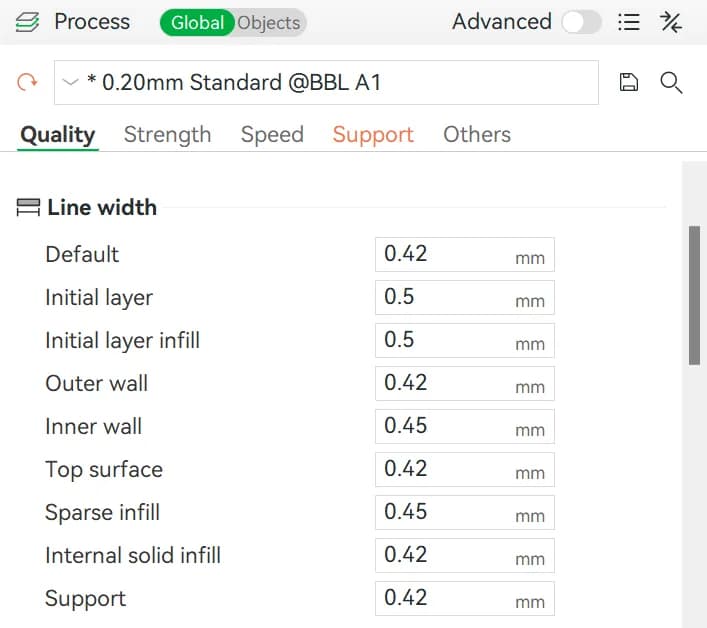
- Mở Bambu Studio, ở chế độ Prepare
- Cột bên trái, kéo xuống bảng Process
- Bật công tắc Advanced ở góc trên bên phải. Cả chín ô này đều ẩn khi chưa bật
- Bấm thẻ Quality, thẻ đầu tiên
- Nhóm thứ hai của thẻ ấy tên Line width, nằm ngay dưới nhóm Layer height
Chín ô ấy, theo đúng thứ tự trên màn, kèm con số hồ sơ xưởng đang để:
- Default, mức dùng chung cho mọi loại đường. Xưởng để 0,42 mm
- Initial layer, lớp đầu tiên. Xưởng để 0,50 mm, rộng hơn cho bám mâm in chắc hơn
- Initial layer infill, ruột của lớp đầu. Xưởng không khai nên nó mượn luôn số của lớp đầu
- Outer wall, vỏ ngoài. Xưởng để 0,42 mm
- Inner wall, vỏ trong. Xưởng để 0,45 mm
- Top surface, mặt trên. Xưởng để 0,42 mm
- Sparse infill, ruột thưa. Xưởng để 0,45 mm
- Internal solid infill, ruột đặc bên trong. Xưởng để 0,42 mm
- ô Support, tức đường in của lớp đỡ. Xưởng để 0,42 mm
Dải giá trị, và hai ô quyết mốc 0,15
Ô Default nhận từ 0 tới 10 mm. Tám ô còn lại nhận từ 0 trở lên và phần mềm không chặn trần.
Dải rộng ấy đừng làm bạn tưởng muốn gõ gì cũng được. Wiki Bambu khuyên giữ bề rộng đường in trong khoảng 0,75 tới 1,5 lần đường kính đầu phun, tức 0,30 tới 0,60 mm với đầu 0,4 mm. Đó là lời khuyên chứ không phải cái chặn, nên gõ 0,1 thì phần mềm vẫn nhận rồi cho ra một bản in hỏng.
Còn hai ô nữa chính là chỗ đẻ ra mốc 0,15 mm và con số 0,333 mm ở trên. Cả hai nằm trong nhóm Wall generator của chính thẻ Quality:
- Minimum feature size, cỡ chi tiết nhỏ nhất. Mặc định 25 phần trăm đường kính đầu phun, tức 0,10 mm. Mảnh hơn mức này là máy vứt hẳn chi tiết đi
- Minimum wall width, bề rộng thành nhỏ nhất. Mặc định 85 phần trăm, tức 0,34 mm. Đây đúng là con số 0,333 mm đo được ở trên
Hồ sơ xưởng không khai hai ô ấy nên chúng chạy đúng mặc định của Bambu Studio.
Khách đặt in ở xưởng thì chỉnh ở đâu
Bề rộng đường in không chỉnh được. Màn đặt in cho bạn đổi đúng bốn thứ: tỉ lệ, số lượng, độ dày lớp và độ đặc ruột.
Nhưng ô tỉ lệ là thứ cứu được chi tiết nhỏ, và nó nằm ngay trên màn. Phóng mẫu lên 150 phần trăm thì mọi nét cũng dày lên 1,5 lần, tức một nét 0,3 mm thành 0,45 mm và thoát khỏi vùng bị nở.
Cần một đầu phun nhỏ hơn 0,4 mm cho một bản in thật sự tinh xảo thì nhắn Zalo trước khi đặt, đừng gửi tệp rồi mới hỏi.
Đọc tiếp
Cách tự kiểm tệp trước khi gửi, đọc bài Gửi model in 3D thế nào cho đúng. Cái vỏ quanh mép mỗi lớp dày bao nhiêu, đọc bài Vòng thành là gì, vì sao xưởng để bốn vòng. Lớp dày mỏng đổi được gì, đọc bài Độ dày lớp là gì, nên để 0,12 hay 0,28.
Bài liên quan
- Gửi model in 3D thế nào cho đúng
Năm lỗi hay gặp khi gửi file in 3D: sai định dạng, sai đơn vị đo, lưới hở, quá khổ máy và chi tiết nhỏ hơn đầu phun. Kèm cách tự kiểm.
Gửi file
- Vòng thành là gì, vì sao xưởng để bốn vòng
Vòng thành là lớp vỏ đặc chạy quanh mép mỗi lớp. Xưởng cân một khối hộp ở sáu mức vỏ để xem vòng thứ ba và thứ tư thật ra tốn bao nhiêu.
Thuật ngữ
- Độ dày lớp là gì, nên để 0,12 hay 0,28
Máy in 3D xếp bản in bằng từng lớp nhựa chồng lên nhau. Bài này đo thật ba nấc 0,28, 0,20 và 0,12 trên cùng một mẫu rồi so số lớp với số phút.
Thuật ngữ