Vòng thành là gì, vì sao xưởng để bốn vòng
Cập nhật ngày 02/10/2026 · đọc 5 phút
Nhìn mặt cắt một bản in 3D thì thấy hai thứ khác hẳn nhau: một dải nhựa đặc chạy quanh mép, và một cái lưới thưa ở giữa. Dải đặc quanh mép ấy là vòng thành.
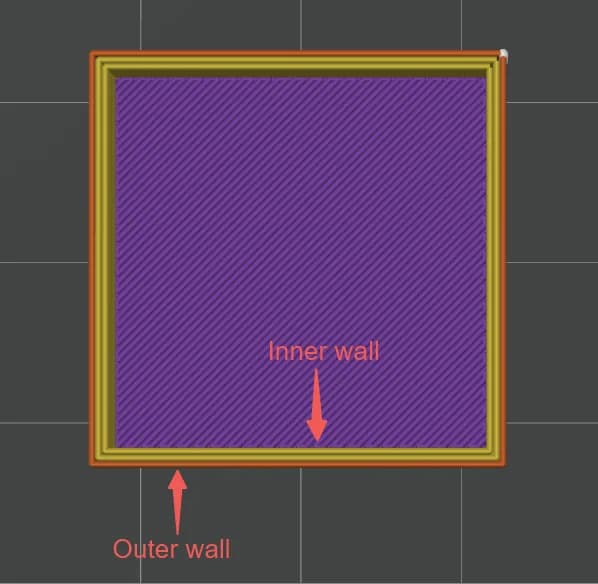
Gọi cho đúng thì có hai loại:
- Vỏ ngoài, đúng một vòng, là mặt bạn sờ tay vào. Máy in nó chậm nhất để mặt đẹp
- Vỏ trong, mấy vòng còn lại, nằm khuất bên trong. Máy in nhanh hơn vì không ai nhìn thấy
Số vòng thành là tổng cả hai loại. Để bốn vòng nghĩa là một vòng ngoài cộng ba vòng trong.
Nhìn tận mắt hai vòng và bốn vòng
Đây là đúng một lớp giữa thân một khối hộp 40 × 40 × 16 mm, cắt bằng hồ sơ PLA của xưởng. Chỉ đổi mỗi số vòng thành:
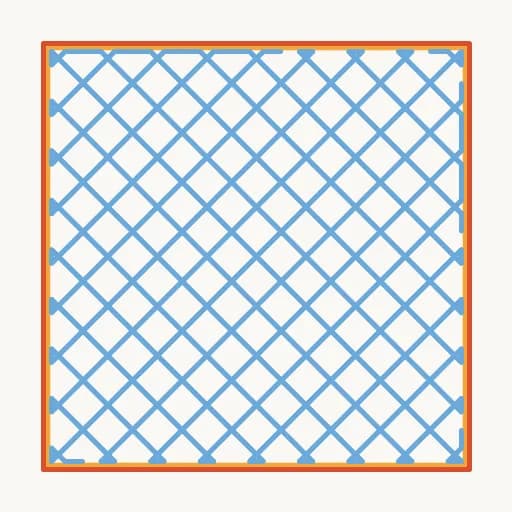
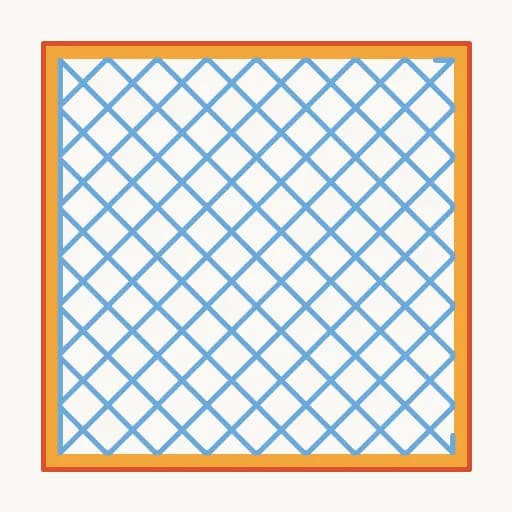
Đo thẳng trên tệp máy chạy, ở cạnh dưới của lớp ấy:
- Hai vòng: tâm đường vỏ ngoài cách tâm đường vỏ trong 0,392 mm
- Bốn vòng: tâm đường vỏ trong cùng cách tâm đường vỏ ngoài 1,206 mm
Cộng thêm nửa bề rộng của hai đường ngoài cùng, hồ sơ khai vỏ ngoài 0,42 mm và vỏ trong 0,45 mm, thì dải vỏ dày khoảng 0,83 mm ở hai vòng và khoảng 1,64 mm ở bốn vòng. Đúng gấp đôi.
Ô ấy nằm đâu trong Bambu Studio
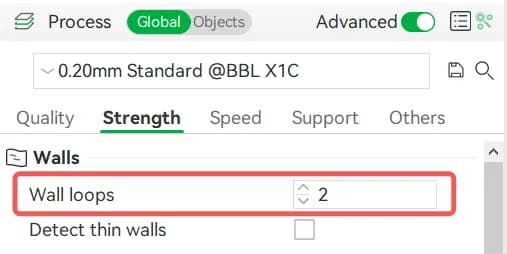
- Mở Bambu Studio, ở chế độ Prepare
- Cột bên trái, kéo xuống bảng Process
- Bấm thẻ Strength, thẻ thứ hai trong dải năm thẻ
- Nhóm đầu tiên của thẻ ấy tên Walls, và Wall loops là ô trên cùng của nhóm
Ô này hiện sẵn, không phải bật công tắc Advanced mới thấy. Nó còn có mặt một lần nữa ở thẻ Frequent, chỗ Studio gom mấy ô hay chỉnh nhất.
Dải giá trị, và ba ô đi kèm
Ô Wall loops nhận số nguyên từ 0 tới 1000. Mặc định của Bambu Studio là 2, hồ sơ xưởng để 4.
Để 0 thì bản in không có vỏ, tức chỉ còn cái lưới trần. Dải tới 1000 chỉ là trần của phần mềm; thực tế quá chục vòng là vỏ đã dày hơn cả chỗ trống bên trong.
Ba ô còn lại trong cùng nhóm, cả ba đều phải bật Advanced mới thấy:
- Alternate extra wall, thêm một vòng xen kẽ giữa các lớp. Hồ sơ xưởng để tắt
- Embedding the wall into the infill, dìm vòng thành vào ruột. Hồ sơ xưởng để tắt
- Detect thin wall, dò thành mỏng. Hồ sơ xưởng để tắt, và chuyện này nói kỹ ở bài Đầu phun 0,4 mm, vì sao chi tiết nhỏ không ra
Xưởng cân từ một tới sáu vòng
Xưởng cắt một khối hộp 40 × 40 × 16 mm sáu lượt bằng hồ sơ PLA, chỉ đổi mỗi ô vòng thành. Cả sáu ca đều ra đúng 80 lớp:
- 1 vòng, hết 14,26 g, chạy 31 phút 49 giây
- 2 vòng, hết 15,03 g, chạy 32 phút 32 giây
- 3 vòng, hết 15,79 g, chạy 32 phút 59 giây
- 4 vòng, hết 16,62 g, chạy 33 phút 28 giây
- 5 vòng, hết 17,54 g, chạy 34 phút 44 giây
- 6 vòng, hết 18,45 g, chạy 35 phút 18 giây
Mỗi vòng thêm vào tốn chừng 0,8 tới 0,9 g và chừng nửa phút. Đều đặn, không có nấc nào nhảy vọt.
Vỏ rẻ hơn ruột, và đây là con số
Đem phép đo trên đặt cạnh phép đo của bài Độ đặc ruột là gì, 15% có rỗng không, vì bài ấy cân đúng khối hộp này:
- Đi từ hai vòng lên bốn vòng tốn thêm 1,59 g và 56 giây
- Nâng ruột từ 15 lên 50 phần trăm tốn thêm 8,91 g
Dày gấp đôi cái vỏ tốn chưa bằng một phần năm việc nâng ruột lên 50 phần trăm. Mà bản in gãy thì gần như luôn gãy từ ngoài vào.
Đó là lý do hồ sơ xưởng để bốn vòng thay vì hai, và bài Hồ sơ cắt lớp xưởng đang chạy kể đủ chuyện xưởng chọn như vậy từ đâu.
Để mấy vòng cho bản in của bạn
- 2 vòng cho mô hình để ngắm, đặt một chỗ, không ai cầm. Rẻ nhất và đủ dùng
- 3 vòng cho đồ cầm thỉnh thoảng, kiểu khay đựng, hộp nắp rời
- 4 vòng là mức hồ sơ xưởng để sẵn, hợp đồ cầm nắm hằng ngày: giá đỡ, tay cầm, móc treo
- 5 vòng trở lên chỉ đáng khi bản in bị vặn hoặc bị bắt vít. Quá mức ấy thì nên nghĩ tới đổi hướng đặt hoặc đổi mẫu
Một mẹo đáng nhớ hơn mọi con số trên: vỏ chịu lực theo chiều ngang, còn theo chiều đứng thì cái quyết định là hướng đặt bản in, xem bài Đặt mẫu hướng nào cho chắc và đỡ tốn.
Classic hay Arachne
Trong thẻ Quality còn một ô tên Wall generator, tức bộ sinh vòng thành. Nó quyết định máy vẽ mấy vòng ấy ra sao, và có đúng hai lựa chọn:
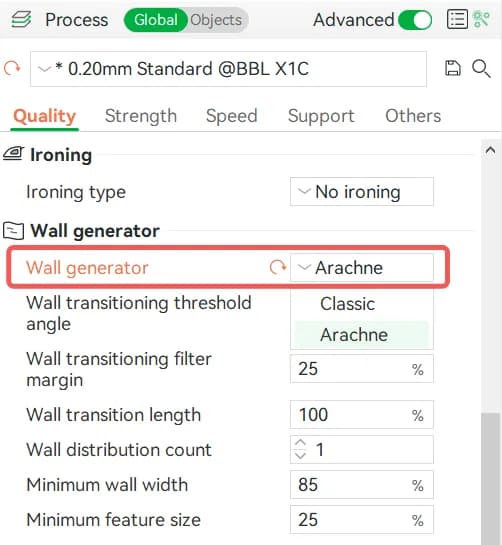
- Classic, bề rộng đường in cố định. Mỗi vòng là một đường kín liền một mạch nên mỗi lớp chỉ có một mối nối, mặt ngoài đều hơn. Đổi lại chỗ nào mẫu mỏng quá là mất hẳn, không sinh được vòng nào
- Arachne, bề rộng đường in đổi được. Chỗ mỏng thì đường hẹp lại, chỗ rộng thì đường nở ra, nên chi tiết nhỏ vẫn ra. Đổi lại có chỗ vòng bị đứt đoạn, và chỗ đứt ấy để lại vết trên mặt ngoài
Hồ sơ xưởng để Arachne, cũng là mặc định của Bambu Studio. Ô này phải bật công tắc Advanced ở góc trên mới thấy.
Khách đặt in ở xưởng thì chỉnh ở đâu
Không chỉnh được. Màn đặt in cho bạn đổi đúng bốn thứ: tỉ lệ, số lượng, độ dày lớp và độ đặc ruột. Số vòng thành thuộc hồ sơ xưởng và chạy bốn vòng cho mọi đơn.
Bản in của bạn cần khác đi, hai vòng cho một mô hình trưng bày để đỡ tiền chẳng hạn, thì nhắn Zalo trước khi đặt.
Đọc tiếp
Ruột bên trong rỗng hay đặc, đọc bài Độ đặc ruột là gì, 15% có rỗng không. Cái đường dọc trên mặt vỏ là gì, đọc bài Mối nối là gì, cái đường dọc trên bản in. Vì sao chữ nhỏ in ra không rõ, đọc bài Đầu phun 0,4 mm, vì sao chi tiết nhỏ không ra.
Bài liên quan
- Độ đặc ruột là gì, 15% có rỗng không
Bên trong bản in 3D không đặc mà cũng không rỗng hẳn. Bài này mổ một khối hộp ở bốn mức 0, 15, 50 và 100 phần trăm rồi cân từng mức.
Thuật ngữ
- Mối nối là gì, cái đường dọc trên bản in
Bản in 3D nào cũng có một đường dọc mờ chạy suốt thân. Đó là mối nối, chỗ đầu phun kết thúc mỗi vòng, và không có cách nào xoá hẳn nó đi.
Thuật ngữ
- Đầu phun 0,4 mm, vì sao chi tiết nhỏ không ra
Máy in nhựa không vẽ được nét mảnh hơn đường nhựa nó đùn ra. Xưởng cắt thử mười bốn thành mỏng để tìm đúng chỗ chi tiết bắt đầu mất.
Thông số in