Mặt nóc bị gợn, là mặt cho nhẵn
Cập nhật ngày 05/10/2026 · đọc 8 phút
Mặt trên của bản in sờ vào thấy gợn, nghiêng ra ánh sáng thì nổi vân song song như luống cày. Thành bên thì nhẵn, riêng mặt nằm ngửa lên trời là rõ vân nhất.
Lý do nằm ở chỗ sợi nhựa có tiết diện tròn. Rải mấy chục sợi tròn cạnh nhau thì chỗ hai sợi gặp nhau luôn trũng xuống một chút, và cả mặt thành một dãy rãnh nông.
Là mặt là gì
Là mặt là máy cho đầu phun chạy lại cả mặt nóc thêm một lượt nữa, ở đúng cao độ cũ, mà gần như không đùn nhựa ra.
Đầu phun nóng miết qua mấy cái gờ còn nổi, nhựa chảy nhẹ xuống lấp vào rãnh. Giống hệt cái bàn là miết lên áo, và tên của nó trong Bambu Studio cũng đúng nghĩa ấy.
Ba chỗ dễ hiểu nhầm, nói trước cho gọn:
- Nó không thay lượt rải mặt nóc, nó cộng thêm vào. Đo trên mẫu thử, lượt rải mặt nóc tốn đúng 101,84 giây khi tắt và 101,86 giây khi bật, tức không đổi
- Nó chỉ chữa được mặt nằm NGỬA lên trời. Mặt đứng và mặt úp xuống thì đầu phun không với tới
- Nó không chữa được mặt nóc cong. Mặt cong thì mỗi lớp là một bậc thang, và đó là chuyện của độ dày lớp
Lượt là đi dày hơn lượt rải mặt gần ba lần
Hai lượt khác nhau ở đúng một con số: bước giữa hai đường.
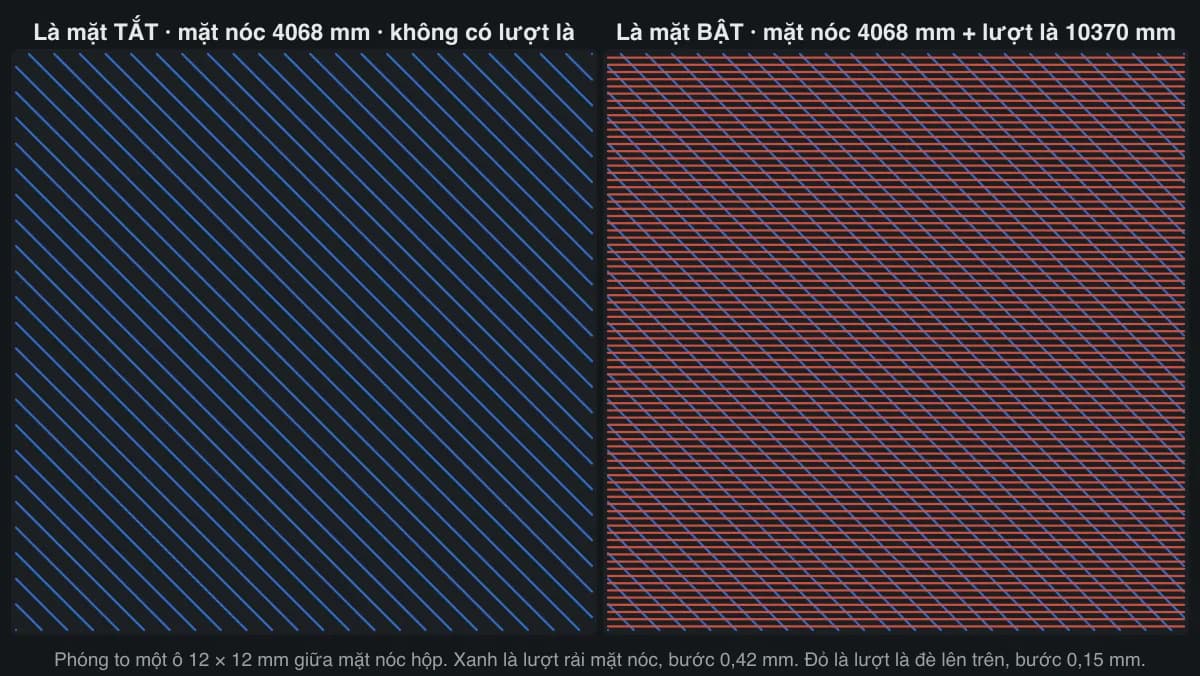
- Lượt rải mặt nóc đi bước 0,42 mm, đúng bằng bề rộng một đường nhựa
- Lượt là đi bước 0,15 mm, tức gần ba lần dày hơn
Đếm trên chính lớp trên cùng của mẫu thử: lượt rải mặt nóc dài 4068 mm, còn lượt là dài 10370 mm. Gấp 2,55 lần.
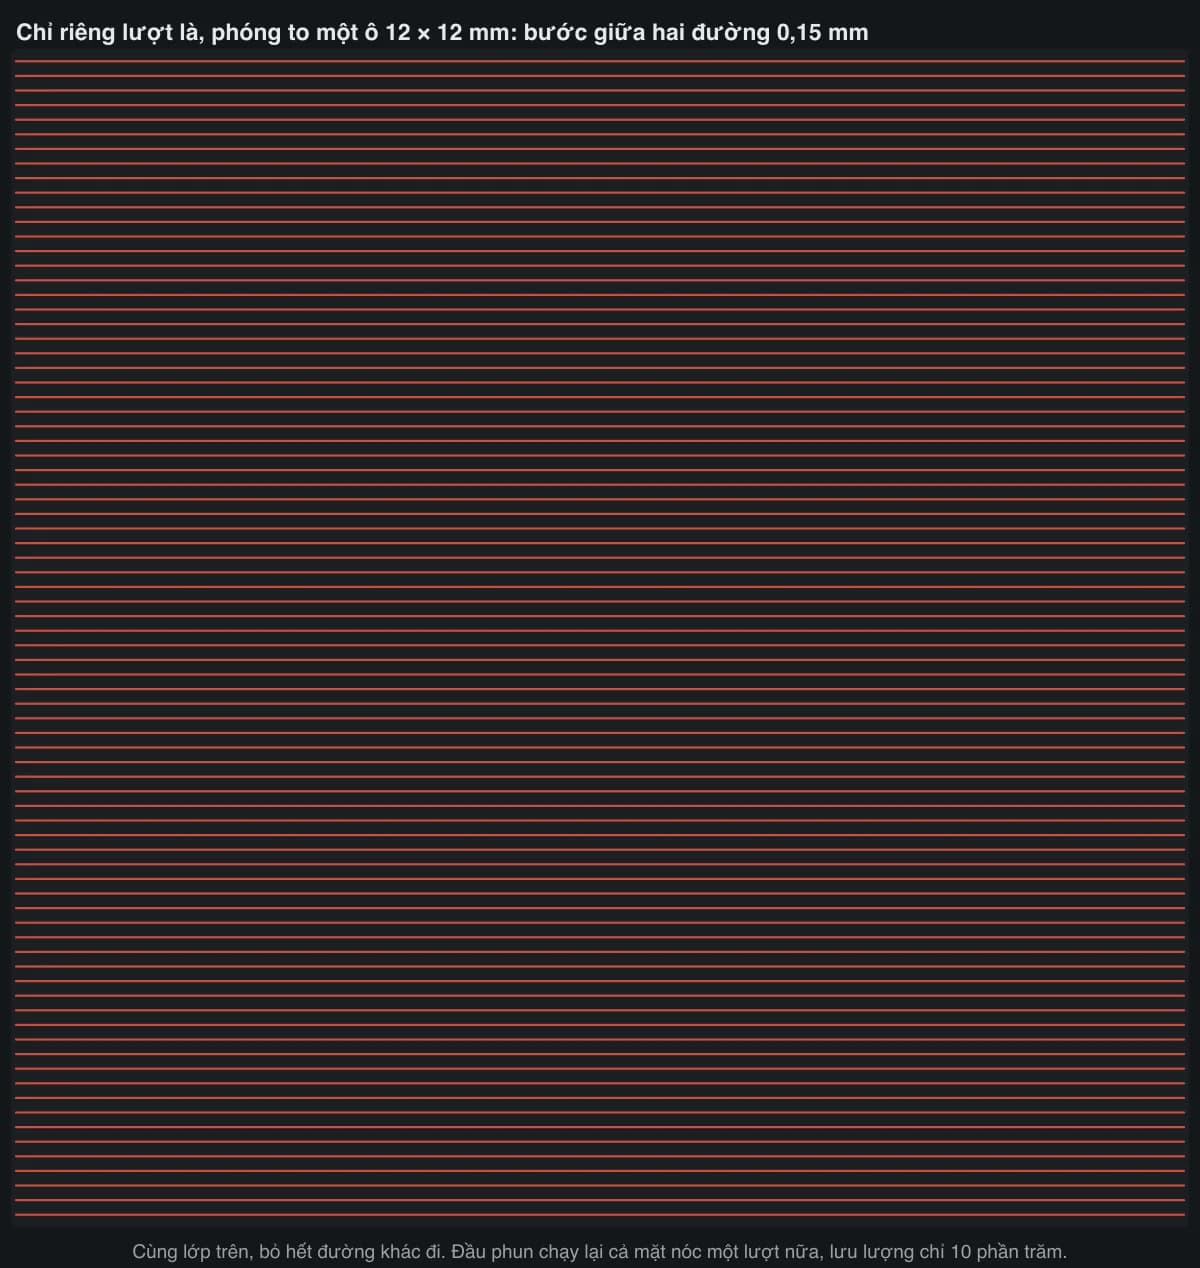
Đi dày gấp hai rưỡi mà lại đi chậm hơn, nên nó ăn thời gian. Phần dưới đo đúng bao nhiêu.
Xưởng đang bật cho PLA và tắt cho PETG
Đây là chỗ bất ngờ nhất khi đọc hồ sơ cắt lớp của xưởng:
- PLA: bật, ở nấc chỉ là mặt nóc trên cùng
- PETG: tắt
- Mặc định của Bambu cho cả hai: tắt
Nên với PLA, xưởng đã cố ý bật một thứ Bambu để tắt sẵn. Xưởng còn chỉnh hai ô nữa so với mặc định: lưu lượng hạ từ 15 xuống 10 phần trăm, tốc độ hạ từ 30 xuống 25 mm mỗi giây. Cả hai đều là đi nhẹ tay hơn.
Hồ sơ không ghi lý do vì sao PETG không bật. Không có dòng chú thích nào, không có commit nào nói. Bài này không đoán hộ. Thứ đo được thì có, và nó nằm ngay dưới.
Đo trên máy cắt lớp của xưởng
Dựng một cái hộp 40 × 40 × 6 mm, mặt nóc phẳng 1600 mm vuông, rồi cắt bốn lượt.
Bằng PLA, chỉ đổi đúng ô là mặt:
- Tắt là mặt: 8,396 g, chạy 17 phút 42 giây
- Bật là mặt, đúng như một đơn khách đặt: 8,439 g, chạy 24 phút 38 giây
Bằng PETG, cũng chỉ đổi đúng ô ấy:
- Tắt là mặt, đúng như một đơn khách đặt: 7,269 g, chạy 19 phút 27 giây
- Bật là mặt: 7,306 g, chạy 26 phút 22 giây
Nó gần như không tốn nhựa, mà ăn rất nhiều phút
Đặt hai vế cạnh nhau thì ra một con số khó chịu:
- Nhựa tốn thêm: 0,043 g với PLA và 0,037 g với PETG. Gần như không có gì, vì lưu lượng chỉ 10 phần trăm
- Thời gian tốn thêm: 6 phút 56 giây với PLA và 6 phút 55 giây với PETG
Tính theo phần trăm thì nó cộng 39 phần trăm vào cả ca in PLA và 36 phần trăm vào ca PETG. Trên một cái hộp bé bằng bao diêm.
Riêng nhóm là mặt chiếm 420 giây trong tệp lệnh máy, và con số ấy gần như trùng khít ở cả hai loại nhựa, vì nó chỉ phụ thuộc diện tích mặt nóc chứ không phụ thuộc nhựa.
Xưởng tính tiền theo gram và theo giờ máy. Nên là mặt gần như không đụng vế gram, mà đụng thẳng vế giờ. Cách hai vế ấy thành tiền nằm ở bài Cách tính giá in 3D, công thức và ví dụ thật.
Một mẹo đọc con số trên cho đúng: nó tỉ lệ với DIỆN TÍCH mặt nóc, không tỉ lệ với cỡ bản in. Một bản in cao gấp đôi mà mặt nóc vẫn thế thì vẫn tốn đúng chừng ấy phút. Một cái khay dẹt rộng gấp bốn thì tốn gấp bốn.
Ô ấy nằm đâu trong Bambu Studio
Đường đi:
- Mở Bambu Studio, ở chế độ Prepare
- Cột bên trái, kéo xuống bảng Process
- Bấm thẻ Quality, thẻ đầu tiên trong dải năm thẻ
- Kéo xuống nhóm tên Ironing
Ô đầu nhóm tên Ironing Type, và nó cho chọn bốn nấc:
- No ironing, không là gì cả. Đây là mặc định của Bambu, và là nấc hồ sơ PETG của xưởng đang để
- Top surfaces, chỉ là những mặt nóc nằm ngửa. Đây là nấc hồ sơ PLA của xưởng đang để
- Topmost surface only, chỉ là đúng một mặt cao nhất. Hợp bản in có nhiều bậc mà bạn chỉ cần mặt trên cùng đẹp
- All solid layer, là cả những lớp đặc nằm bên trong. Tốn nhất và gần như không ai nhìn thấy phần việc ấy
Bốn ô còn lại trong cùng nhóm:
- Ironing flow, lưu lượng khi là. Xưởng để 10 phần trăm, Bambu để 15. Đây là lý do nó gần như không tốn nhựa
- Ironing line spacing, bước giữa hai đường là. Xưởng để 0,15 mm, trùng mặc định
- Ironing speed, tốc độ khi là. Xưởng để 25 mm mỗi giây, Bambu để 30
- Ironing inset, lùi vào trong bao nhiêu để đầu phun khỏi miết ra khỏi mép. Xưởng để 0,21 mm
Có một ô là mặt thứ hai, dành riêng cho mặt tiếp xúc của lớp đỡ chứ không phải cho bản in. Xưởng tắt nó suốt một thời gian dài, vì Bambu chỉ cho nó chạy khi mặt tiếp xúc đặc kín mà hồ sơ hồi ấy cố ý để mặt ấy thưa cho dễ bóc. Từ ngày 08/10/2026 mặt tiếp xúc thành đặc, nên ô ấy tự chạy trở lại. Nó không đụng gì tới mặt nóc bản in, tức không đụng tới con số nào của bài này; chuyện ấy nằm ở bài Lớp đỡ bóc ra làm rách mặt bản in.
Thứ nên chỉnh trước khi nghĩ tới là mặt
Là mặt chữa vân trên mặt NẰM NGỬA. Nếu mặt bạn thấy xấu không phải mặt ấy thì nó không giúp gì:
- Mặt nóc có lỗ nhỏ lỗ chỗ là thiếu lớp đặc hoặc ruột quá thưa để đỡ bên trên, không phải chuyện là mặt
- Mặt nóc cong nổi bậc thang là chuyện độ dày lớp, đọc bài Độ dày lớp là gì, nên để 0,12 hay 0,28
- Mặt nóc lượn sóng chỗ có chỗ không thường là nhựa đùn không đều, và là mặt chỉ miết đè lên chứ không lấp được
- Một đường dọc chạy suốt thân là mối nối, chuyện khác hẳn
Là mặt chỉ ăn đúng một bệnh: mặt phẳng nằm ngửa, đặc, đều, mà nổi vân song song.
Khách đặt in ở xưởng thì chỉnh ở đâu
Không chỉnh được. Ô là mặt nằm trong hồ sơ xưởng. Màn đặt in cho bạn đổi đúng bốn thứ: tỉ lệ, số lượng, độ dày lớp và độ đặc ruột.
Thứ bạn chọn được và nó đổi hẳn chuyện này là loại nhựa: chọn cuộn PLA thì mặt nóc được là, chọn PETG thì không.
Thứ bạn làm được trước khi gửi tệp, và nó ăn thua hơn: xoay cho mặt bạn muốn đẹp nằm ngửa lên trời. Mặt ngửa là mặt duy nhất lượt là với tới, và cũng là mặt đẹp nhất kể cả khi không là.
Bản in về mà mặt nóc gợn quá thì nhắn Zalo kèm ảnh, đừng tự chà giấy nhám.
Nếu bạn tự in ở nhà
Làm theo thứ tự này, mỗi lần đổi một thứ:
- Xoay mẫu cho mặt cần đẹp nằm ngửa lên trời. Không tốn một giây nào
- Bật là mặt ở nấc chỉ mặt nóc trên cùng. Đừng chọn nấc là cả lớp đặc bên trong, nó tốn nhiều mà không ai nhìn thấy
- Hạ lưu lượng xuống khoảng 10 phần trăm nếu mặt bị dồn nhựa thành gờ ở cuối đường
- Hạ tốc độ xuống khoảng 25 mm mỗi giây nếu mặt vẫn còn vân
- Đo lại số phút trước khi in. Trên mẫu thử của xưởng nó cộng gần 40 phần trăm, và một mặt nóc rộng hơn thì cộng nhiều hơn
Nhớ rằng nó miết nhựa đang có chứ không đắp thêm nhựa mới, nên mặt nào đang thiếu nhựa thì là xong vẫn thiếu. Chữa cái thiếu trước, là mặt sau.
Đọc tiếp
Lớp nhựa dày mỏng đổi mặt ra sao, đọc bài Độ dày lớp là gì, nên để 0,12 hay 0,28. Mặt tiếp xúc của lớp đỡ cũng có một ô là mặt riêng, và nó vừa tự bật trở lại sau một lượt sửa hồ sơ, đọc bài Lớp đỡ bóc ra làm rách mặt bản in. Toàn bộ thông số xưởng đang chạy, đọc bài Hồ sơ cắt lớp xưởng đang chạy.
Bài liên quan
- Độ dày lớp là gì, nên để 0,12 hay 0,28
Máy in 3D xếp bản in bằng từng lớp nhựa chồng lên nhau. Bài này đo thật ba nấc 0,28, 0,20 và 0,12 trên cùng một mẫu rồi so số lớp với số phút.
Thuật ngữ
- Lớp đỡ bóc ra làm rách mặt bản in
Mặt tiếp xúc của lớp đỡ ở xưởng dày hơn mặc định Bambu. Bài này cắt ba ca đo xem nới ô ấy ra thì bóc nhẹ tay hơn bao nhiêu, và mất gì.
Sự cố
- Hồ sơ cắt lớp xưởng đang chạy
Bộ thông số thật của máy Bambu H2S xưởng dùng mỗi ngày: nhiệt, độ đặc ruột, số vòng thành, viền chân bám. Kèm lý do từng con số.
Thông số in