Ba thông số kéo nhau: lớp, ruột và vỏ
Cập nhật ngày 03/10/2026 · đọc 9 phút
Người mới mở Bambu Studio ra gặp vài trăm cái ô rồi đứng hình. Thật ra chỉ có ba ô đáng chỉnh trước, và chúng không độc lập với nhau: động vào ô này là hai ô kia đổi nghĩa.
Ba ô ấy là độ dày lớp, độ đặc ruột và số vòng thành.
Một khối hộp, chín lượt cắt
Xưởng lấy đúng khối hộp 40 × 40 × 16 mm mà hai bài thuật ngữ đã dùng, rồi cắt chín lượt bằng hồ sơ PLA của xưởng. Mỗi lượt chỉ đổi đúng cái ô đang nói.
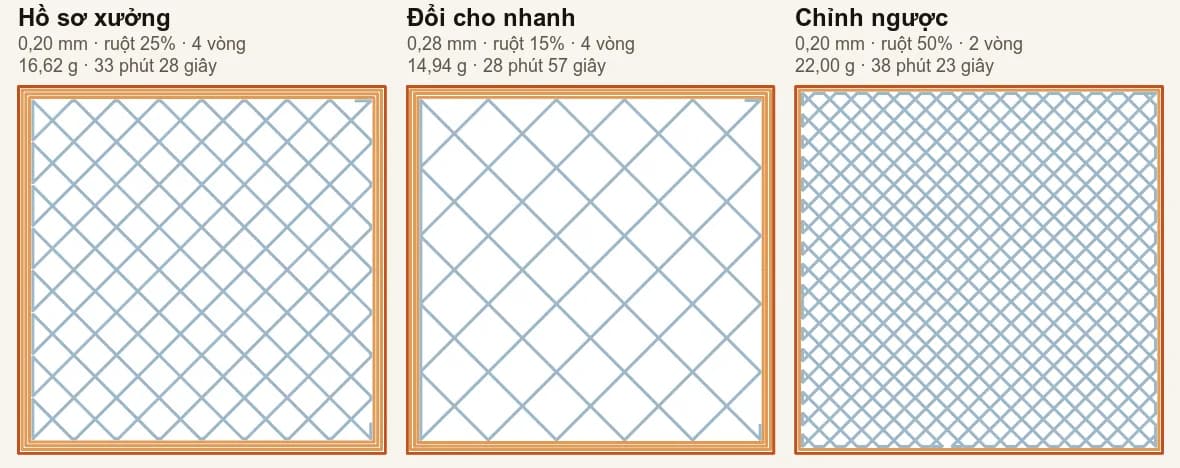
Mốc để so là hồ sơ xưởng chạy nguyên: 0,20 mm, ruột 25%, 4 vòng thành, ra 16,62 g và 33 phút 28 giây.
Giá tính trên đúng hai con số ấy, nên bảng dưới đây bày thẳng chúng. Sáu lượt, mỗi lượt đổi đúng một ô:
- Độ dày lớp 0,12: 16,73 g, 44 phút 12 giây
- Độ dày lớp 0,28: 17,46 g, 31 phút 00 giây
- Ruột 15%: 14,20 g, 31 phút 30 giây
- Ruột 50%: 22,97 g, 39 phút 05 giây
- Vỏ 2 vòng: 15,03 g, 32 phút 32 giây
- Vỏ 6 vòng: 18,45 g, 35 phút 18 giây
Đọc theo cột gram thì một thứ tự hiện ra, đọc theo cột phút thì một thứ tự khác, và chính chỗ khác nhau ấy là ý của cả bài. Ruột kéo gram xa nhất, 8,77 g giữa hai đầu. Độ dày lớp kéo phút xa nhất, 13 phút 12 giây. Vỏ đứng giữa ở cột gram với 3,42 g, và đứng cuối ở cột phút với 2 phút 46 giây.
Độ dày lớp đổi số phút, và kéo theo bề dày nóc
Đây là chỗ bất ngờ nhất của cả phép đo. Lớp dày hơn thì máy chạy nhanh hơn, đúng như ai cũng đoán: từ 44 phút xuống 31 phút.
Nhưng lớp dày hơn lại tốn thêm nhựa: từ 16,62 g lên 17,46 g. Lý do nằm ở chỗ không ai nhìn.
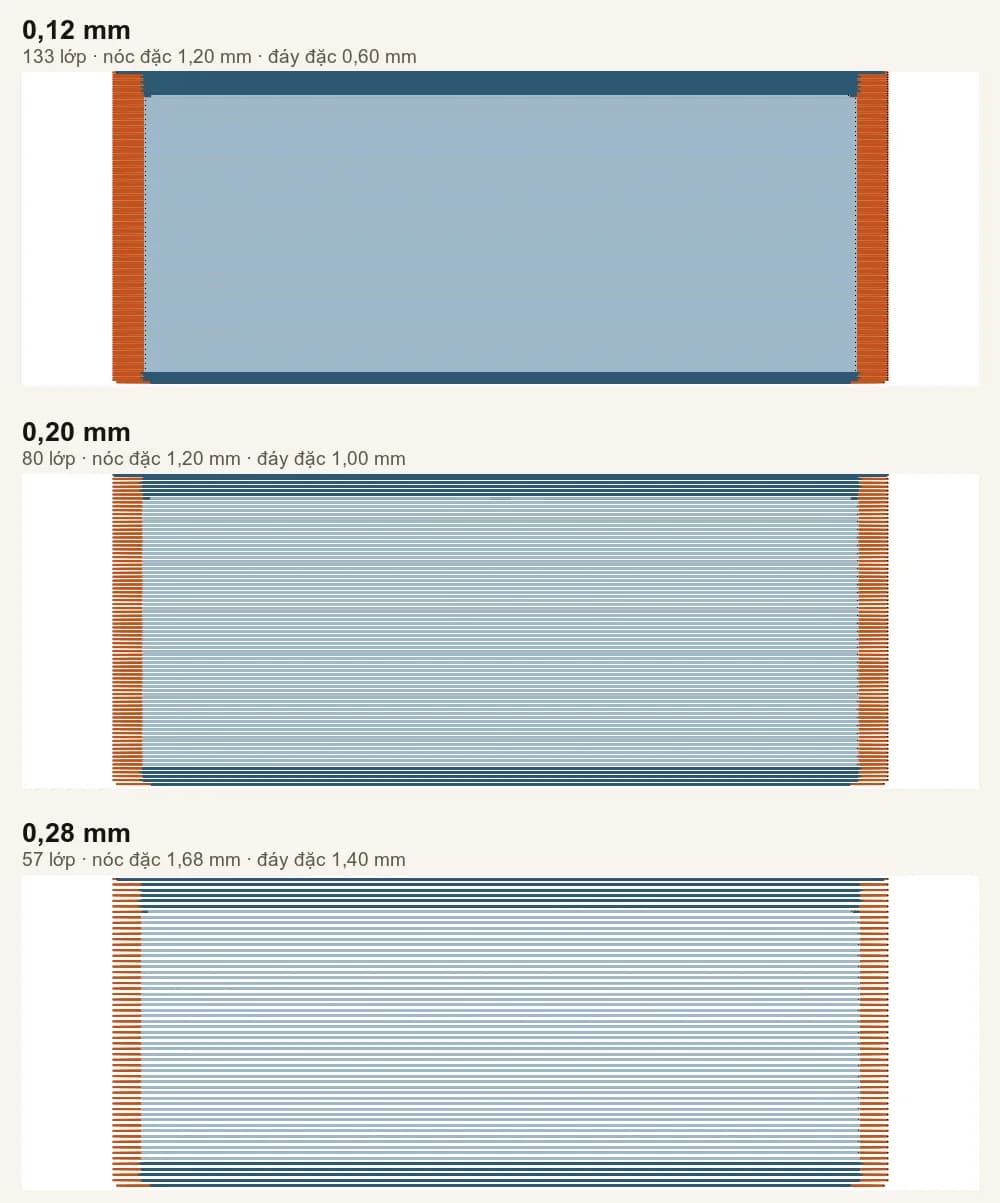
Hồ sơ xưởng đếm phần đặc ở nóc và đáy theo số lớp, không theo milimet: 6 lớp nóc, 5 lớp đáy. Lớp dày lên thì chừng ấy lớp hoá ra dày hơn:
- 0,28 mm: đáy đặc 1,40 mm, nóc đặc 1,68 mm
- 0,20 mm: đáy đặc 1,00 mm, nóc đặc 1,20 mm
- 0,12 mm: đáy đặc 0,60 mm, nóc đặc 1,20 mm
Để ý dòng cuối: nóc ở 0,12 mm không tụt xuống 0,72 mm. Hồ sơ còn một ô thứ hai khai bề dày nóc tối thiểu là 1,2 mm, nên máy tự nâng từ 6 lớp lên 10 lớp cho đủ. Đáy thì không có ô ấy nên nó mỏng đi thật.
Tức ô độ dày lớp lặng lẽ kéo theo bề dày phần đặc. Hạ nó xuống cho đẹp là đáy mỏng đi, nâng nó lên cho nhanh là nóc dày thêm gần nửa milimet nhựa đặc.
Nói thẳng một chỗ xưởng chưa giải thích được: nấc 0,12 mm cũng nặng hơn nấc 0,20, 16,73 g so với 16,62 g, dù đáy của nó mỏng hơn hẳn. Phần đặc giải thích được chiều 0,20 lên 0,28, còn chiều kia thì chưa, nên bài để nguyên con số đo được thay vì đoán một lý do nghe xuôi tai.
Một chuyện nhỏ nữa cũng đo được: khối hộp cao 16 mm mà cắt ở 0,28 chỉ ra 15,88 mm, cắt ở 0,12 ra 16,04 mm. Lớp không chia chẵn chiều cao thì bản in lệch một nấc.
Độ đặc ruột đổi số gram, và nó đổi mạnh nhất
Ruột đi từ 15% lên 50% là nhựa đi từ 14,20 g lên 22,97 g, tức nặng thêm hơn một nửa. Không ô nào trong bài đổi mạnh như vậy.
Số phút cũng tăng, từ 31 lên 39, nhưng tăng vì phải đi thêm đường chứ không phải vì thêm lớp. Số lớp đứng im ở 80 cho cả hai.
Chỗ đáng nhớ: phần nhựa ấy nằm sâu trong lòng bản in, nơi không ai bẻ tới. Nghĩa đầy đủ của ô này nằm ở bài Độ đặc ruột là gì, 15% có rỗng không.
Vòng thành đổi ít nhất, nhưng đổi đúng chỗ chịu lực
Từ 2 vòng lên 6 vòng là 15,03 g lên 18,45 g, chênh 3,42 g. Chưa bằng một nửa cái chênh của ruột.
Mà bản in gãy thì gần như luôn gãy từ ngoài vào. Nên vỏ là chỗ mỗi gram mua được nhiều phần chắc nhất, và đó cũng là điều wiki Bambu nói khi nó liệt kê ba thứ làm bản in cứng hơn: độ đặc ruột, số vòng thành, số lớp nóc và đáy.
Số đo đầy đủ của sáu mức vỏ nằm ở bài Vòng thành là gì, vì sao xưởng để bốn vòng.
Ba ô ấy nằm đâu trong Bambu Studio
Bambu Studio tự nó cũng cho rằng đây là ba ô hay chỉnh nhất: nó gom chúng vào một thẻ riêng tên Frequent, và thẻ ấy đứng đầu dải thẻ.
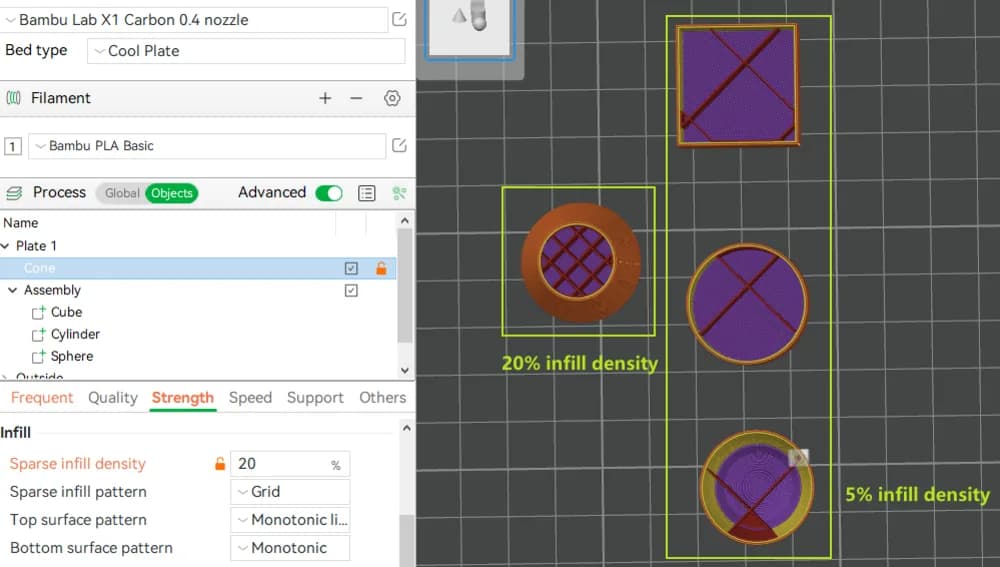
Đường đi tới thẻ ấy:
- Mở Bambu Studio, ở chế độ Prepare
- Cột bên trái, kéo xuống bảng Process
- Ngay cạnh chữ Process có hai nút Global và Objects. Bấm Objects
- Chọn một vật trong danh sách ngay dưới
- Dải thẻ đổi, và thẻ đầu tiên tên Frequent
Thẻ ấy giữ đúng bốn ô, theo đúng thứ tự này: Layer height, Sparse infill density, Wall loops, rồi Enable support. Ba ô đầu là ba ô bài này đang nói.
Thẻ Frequent chỉ có ở mức vật. Ở mức Global thì không có nó, và ba ô ấy nằm rải ở hai thẻ khác:
- Layer height ở thẻ Quality, nhóm Layer height, ô trên cùng
- Wall loops ở thẻ Strength, nhóm Walls, ô trên cùng
- Sparse infill density ở thẻ Strength, nhóm Sparse infill, ô trên cùng
- Hai ô kéo theo bề dày nóc là Top shell layers và Top shell thickness, cũng ở thẻ Strength, nhóm Top/bottom shells nằm giữa hai nhóm trên
Cả bảy ô vừa kể hiện sẵn, không phải bật công tắc Advanced ở góc trên mới thấy.
Mỗi ô nhận giá trị nào
Nói rõ trước một chuyện hay làm người đọc rối: mỗi ô có tới ba con số khác nhau cùng được gọi là mặc định. Một của mã nguồn Bambu Studio, một của hồ sơ đặt sẵn bạn đang chọn, một của hồ sơ xưởng.
- Layer height nhận một số milimet, không nhận số âm, và phần mềm không chặn trần. Trần thật nằm ở hồ sơ máy: hồ sơ xưởng khai 0,08 tới 0,28 mm cho đầu phun 0,4. Mã nguồn để mặc định 0,2, và hồ sơ xưởng cũng 0,20
- Sparse infill density nhận 0 tới 100 phần trăm. Mã nguồn để mặc định 20, hồ sơ xưởng để 25, còn màn đặt in của xưởng mở ra ở 15
- Wall loops nhận số nguyên từ 0 tới 1000. Mã nguồn để mặc định 2, hồ sơ xưởng để 4
- Top shell layers và Bottom shell layers nhận số nguyên từ 0. Hồ sơ xưởng để 6 và 5
- Top shell thickness và Bottom shell thickness nhận số milimet từ 0, và để 0 nghĩa là tắt hẳn ô ấy chứ không phải nghĩa là nóc dày 0 mm. Hồ sơ xưởng để 1,2 và 0
Ô cuối chính là ô đã kéo nóc ở 0,12 mm lên mười lớp. Đặt nó về 0 thì nóc tụt xuống đúng 6 lớp, tức 0,72 mm, và mặt trên dễ sụt.
Nhanh mà vẫn chắc thì chỉnh thế nào
Câu hỏi hay gặp nhất của mục này có câu trả lời đo được. Lấy đúng khối hộp ấy, đổi hai ô cùng lúc và giữ nguyên bốn vòng thành:
- 0,28 mm, ruột 15%, 4 vòng: 14,94 g, 28 phút 57 giây
So với hồ sơ xưởng thì nhẹ hơn 1,68 g, nhanh hơn 4 phút rưỡi, và cái vỏ không mỏng đi một đường nào. Cả hai con số làm ra giá đều đi xuống. Phần bỏ đi là ruột, chỗ không ai bẻ tới, cộng với mấy bậc thang trên thành nghiêng.
Thứ bạn trả giá là mặt ngoài thô hơn, vì bậc thang ở 0,28 mm nhìn rõ bằng mắt thường. Bản in để cầm, để lắp, để kẹp thì không ai nhìn tới chỗ đó.
Chỉnh ngược thì tốn thêm bao nhiêu
Đây là lối người mới hay đi: thấy bản in yếu thì kéo ruột lên thật cao, còn ô vòng thành thì không biết nó ở đâu nên để nguyên mặc định 2 của Bambu Studio.
- 0,20 mm, ruột 50%, 2 vòng: 22,00 g, 38 phút 23 giây
Đặt cạnh cách chỉnh ở mục trên: nặng hơn 7,06 g và lâu hơn 9 phút rưỡi, tức cả hai con số làm ra giá đều đi lên. Và nó vẫn yếu hơn, vì vỏ chỉ còn một nửa.
Đó là toàn bộ ý của bài này. Ba ô không cộng vào nhau theo kiểu càng nhiều càng tốt; chúng chia nhau hai cái túi tiền khác nhau, và chỉnh sai thứ tự thì trả tiền cho chỗ không ai dùng tới.
Khách đặt in ở xưởng thì chỉnh ở đâu
Hai trong ba ô nằm ngay trên màn đặt in. Màn ấy cho bạn đổi đúng bốn thứ: tỉ lệ, số lượng, độ dày lớp và độ đặc ruột.
- Độ dày lớp: ba chip 0,12, 0,20 và 0,28, mở màn đứng ở 0,20
- Độ đặc ruột: một thanh kéo chạy từ 0 tới 100, nhảy từng nấc 5, mở màn đứng ở 15
Số vòng thành thì không có trên màn. Nó thuộc hồ sơ xưởng và chạy bốn vòng cho mọi đơn. Bản in của bạn cần khác đi, hai vòng cho một mô hình trưng bày để đỡ tiền chẳng hạn, thì nhắn Zalo trước khi đặt.
Giá trên màn tính thẳng từ hai con số máy cắt lớp trả về, nên đổi một chip rồi xem lại giá là biết ngay ô ấy đáng bao nhiêu với tệp của bạn.
Đọc tiếp
Đi một vòng đủ mọi bước chỉnh thông số, đọc bài Chỉnh thông số in 3D theo đúng thứ tự.
Từng ô một thì có bài riêng: Độ dày lớp là gì, nên để 0,12 hay 0,28, Độ đặc ruột là gì, 15% có rỗng không, và Vòng thành là gì, vì sao xưởng để bốn vòng.
Số gram với số phút quy ra tiền ra sao, đọc bài Cách tính giá in 3D, công thức và ví dụ thật.
Bài liên quan
- Chỉnh thông số in 3D theo đúng thứ tự
Bambu Studio có vài trăm ô, mà bạn chỉ cần đi qua năm bước. Bài này là bản đồ của cả loạt, mỗi bước chỉ sang đúng bài nói hết nhẽ bước ấy.
Thông số in
- Độ dày lớp là gì, nên để 0,12 hay 0,28
Máy in 3D xếp bản in bằng từng lớp nhựa chồng lên nhau. Bài này đo thật ba nấc 0,28, 0,20 và 0,12 trên cùng một mẫu rồi so số lớp với số phút.
Thuật ngữ
- Độ đặc ruột là gì, 15% có rỗng không
Bên trong bản in 3D không đặc mà cũng không rỗng hẳn. Bài này mổ một khối hộp ở bốn mức 0, 15, 50 và 100 phần trăm rồi cân từng mức.
Thuật ngữ