Bản in lệch lớp giữa chừng, vì sao máy trượt
Cập nhật ngày 03/10/2026 · đọc 8 phút
Bản in chạy ngon tới nửa chừng rồi phần trên xê hẳn sang một bên. Nhìn nghiêng thấy một bậc thang ngay chỗ nó xê.
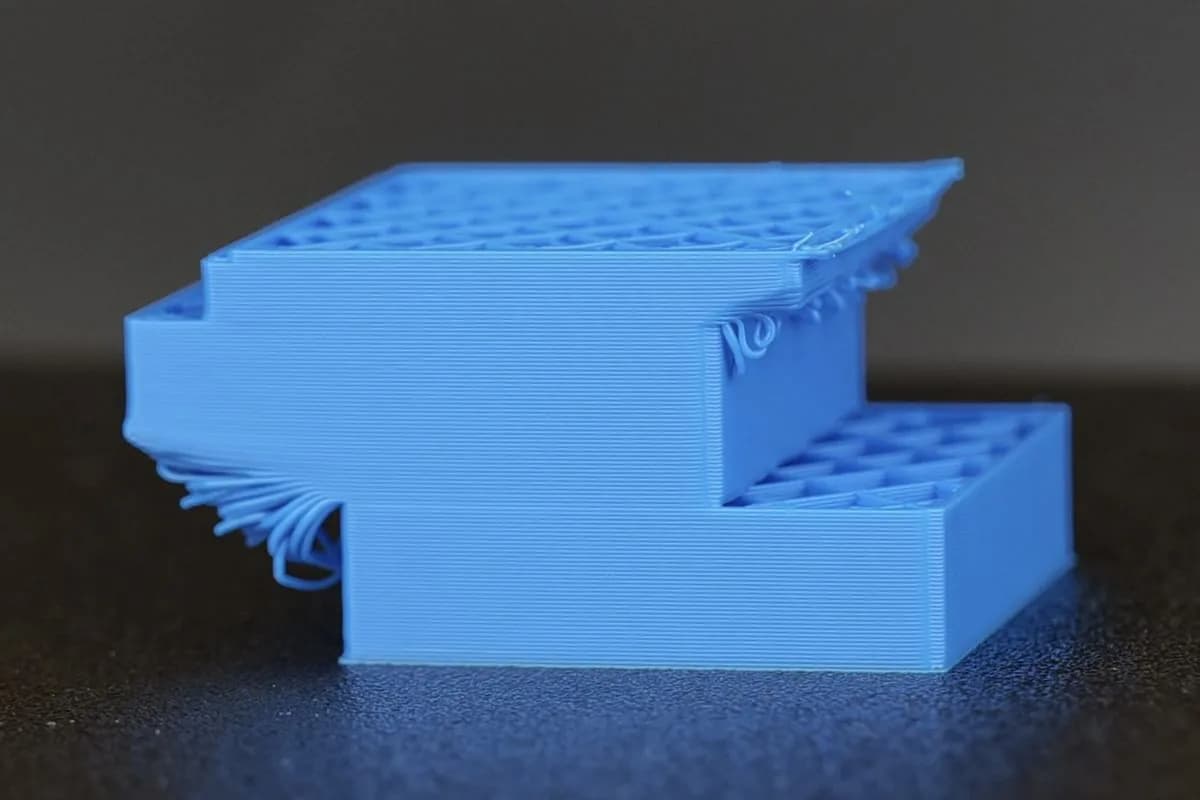
Đây là máy mất toạ độ chứ không phải nhựa có vấn đề. Đầu phun bị cản hoặc bị đẩy lệch, động cơ quay hụt mất vài bước, và từ đó về sau máy tưởng mình đang ở một chỗ khác chỗ thật.
Lệch lớp khác nứt tách lớp thế nào
Hai bệnh hay bị gọi lẫn, mà cách chữa thì không dính gì nhau:
- Nứt tách lớp: các lớp vẫn thẳng hàng, chỉ là chúng không dính vào nhau. Vết nứt chạy ngang, thân bản in tách thành từng khoanh
- Lệch lớp: các lớp dính nhau bình thường, nhưng chúng không còn thẳng hàng. Bản in vẫn liền một khối, chỉ là khối ấy bị xô
Thấy bậc thang thì là lệch lớp. Thấy khe hở thì đọc bài Bản in nứt dọc thân, các lớp tách rời nhau.
Ba nguyên nhân, theo đúng thứ tự wiki xếp
Wiki Bambu gom mọi ca lệch lớp về ba nhóm:
- Có thứ chắn đường đầu phun khi nó chạy theo trục ngang hoặc trục dọc
- Đầu phun cà vào chính phần đã in, rồi đẩy bản in đi hoặc tự bị hãm lại
- Máy đi quá nhanh so với sức của khung
Hai nhóm đầu là chuyện cơ khí và chuyện bản in, không phải chuyện ô thông số. Chỉ nhóm thứ ba mới chỉnh được trong Bambu Studio, và đó cũng là nhóm hay bị đổ oan nhất.
Một, có thứ chắn đường
Wiki kể ba kiểu vật cản, mỗi kiểu một dòng máy:
- Nhựa thải dồn lại trong máng xả. Mỗi lần đổi sợi, máy nhả một đoạn nhựa bỏ đi; đoạn ấy không rơi hết thì nó nằm chắn ngay đường chạy
- Xích cáp của đầu phun bị hỏng, với dòng X1, P1, P2 và H2
- Dây và ống không được gom gọn, với dòng A
Cách kiểm thì đơn giản chứ không cần dụng cụ: đẩy đầu phun chạy hết trục ngang rồi hết trục dọc bằng tay, nghe xem có chỗ nào vướng. Máy quay được thì xem lại đoạn phim của ca in hỏng, chỗ nó lệch thường thấy rõ nguyên nhân.
Với máy của xưởng còn một chỗ nữa đáng ngó, và nó có trang riêng chứ không nằm trong trang lệch lớp: sức căng dây đai. Wiki của chính dòng H2S nói máy tự đo sức căng đai trong lượt hiệu chuẩn và báo bằng một tin HMS khi đai chùng. Nên với máy này, dây đai không phải thứ phải đoán, chỉ cần đọc tin máy báo.
Hai, đầu phun cà vào phần đã in
Đây là nhóm dính tới nhựa, và wiki gọi tên thẳng loại nhựa:
Nhựa càng dẻo dính thì càng dễ bám cục vào đầu phun, và cục ấy quệt vào bản in. Quệt đủ mạnh thì nó xô bản in đi, hoặc hãm đầu phun lại đúng lúc động cơ vẫn đang đẩy.
Wiki lấy ví dụ đúng loại nhựa xưởng đang chạy, PETG Basic. Đây không phải trùng hợp xa xôi: cuộn PETG của xưởng chính là loại ấy.
Hai cách chữa wiki đưa ra:
- Sấy nhựa. Nhựa ẩm đùn ra phì phì, dễ dính lại thành cục quanh đầu phun
- Bật tháp xả nhựa. Mỗi lần đổi sợi, đầu phun chùi mình vào cái tháp ấy trước khi quay lại bản in
Còn một nhánh nữa, và nó nối thẳng với một bệnh đã có bài riêng: góc bản in cong vênh lên thì đầu phun đâm vào đúng cái góc ấy. Lúc đó lệch lớp chỉ là hậu quả, bệnh gốc là bong mâm in. Chọn đúng nhiệt mâm in và bật viền chân bám là chữa từ gốc, xem bài Bản in cong góc và bong khỏi mâm in.
Tháp xả nhựa, ô wiki khuyên bật
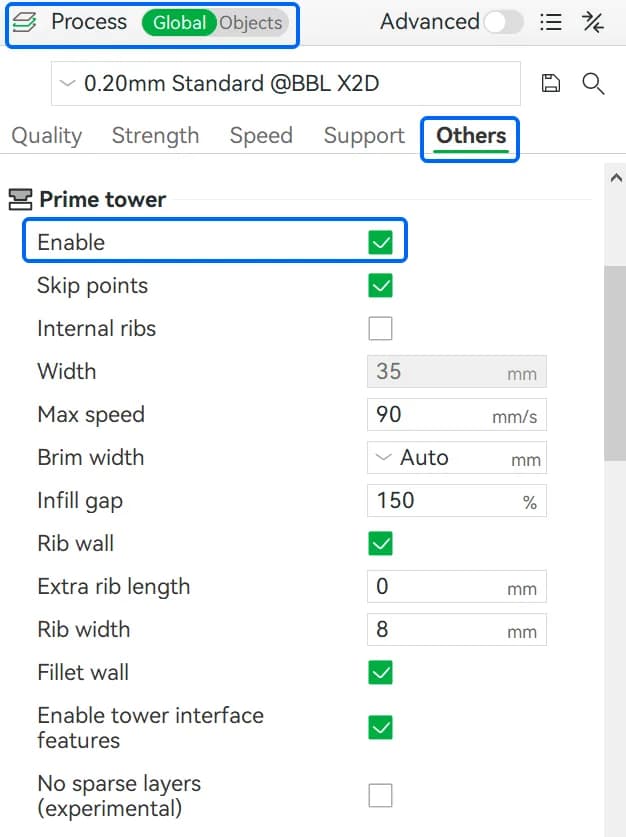
Đường đi: Process, thẻ Others, nhóm Prime tower, ô đầu tiên tên Enable.
Tháp xả tốn nhựa thật, và cái giá của nó đã đo rồi: xem bài In nhiều màu, vì sao tốn nhựa hơn hẳn. Nó chỉ đáng bật khi bản in có đổi sợi; bản in một màu thì không có lượt đổi nào để mà chùi.
Ba, đi quá nhanh, và thủ phạm thật là gia tốc
Wiki nói tốc độ in quá cao cộng với ma sát ở thanh trượt thì sinh lệch lớp, và nó lấy một ví dụ rất cụ thể: bắt đầu ca in ở mức Normal rồi bấm nút trên màn máy đổi sang Ludicrous giữa chừng.
Nhưng con số đáng ngó trước không phải tốc độ, mà là gia tốc. Tốc độ là máy chạy nhanh bao nhiêu; gia tốc là nó đổi hướng gắt tới mức nào. Lực giật vào khung sinh ra từ vế thứ hai.
Xưởng đang để, cả PLA lẫn PETG:
- Gia tốc chung 10000 mm/s²
- Gia tốc vỏ ngoài 2000, và mặt trên cũng 2000
- Gia tốc lớp đầu 500, tức chậm hẳn so với phần còn lại
Con số 10000 là số của chính Bambu cho hồ sơ gốc của máy H2S, không phải số xưởng nghĩ ra. Xưởng từng hạ nó xuống 4000 rồi trả lại 10000, và từng đo thử 12000 thấy nhanh hơn thật nhưng không lấy, vì vượt số nhà sản xuất công bố là tự bịa. Cả câu chuyện ấy nằm ở bài Hồ sơ cắt lớp của xưởng đã đổi những gì, qua từng bản.
Vỏ ngoài giữ gia tốc riêng ở 2000 chứ không theo 10000, và đó đúng là chỗ wiki của dòng X1 bảo hạ khi thành ngoài nổi gợn sóng: Speed, rồi Acceleration, rồi Normal printing. Gợn sóng và lệch lớp là hai mức độ của cùng một chuyện, là khung bị giật.
Ô tốc độ và ô gia tốc nằm đâu trong Bambu Studio
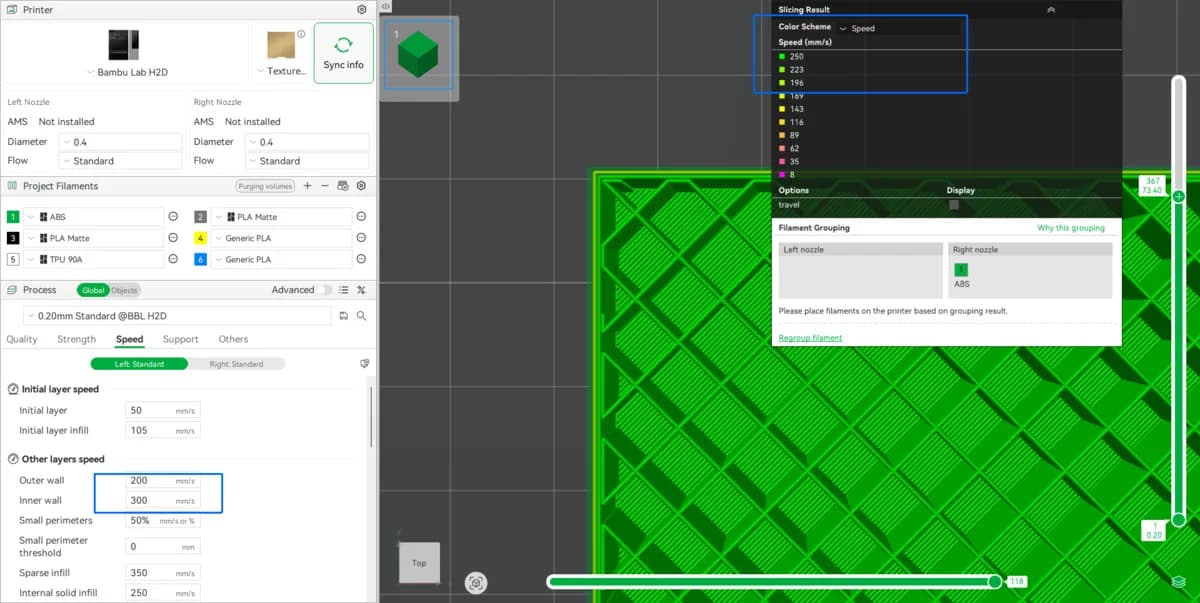
- Mở Bambu Studio ở chế độ Prepare
- Cột bên trái, kéo xuống bảng Process
- Bấm thẻ Speed, thẻ thứ ba trong dải thẻ
- Bật công tắc Advanced ở góc trên bảng. Không bật thì nhóm gia tốc không hiện ra, khác hẳn ô nhiệt đầu phun vốn hiện sẵn
- Thẻ ấy có năm nhóm xếp từ trên xuống: Initial layer speed, Other layers speed, Travel speed, Acceleration, rồi Jerk(XY)
- Tốc độ vỏ ngoài và vỏ trong nằm ở nhóm thứ hai. Gia tốc nằm ở nhóm thứ tư
Nhóm gia tốc có mười một ô, và dải giá trị
Nhóm Acceleration có mười một ô, đếm trên mã nguồn BambuStudio chứ không đếm trên wiki. Mười ô hiện khi bật Advanced, một ô thì bật Advanced cũng không thấy vì nó dành cho người phát triển.
Sáu ô đáng nhớ:
- Normal printing, gia tốc chung. Mọi đoạn không có ô riêng đều theo nó. Hạ nó là hạ cả bài in
- Outer wall, gia tốc riêng của vỏ ngoài. Đây là ô nên hạ trước, vì vỏ ngoài là chỗ gợn sóng lộ ra
- Inner wall, gia tốc vỏ trong
- Top surface, gia tốc mặt trên
- Initial layer, gia tốc lớp đầu. Lớp đầu đi chậm và giật nhẹ thì bám mâm in tốt hơn
- Travel, gia tốc lúc đầu phun chạy không đùn nhựa
Mọi ô gia tốc nhận từ 0 trở lên, và phần mềm không chặn trần. Trần thật nằm ở hồ sơ máy chứ không ở đây, nên gõ một số to quá thì máy tự kẹp lại, và bạn sẽ thấy một con số trong hồ sơ mà máy không bao giờ chạy tới.
Tốc độ xưởng đang chạy, để bạn có mốc so:
- PLA: vỏ ngoài 60 mm/s, vỏ trong 200 mm/s, chạy không đùn 500 mm/s
- PETG: vỏ ngoài 35 mm/s, vỏ trong 160 mm/s, chạy không đùn 400 mm/s
Bật tự phục hồi khi trượt bước, trên màn máy
Đây là chỗ nhiều người tìm nhầm: công tắc này không nằm trong Bambu Studio, nó nằm trên màn của chính cái máy.
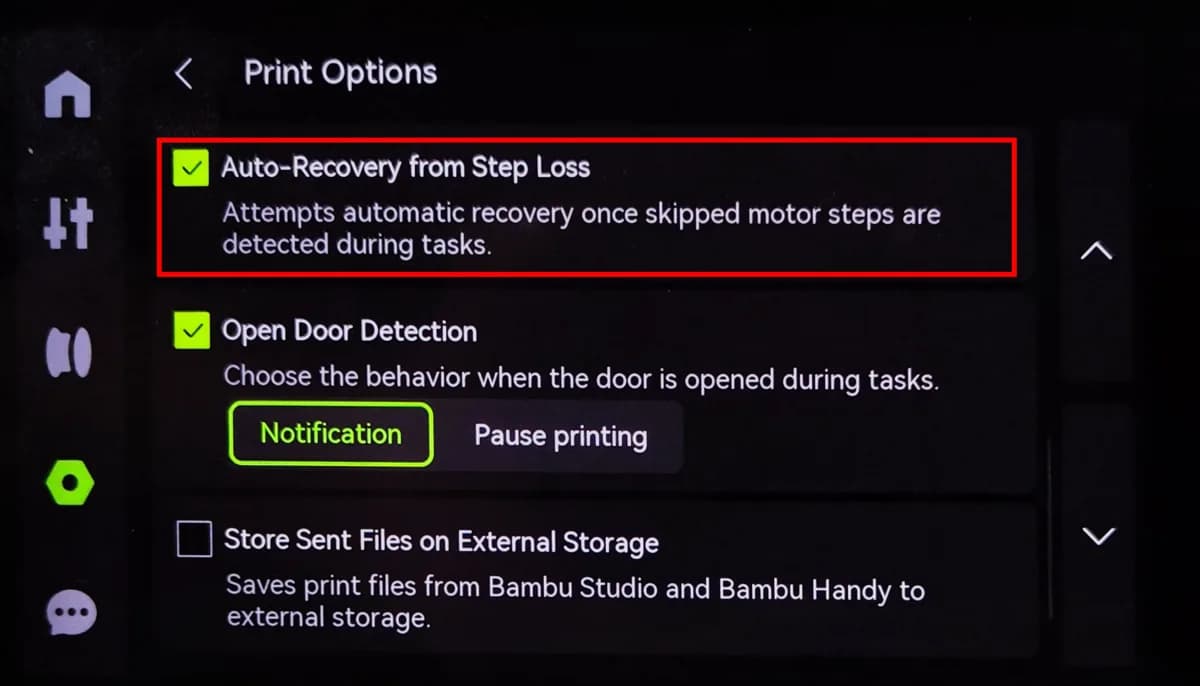
Với dòng H2, đường đi là Setting, rồi Print Options, rồi bật dòng đầu tiên.
Bật rồi thì khi động cơ phát hiện mình trượt bước, máy đưa cả ba trục về đúng chỗ cũ rồi chạy tiếp phần việc còn lại. Nó không chữa nguyên nhân, nó chỉ cứu ca in khỏi phải bỏ.
Dòng X1 và dòng A có đường đi khác, xem trang wiki. Dòng P1 thì bật trong Bambu Studio chứ không bật trên màn.
Khách đặt in ở xưởng thì chỉnh được gì
Màn đặt in của xưởng cho bạn đổi đúng bốn thứ: tỉ lệ, số lượng, độ dày lớp và độ đặc ruột.
Không ô nào trong bốn ô ấy đụng tới tốc độ hay gia tốc. Hai thứ đó thuộc hồ sơ xưởng, và chúng đã được chọn kèm số đo chứ không chọn bừa.
Chuyện máy có vướng gì không, dây đai có chùng không, máng xả có nghẹt không thì là việc của người đứng máy. Xưởng kiểm trước mỗi ca, và ca nào lệch lớp thì xưởng in lại, không tính thêm tiền.
Bản in đã về mà có bậc thang ngang thân thì nhắn Zalo kèm ảnh chụp nghiêng. Ảnh chụp nghiêng quan trọng hơn ảnh chụp thẳng, vì bậc thang chỉ lộ ra khi nhìn ngang.
Đọc tiếp
Vết nứt ngang thân mà không có bậc thang là bệnh khác, đọc bài Bản in nứt dọc thân, các lớp tách rời nhau. Góc bản in vênh lên khỏi mâm in, đọc bài Bản in cong góc và bong khỏi mâm in. Vì sao gia tốc xưởng là 10000, đọc bài Hồ sơ cắt lớp của xưởng đã đổi những gì, qua từng bản.
Bài liên quan
- Bản in nứt dọc thân, các lớp tách rời nhau
Vết nứt chạy ngang thân bản in là lực bám giữa hai lớp nhựa không đủ. Bài này chỉ bốn chỗ làm nó yếu đi, kèm bộ số quạt và nhiệt xưởng đang chạy.
Sự cố
- Bản in cong góc và bong khỏi mâm in
Góc bản in vênh lên giữa ca in rồi cả ca hỏng. Bài này đo cái giá của viền chân bám trên hồ sơ xưởng, và chỉ đúng ô phải sửa nếu bạn tự in.
Sự cố
- Hồ sơ cắt lớp của xưởng đã đổi những gì, qua từng bản
Từ bản 9 tới bản 17, mỗi lần một lý do và một bộ số đo. Kể cả lượt cố ý không tăng số, hai khoá bị bác bỏ, và một lượt chữa lại lượt trước trong cùng ngày.
Kinh nghiệm