Bản in nứt dọc thân, các lớp tách rời nhau
Cập nhật ngày 03/10/2026 · đọc 8 phút
Bản in ra nguyên vẹn, cầm lên thì nó gãy làm mấy khúc theo đúng đường ngang giữa các lớp. Hoặc chưa gãy, nhưng soi nghiêng thấy một vết nứt chạy quanh thân.
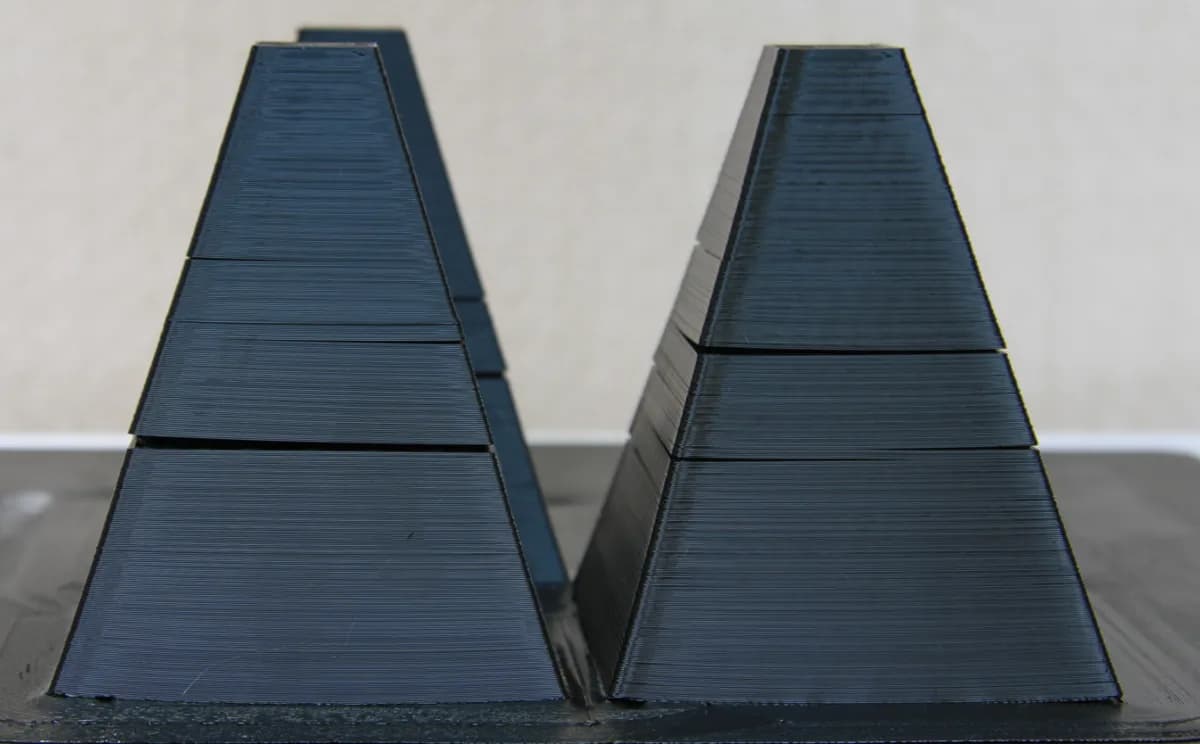
Đây không phải lưới ba chiều hở, cũng không phải máy bỏ lớp. Nhựa vẫn đùn ra đủ, chỉ là hai lớp cạnh nhau không dính chặt vào nhau.
Hai lớp nhựa dính nhau bằng cách nào
Máy in nhựa không dán các lớp lại, nó hàn chúng. Đầu phun đặt một đường nhựa đang nóng chảy lên trên một đường nhựa vừa in xong; chỗ tiếp xúc nóng chảy lại rồi đông cùng nhau.
Mối hàn ấy chỉ thành hình khi lớp dưới còn đủ ấm lúc lớp trên đè lên. Lớp dưới nguội hẳn trước thì hai lớp chỉ chồng lên nhau chứ không thành một khối.
Nên mọi nguyên nhân của bệnh này quy về đúng một câu: nhựa không đủ nóng ở chỗ hai lớp gặp nhau, hoặc nó bị làm nguội quá nhanh ở chính chỗ ấy.
Bệnh này hiếm gặp với nhựa xưởng đang chạy
Nói trước cho khỏi lo. Wiki Bambu liệt kê năm loại nhựa hay nứt tách lớp: ABS, ASA, PC, PET-CF và PA-CF. Đó là nhóm nhựa kỹ thuật, co nhiều khi nguội.
Xưởng chỉ chạy PLA và PETG, không loại nào nằm trong năm loại ấy. PLA gần như không co, PETG co ít. Bạn đặt in ở xưởng thì khả năng gặp vết nứt dọc thân rất thấp.
Bài này viết chủ yếu cho người tự in ở nhà, và cho người đang in nhựa kỹ thuật trên máy của mình.
Bốn chỗ phải soi, theo đúng thứ tự
Wiki Bambu xếp bốn cách chữa, và thứ tự ấy đáng giữ nguyên vì nó đi từ chỗ rẻ nhất tới chỗ tốn nhất:
- Thông đầu phun. Đầu phun tắc nhẹ thì có lớp nhựa ra thiếu, nhìn y hệt nứt
- Nâng nhiệt đầu phun, hoặc hạ tốc độ in. Cả hai đều cho nhựa thêm thời gian hàn vào lớp dưới
- Hạ tốc độ quạt làm mát. Quạt là thứ thổi nguội chỗ mối hàn
- Nâng nhiệt mâm in thêm 5 tới 10 độ, và nâng nhiệt buồng máy thêm 5 độ nếu máy có sấy buồng
Chỗ đầu tiên không phải thông số, nên nó cũng là chỗ dễ bỏ sót nhất: một đầu phun tắc nhẹ cho ra đúng cái hình của bệnh này mà không ô nào chữa được.
Nhiệt đầu phun, ô nên đụng trước
Nâng nhiệt là cách rẻ nhất trong ba cách còn lại: nó không tốn thêm một gram nhựa nào và không thêm một phút máy nào.
Xưởng đang để:
- PLA 220 độ, trong khi cuộn nhựa khai dải chạy được là 190 tới 240
- PETG 245 độ, cuộn nhựa khai dải 230 tới 270
Tức cả hai còn chỗ nâng: PLA còn 20 độ, PETG còn 25 độ. Nâng từng nấc 5 độ rồi in thử lại, đừng nhảy thẳng lên trần.
Nâng quá thì đổi một bệnh lấy một bệnh khác: nhựa chảy loãng ra, mặt ngoài bóng nhẫy, tơ nhựa nhiều hơn và chi tiết nhỏ nhoè đi. Tơ nhựa nói hết nhẽ ở bài In 3D bị tơ nhựa, chữa bằng ô rút nhựa.
Ô nhiệt nằm đâu trong Bambu Studio
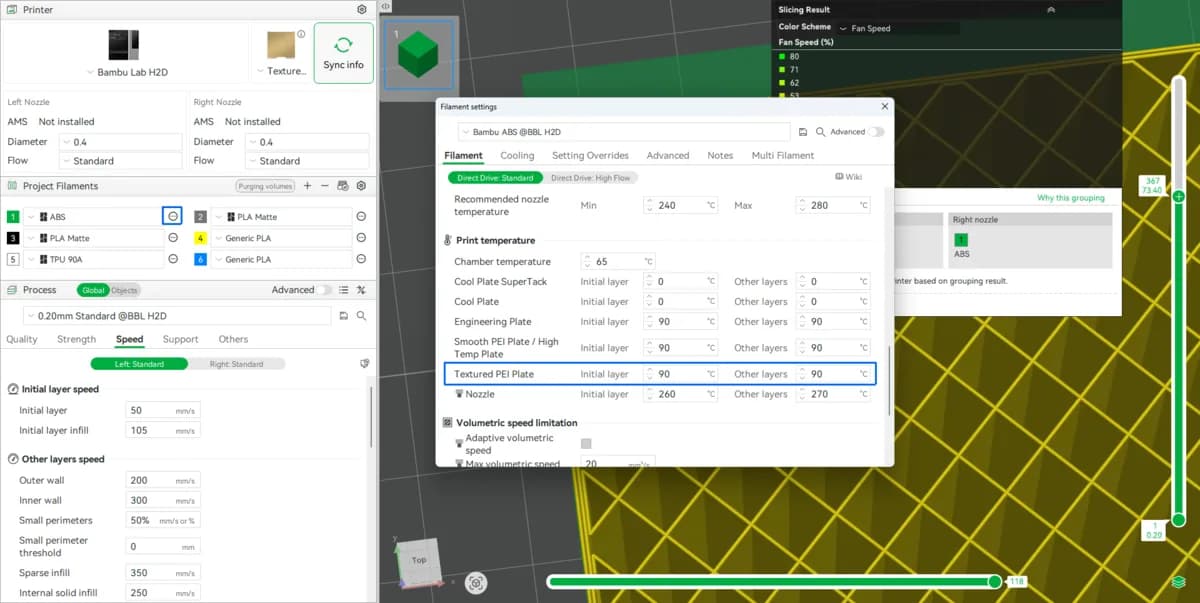
- Mở Bambu Studio ở chế độ Prepare
- Cột bên trái, bấm bánh răng ở cuối dòng cuộn nhựa để mở bảng Filament settings
- Ở lại trang đầu, trang Filament, kéo xuống nhóm Print temperature
- Nhóm ấy mở đầu bằng ô nhiệt buồng máy, rồi năm dòng nhiệt mâm in theo từng loại mặt mâm, và dòng cuối cùng tên Nozzle mới là nhiệt đầu phun
- Dòng Nozzle có hai ô: ô trái cho lớp đầu tiên, ô phải cho mọi lớp sau. Bệnh nứt dọc thân nằm ở ô phải
Ô này hiện sẵn, không phải bật công tắc Advanced mới thấy.
Năm dòng nhiệt mâm in ở ngay trên nó, và xưởng chạy tấm nhám nên dòng của xưởng là Textured PEI Plate. Chuyện năm dòng ấy đã kể hết trong bài PETG không bám mâm in, sửa thế nào.
Ô Nozzle nhận từ 0 tới 1500 độ. Con số 1500 đọc từ mã nguồn BambuStudio chứ không phải từ wiki, và nó là trần chung của mọi ô nhiệt trong phần mềm, không phải trần của máy bạn.
Trần thật nằm ở cuộn nhựa, không nằm ở phần mềm. Mỗi hồ sơ nhựa khai sẵn một dải khuyên dùng, hiện ngay đầu trang Filament, và gõ ra ngoài dải ấy thì Studio cảnh báo. Dải của xưởng là 190 tới 240 với PLA, 230 tới 270 với PETG.
Quạt làm mát, thủ phạm hay bị bỏ qua nhất
Quạt thổi vào bản in để chỗ nhựa vừa đùn đông lại nhanh, nhờ thế chi tiết sắc nét và phần chìa ra không rủ xuống. Đổi lại, nó thổi nguội luôn cái mối hàn giữa hai lớp.
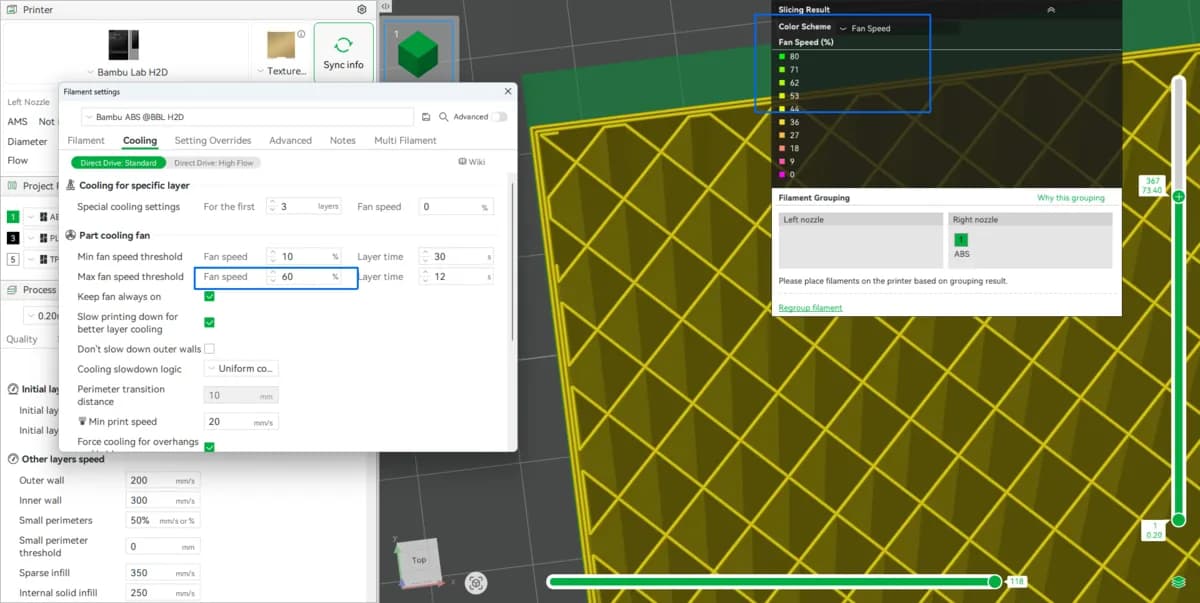
Xưởng để hai bộ số khác hẳn nhau, và đó là chủ ý:
- PLA: quạt chạy 100% từ lớp thứ hai trở đi, cả ô chậm nhất lẫn ô nhanh nhất đều là 100
- PETG: quạt chạy 20% tới 60%, và tắt hẳn ở ba lớp đầu thay vì một lớp như PLA
- PLA bắt đầu đi chậm lại khi một lớp in dưới 6 giây, PETG là 12 giây
PETG thổi yếu hơn hẳn vì nó co nhiều hơn PLA. Thổi mạnh vào PETG là làm nó co rồi bong khỏi lớp dưới, tức đúng bệnh bài này đang nói.
Mức 60% của PETG cũng đúng bằng con số wiki lấy làm ví dụ cho một ca nứt tách lớp: thấy vỏ trong và vỏ ngoài chạy quạt 60% thì đó là chỗ nên hạ xuống.
Nhóm quạt có mười chín ô, và ô nào là ô cần
Trang Cooling chia làm ba nhóm: Part cooling fan, Auxiliary part cooling fan và Exhaust fan. Chỉ nhóm đầu đụng tới bệnh này.
Nhóm Part cooling fan có mười chín ô, đếm trên mã nguồn BambuStudio chứ không đếm trên wiki. Trong đó mười ô hiện sẵn, bảy ô phải bật công tắc Advanced mới thấy, và hai ô thì chế độ Advanced cũng không thấy vì chúng dành cho người phát triển.
Bốn ô đáng nhớ trong mười chín ô ấy:
- Ngưỡng quạt nhanh nhất, hai ô: phần trăm quạt, và thời gian một lớp. Lớp nào in nhanh hơn mốc thời gian đó thì quạt chạy hết cỡ. Đây là ô wiki bảo hạ khi bản in bị nứt
- Ngưỡng quạt chậm nhất, cũng hai ô, là đầu kia của dải
- Quạt lớp đầu, hai ô: tắt quạt trong mấy lớp đầu, và chạy bao nhiêu phần trăm trong mấy lớp ấy
- Tốc độ in chậm nhất, chặn dưới để máy không bò quá chậm khi nó cố kéo dài thời gian một lớp
Hai ô phần trăm quạt nhận từ 0 tới 100, không hơn. Hai ô thời gian một lớp nhận từ 0 tới 1000 giây. Cả bốn ô đều hiện sẵn, không cần Advanced.
Hạ tốc độ vỏ, cách chữa không tốn nhựa
Đi chậm lại cho lớp dưới thêm thời gian ấm, và nó không tốn thêm một gram nào, chỉ tốn phút máy.
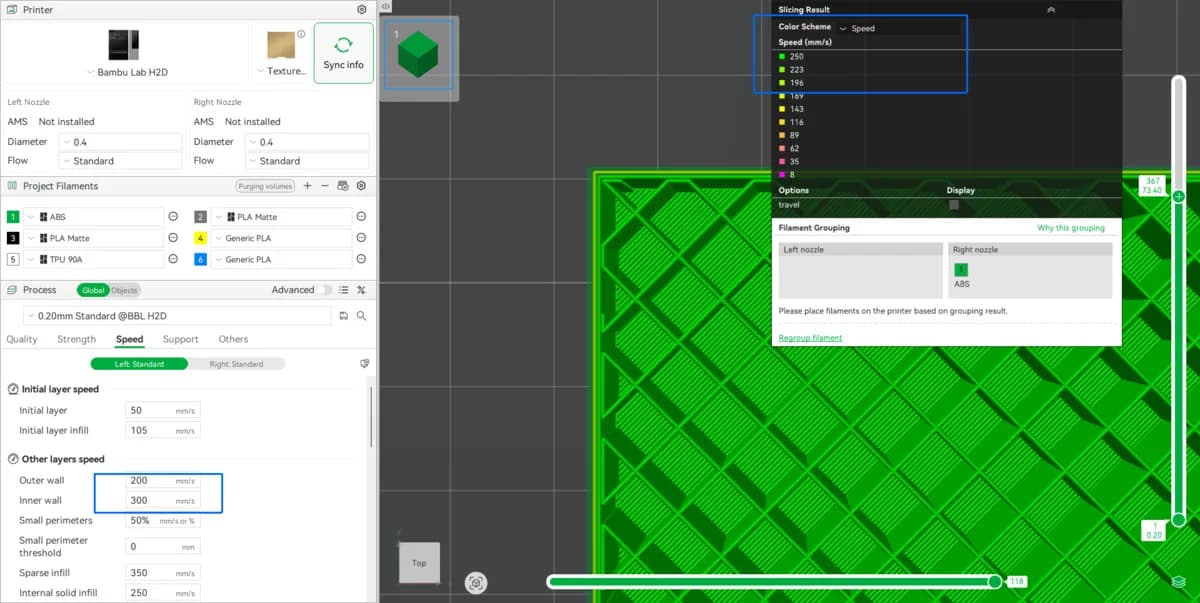
Đường đi tới đó: Process, thẻ Speed, nhóm thứ hai tên Other layers speed. Hai ô đầu của nhóm là Outer wall và Inner wall.
Wiki lấy ABS làm ví dụ: hạ vỏ trong về 150 mm/s và vỏ ngoài về 100 mm/s. Đó là số của ABS, không phải số nên chép cho PLA hay PETG.
Xưởng đang chạy chậm hơn hẳn ví dụ ấy ở vỏ ngoài:
- PLA: vỏ ngoài 60 mm/s, vỏ trong 200 mm/s
- PETG: vỏ ngoài 35 mm/s, vỏ trong 160 mm/s
Vỏ ngoài là chỗ vết nứt lộ ra, nên đó là ô nên hạ trước. Hạ vỏ trong và ruột thì tốn nhiều phút hơn mà phần nhìn thấy không khá lên bao nhiêu.
Nhựa ẩm, thứ phải loại trừ trước khi đụng ô nào
Nhựa hút ẩm thì lúc gặp nhiệt, hơi nước trong sợi nở ra thành bọt. Bọt nằm ngay trong mối hàn giữa hai lớp, và không ô thông số nào chữa được một mối hàn đầy bọt.
Dấu hiệu nghe thấy trước khi nhìn thấy: đầu phun kêu lách tách lúc đùn, mặt ngoài sần lên, nhựa ra phì phì.
PETG hút ẩm mạnh hơn PLA nhiều. Cuộn PETG để hở ngoài không khí một tuần là đủ ẩm để thấy khác. Cách sấy và bộ số của xưởng nằm ở bài In 3D bị tơ nhựa, chữa bằng ô rút nhựa.
Khách đặt in ở xưởng thì chỉnh được gì
Màn đặt in của xưởng cho bạn đổi đúng bốn thứ: tỉ lệ, số lượng, độ dày lớp và độ đặc ruột.
Không ô nào trong bốn ô ấy đụng tới bệnh này. Nhiệt đầu phun, tốc độ quạt, tốc độ vỏ và nhiệt mâm in đều thuộc hồ sơ của xưởng, khách không sửa được và cũng không cần sửa.
Lý do không cần: xưởng chỉ chạy PLA và PETG, hai loại nhựa gần như không gặp bệnh này, và hồ sơ đã để sẵn quạt yếu với vỏ ngoài chậm cho PETG.
Bản in của bạn đã về mà có vết nứt ngang thì nhắn Zalo kèm ảnh, đừng tự đoán. Xưởng in lại, không tính thêm tiền.
Đọc tiếp
Bản in lệch hẳn sang một bên từ giữa chừng là bệnh khác, đọc bài Bản in lệch lớp giữa chừng, vì sao máy trượt. Bộ thông số đầy đủ xưởng đang chạy nằm ở bài Hồ sơ cắt lớp xưởng đang chạy.
Bài liên quan
- Bản in lệch lớp giữa chừng, vì sao máy trượt
Nửa trên bản in xê hẳn sang một bên so với nửa dưới. Ba nguyên nhân thật, ô gia tốc nên hạ, và công tắc tự phục hồi nằm trên màn máy chứ không trong phần mềm.
Sự cố
- Hồ sơ cắt lớp xưởng đang chạy
Bộ thông số thật của máy Bambu H2S xưởng dùng mỗi ngày: nhiệt, độ đặc ruột, số vòng thành, viền chân bám. Kèm lý do từng con số.
Thông số in
- Bản in nhỏ bị nhão và méo, chuyện làm mát
Chi tiết càng nhỏ thì mỗi lớp càng ít thời gian nguội. Bài này cắt một hình nón rồi đo xem nhỏ tới cỡ nào là máy hết cách cứu.
Sự cố