Lỗ tròn in ra bị chật, ốc không lọt
Cập nhật ngày 02/10/2026 · đọc 9 phút
Bạn vẽ một lỗ 6 mm để bắt con ốc M6. In ra, ốc không lọt. Lấy thước cặp đo lại, lỗ chỉ còn 5,7 mm. File thì đúng 6 mm.
Xưởng không in sai cỡ. Lỗ tròn in ra nhỏ hơn số trong file là chuyện của mọi máy in nhựa, không riêng máy nào, và nó có lý do vật lý rõ ràng.
Vì sao lỗ luôn hẹp lại
Ba thứ cộng dồn, và cả ba đều không tránh được hẳn.
Đường nhựa đùn ra là một sợi có bề rộng, không phải một nét kẻ. Đầu phun của xưởng 0,4 mm, nên mỗi đường vòng dày khoảng chừng ấy. Khi đường vòng ấy phải uốn theo một vòng tròn nhỏ, phần nhựa phía trong bị ép lại và lấn vào lòng lỗ. Lỗ càng nhỏ thì vòng càng gắt và lấn càng nhiều.
Nhựa co lại khi nguội. Một vòng tròn nguội đi thì nó co về tâm, tức lỗ nhỏ lại. Mép ngoài cũng co, nhưng co ra ngoài thì thành nhỏ đi, còn lỗ co vào trong thì cũng thành nhỏ đi. Hai chỗ co ngược hướng nhau nhưng cùng làm lỗ chật.
Mối nối nằm đâu đó trên vòng. Chỗ máy bắt đầu và kết thúc một vòng luôn dày hơn một chút, và với lỗ nhỏ thì cái chỗ dày ấy chiếm phần đáng kể của chu vi.
Trước khi đụng tới ô bù lỗ, loại trừ bốn thứ này
Mấy thứ dưới đây cho ra đúng triệu chứng ấy mà cách chữa lại khác hẳn. Chỉnh ô bù lỗ để bù cho chúng là chữa sai chỗ:
- Chân voi. Nếu bạn đo lỗ ở một hai lớp sát mâm in thì bạn đang đo chỗ nhựa bè ra, không phải đo lỗ. Đọc bài Chân bản in bị loe, mép dưới phình ra
- Nhựa ẩm. Đùn ra không đều thì không lỗ nào đúng cỡ. Sấy trước
- Dòng chảy chưa hiệu chỉnh. Đùn thừa thì mọi lỗ chật đều một kiểu
- Lỗ nhỏ hơn 1 mm. Dưới cỡ đầu phun thì không ô nào cứu được, phải vẽ lại cho to hơn hoặc khoan sau khi in
Hai ô bù, đừng nhầm
Máy cắt lớp có hai ô, và chúng làm hai việc khác nhau:
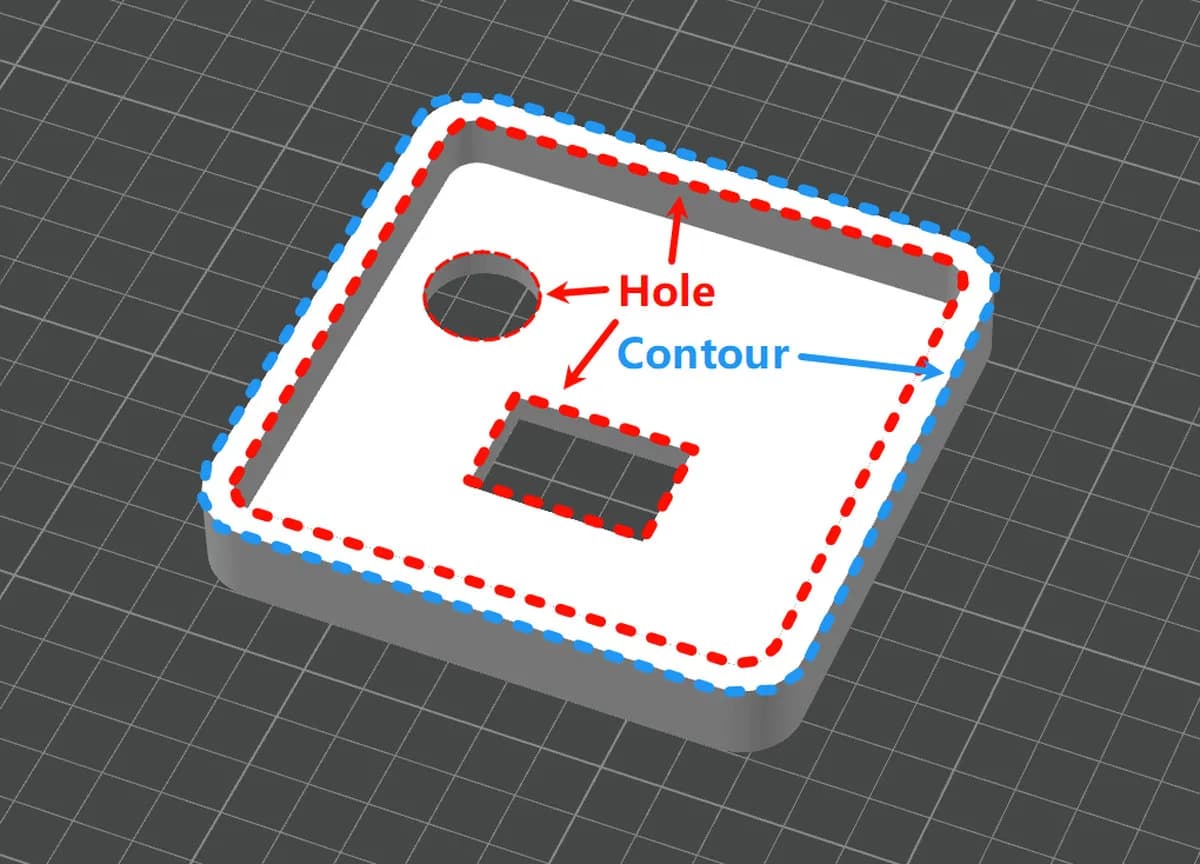
- Bù lỗ chỉ đụng vào lỗ, tức những vùng kín nằm trong lòng bản in. Nó không đổi kích thước ngoài
- Bù đường ngoài chỉ đụng vào mép ngoài. Nó không đổi kích thước lỗ
Đặt nhầm ô là bản in to ra hoặc nhỏ đi cả khối trong khi cái lỗ vẫn chật y như cũ.
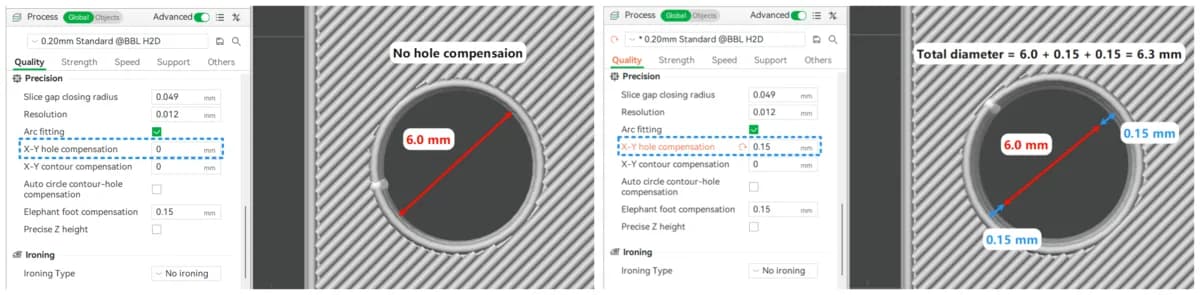
Một chỗ dễ tính nhầm: lỗ nở ra gấp đôi con số bạn khai, vì bù áp cho cả hai bên của vòng tròn. Khai 0,15 mm thì lỗ 6,0 mm thành 6,3 mm.
Hai ô ấy nằm đâu trong Bambu Studio
Người tự in ở nhà thì phải tìm được chúng. Hai ô nằm sát nhau, trong một nhóm mà Bambu Studio xếp vào mức Advanced:
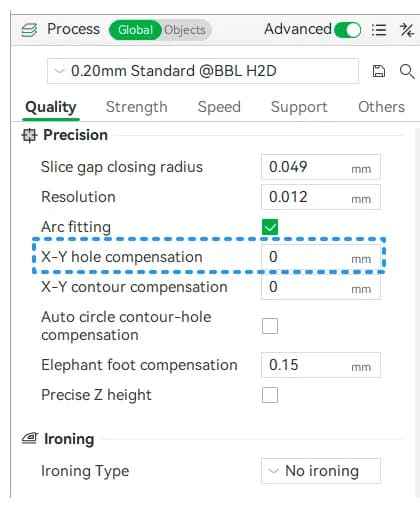
- Mở Bambu Studio, ở chế độ Prepare
- Cột bên trái, kéo xuống bảng Process
- Bật công tắc Advanced ở góc trên bên phải của bảng. Mấy ô sắp nói tới nằm ở mức Advanced, công tắc tắt thì bản Studio của bạn có thể giấu cả nhóm
- Bấm thẻ Quality, thẻ đầu tiên trong dải thẻ
- Thẻ ấy có bốn nhóm xếp từ trên xuống: Layer height, Line width, Seam, rồi Precision. Kéo xuống nhóm thứ tư
- Ô bù lỗ tên X-Y hole compensation, ô bù đường ngoài tên X-Y contour compensation, cả hai đơn vị milimet
Cùng nhóm ấy, cách hai ô trên một dòng, là Elephant foot compensation, tức bù chân voi. Đó là ô thứ ba hay bị lẫn vào đây, và nó chỉ đụng một lớp đầu chứ không đụng mọi lớp như hai ô trên. Xem bài Chân bản in bị loe, mép dưới phình ra.
Gõ xong thì lưu lại thành một hồ sơ riêng bằng nút lưu hình đĩa mềm cạnh ô chọn hồ sơ, đặt tên cho dễ nhớ. Không lưu thì mở dự án sau là mất.
Hai ô ấy nhận giá trị nào, và ô thứ ba tự làm hộ
Cả hai nhận một con số milimet, và nhận cả số âm.
- X-Y hole compensation: số dương làm lỗ to ra, số âm làm lỗ nhỏ lại. Nhớ phép nhân đôi ở mục trên, khai 0,15 thì lỗ 6,0 thành 6,3
- X-Y contour compensation: số dương làm mép ngoài to ra, số âm làm nhỏ lại. Cũng áp cho cả hai bên nên cũng nhân đôi
- Hồ sơ xưởng để 0 cho cả hai, lý do ở mục ngay dưới
Dò số thì wiki bảo đi từng nấc 0,1 mm: chật thì cộng thêm, rộng quá thì trừ bớt, in lại rồi thử tiếp cho tới khi vừa.
Một giới hạn nên biết trước khi tin vào ô bù lỗ: nó chỉ ăn với lỗ kín. Bản in có khe hở ở sườn làm đường viền của vài lớp không khép kín thì mấy lớp ấy không được bù, và ép bù vào đó thì chỗ lỗ bị tách lớp thấy rõ. Mấy lớp ấy chỉ có ô bù đường ngoài với tới.
Ô thứ ba cùng nhóm, Auto circle contour-hole compensation, là một ô tích chứ không phải con số. Bật lên thì Studio tự nhận ra lỗ tròn với trục tròn rồi tự bù theo số liệu thử của hãng, bạn không phải gõ gì. Ba chỗ nó không giúp được:
- Chỉ ăn với vòng tròn trọn vẹn nằm ngang. Nửa vòng, hay vòng dựng đứng theo chiều cao, thì không
- Chỉ ăn với đường kính dưới 50 mm
- Chỉ ăn với một số cuộn nhựa chính hãng Bambu, nên với cuộn thường thì nó không làm gì
Khách đặt in ở xưởng thì chỉnh ở đâu
Không chỉnh được. Hai ô này nằm trong hồ sơ xưởng. Màn đặt in cho bạn đổi đúng bốn thứ: tỉ lệ, số lượng, độ dày lớp và độ đặc ruột, hết.
Nên nếu cái lỗ của bạn phải vừa một con ốc, cách duy nhất là chừa dung sai ngay lúc vẽ, trước khi gửi file. Mục dưới nói chừa bao nhiêu.
Xưởng đang để bao nhiêu, và vì sao
Hồ sơ h2s-04 của xưởng để bù lỗ 0 và bù đường ngoài 0, cả PLA lẫn PETG.
Đây là con số cố ý chứ không phải chỗ quên khai, và lý do thì thẳng thắn: giá trị bù đúng cho một cuộn nhựa thì sai cho cuộn khác. Nó đổi theo loại nhựa, theo màu, theo cả độ ẩm của cuộn hôm ấy. Xưởng chạy chung một hồ sơ cho mọi file khách gửi, nên đặt một con số bù cố định là làm đúng cho vài file và làm sai cho phần còn lại, mà sai theo hướng lỗ rộng quá thì ốc lỏng lẻo, khó cứu hơn lỗ chật.
Vậy nên bản in của xưởng ra đúng kích thước file, kể cả cái lỗ chật ấy. Máy in ra đúng những gì file vẽ, và phần hụt là phần vật lý lấy đi.
Xưởng vẫn bù một thứ: bù chân voi 0,15 mm, vì cái đó thì giống nhau ở mọi file.
Cách đúng là chừa dung sai ngay lúc vẽ
Đây là chỗ nhiều người mới bỏ qua. Lỗ để bắt ốc thì đừng vẽ bằng đúng đường kính ốc.
Ốc M6 không rộng đúng 6,0 mm. Hầu hết ốc M6 bán ngoài theo chuẩn ISO 6g, tức ren được làm nhỏ hơn danh nghĩa một chút cho dễ vặn, và đường kính thật thường quanh 5,9 mm. Nên con số bạn phải vượt qua không phải 6,0 mà là khoảng 5,9 mm, cộng thêm phần lỗ hụt đi khi in.
Chỗ bắt đầu để thử: vẽ lỗ to hơn đường kính ốc chừng 0,2 tới 0,4 mm, rồi in một mảnh thử mà đo lại. Đây là chỗ bắt đầu, không phải con số bảo đảm: nhựa khác nhau cho kết quả khác nhau, nên tấm thử vẫn là bước không bỏ được.
Hai mẹo nữa đáng làm:
- Vát mép lỗ một chút ở miệng. Ốc có chỗ ăn vào thì chật một chút vẫn vặn được
- Lỗ xuyên suốt thì dễ hơn lỗ cụt. Lỗ cụt không khoan lại được nếu lỡ chật
Nếu bạn tự in và muốn hiệu chỉnh cho máy mình
Cần một tấm thử có nhiều lỗ đã biết cỡ, và tốt nhất là tấm có sẵn con ốc để thử vừa.
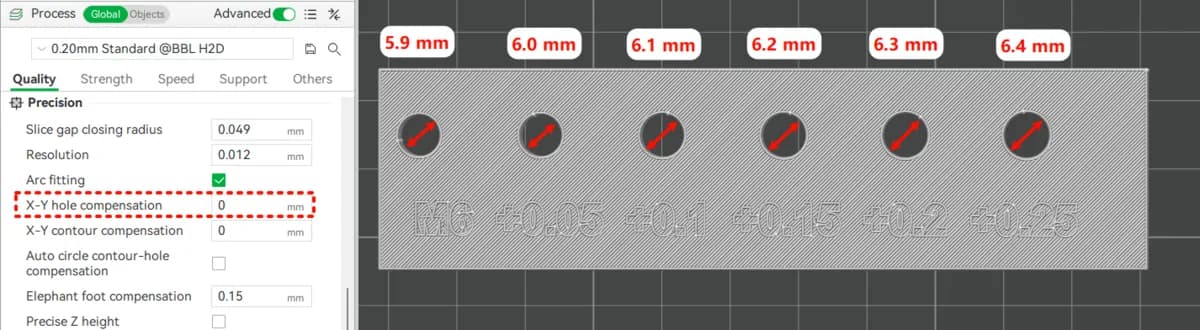
Thứ tự làm:
- In tấm thử bằng đúng cuộn nhựa và đúng hồ sơ bạn sẽ dùng cho bản in thật. Đổi nhựa là phải đo lại
- Đặt ô bù lỗ về 0 cho lượt in thử này
- Thử con ốc vào từng lỗ. Lỗ nào ốc vào khít, không lúc lắc, thì ghi lại con số in dưới lỗ ấy
- Khai con số ấy vào ô bù lỗ rồi lưu lại thành một hồ sơ riêng
- In lại và thử lần nữa. Chưa vừa thì cộng dồn: đang để 0,2 mà lần này ốc vừa ở lỗ ghi 0,1, thì để 0,3
Có thước cặp thì nhanh hơn: đo thẳng cái lỗ, lấy số thiết kế trừ số đo được rồi chia đôi, ra giá trị bù.
Và chấp nhận trước một chuyện: không bao giờ khít tuyệt đối. Sai số của máy cộng sai số của mắt người đọc thước là có thật, lệch vài phần trăm milimet là bình thường.
Tóm lại
- Lỗ in ra nhỏ hơn file là giới hạn vật lý, không phải xưởng in sai
- Đo lỗ thì tránh một hai lớp sát đáy, chỗ đó có chân voi
- Xưởng để bù lỗ 0 vì một con số bù cố định sẽ sai với phần lớn các cuộn nhựa
- Cách chắc ăn nhất là chừa dung sai ngay lúc vẽ, chừng 0,2 tới 0,4 mm cho lỗ bắt ốc
- Tự in thì in tấm thử, đo, rồi mới khai bù, và đo lại mỗi khi đổi nhựa
Bài này nói về số đo của một cái lỗ. Nếu thứ lệch là số đo của cả file, đó là chuyện khác, đọc bài Số trong file to hơn bản in thật. Còn bộ thông số đầy đủ xưởng đang chạy nằm ở bài Hồ sơ cắt lớp xưởng đang chạy.
Bài liên quan
- Bản in nhỏ bị nhão và méo, chuyện làm mát
Chi tiết càng nhỏ thì mỗi lớp càng ít thời gian nguội. Bài này cắt một hình nón rồi đo xem nhỏ tới cỡ nào là máy hết cách cứu.
Sự cố
- Lớp đỡ bóc ra làm rách mặt bản in
Mặt tiếp xúc của lớp đỡ ở xưởng dày hơn mặc định Bambu. Bài này cắt ba ca đo xem nới ô ấy ra thì bóc nhẹ tay hơn bao nhiêu, và mất gì.
Sự cố
- Mặt nóc bị gợn, là mặt cho nhẵn
Mặt trên bản in nổi vân như luống cày. Bài này đo trên máy cắt lớp của xưởng xem lượt là mặt chữa được tới đâu, và nó ăn mất bao nhiêu phút.
Sự cố